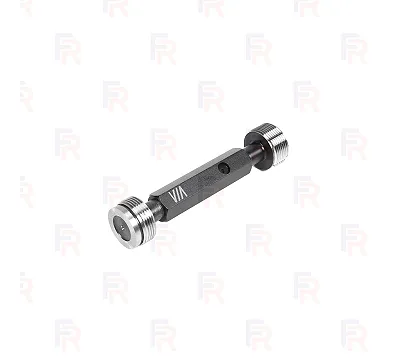
Калибры гладкие для отверстий и валов — это измерительный инструмент для быстрой проверки деталей на соответствие заданным допускам. С их помощью на производстве определяют, попадает ли размер отверстия или вала в поле допуска, не прибегая к сложным замерам микрометром или нутромером.
Стандарты и материал
Инструмент выпускают по ГОСТ 14810-69, ГОСТ 18360-93, ГОСТ 24853-81 и ряду других отраслевых стандартов, таких как ГОСТ 14807-69 или ГОСТ 21401-75. Эти нормативы задают геометрию и допуски на изготовление самих калибров. В работе важно, чтобы калибр был износостойким, поэтому их делают из легированной стали. Производители вроде INTERVAL, Туламаш и INSIZE придерживаются этих требований, чтобы инструмент держал размер при постоянном контакте с деталями.
Типы калибров
Для отверстий используют калибр-пробки, а для валов — калибр-скобы. Пробки бывают двусторонними: с одной стороны «ПР» (проходная), с другой «НЕ» (непроходная). Скобы работают по тому же принципу. В серийном производстве часто применяют односторонние калибры, если нужно ускорить процесс контроля. Также в работе встречаются штифты для проверки соосности или глубины отверстий.
Как выбрать под задачу
При подборе ориентируйтесь на пять критериев: номинальный диаметр детали, квалитет точности (от H6 до H12), тип конструкции, исполнение (ПР-НЕ) и диапазон диаметров. Если деталь идет по квалитету H7, ищите калибр с соответствующей маркировкой. Таблицы размеров в каталоге помогут сопоставить ваш номинал с нужным допуском: просто найдите строку с диаметром и выберите инструмент, который перекрывает поле допуска вашей детали. В каталоге представлены пробки и скобы по ГОСТ 14810-69, ГОСТ 18360-93 и другим стандартам для диаметров в широком диапазоне.
Приемы контроля
Правило простое: проходная сторона (ПР) должна входить в отверстие или на вал под собственным весом или легким нажатием. Непроходная сторона (НЕ) — категорически нет. Если «НЕ» заходит — деталь идет в брак. Не применяйте силу: если калибр не идет, не пытайтесь забить его молотком, так вы испортите и деталь, и дорогой инструмент. Регулярно протирайте калибры от стружки и масла, иначе точность контроля упадет.