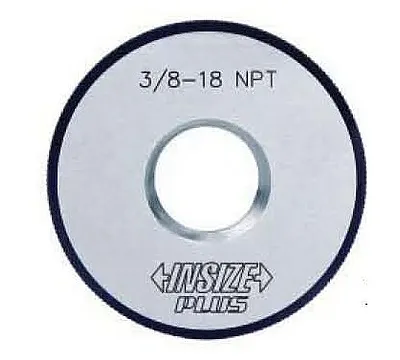
Калибры — это контрольный инструмент для проверки размеров деталей, который показывает, проходит ли изделие в допуск или брак пошёл в корзину. В отличие от микрометра, они не дают точное число в миллиметрах, а сразу отвечают: «годен» или «не годен».
Как выбрать под задачу
Сначала определитесь, что именно проверяете. Для отверстий берите калибры-пробки, для валов — кольца или скобы. Учитывайте назначение: рабочие нужны мастеру у станка, приемные — контролеру ОТК, а контрольные — для проверки износа самих рабочих калибров. Смотрите на тип резьбы: метрическая, трапецеидальная или трубная цилиндрическая. Обязательно сверяйте шаг резьбы — в каталоге представлены варианты от 0.5 до 3.0 мм. Если деталь ответственная, выбирайте инструмент строго по квалитету, ориентируясь на ГОСТ 25347-2013 и ГОСТ 16093-2004.
Типы и исполнения
Инструмент делят на проходной и непроходной. Проходная сторона должна свободно заходить в отверстие или на резьбу под собственным весом. Непроходная — не должна заходить вовсе. Для контроля резьбы используют пробки и кольца, для гладких поверхностей — скобы. В работе часто применяют штифты для фиксации и биты для специфических задач. Изготавливают их из легированной стали, что дает нужную твердость и износостойкость. Ориентируйтесь на отраслевые стандарты, такие как ГОСТ 17756-72, ГОСТ 17757-72 или ГОСТ 18360-93.
Нормативы и точность
Все параметры завязаны на государственные стандарты. При выборе смотрите на маркировку: там указан номинальный размер, шаг и поле допуска. Важно понимать, что калибр — это мера, которая сама изнашивается. Для проверки резьбовых соединений часто опираются на ГОСТ 4608-81 или ГОСТ 6357-81. В каталоге представлены изделия, выполненные по ГОСТ 17756-72 — 18360-93, охватывающие основные метрические и трубные размеры.
Типовые ошибки
Главная ошибка — применять силу. Если проходная сторона не идет, не давите, иначе испортите и деталь, и инструмент. Вторая ошибка — работа грязным инструментом. Стружка или масло на витках искажают результат. Третья — использование изношенного калибра. Регулярно проверяйте его контрольными мерами. Помните: если проходная сторона зашла, а непроходная тоже провалилась — деталь бракованная.