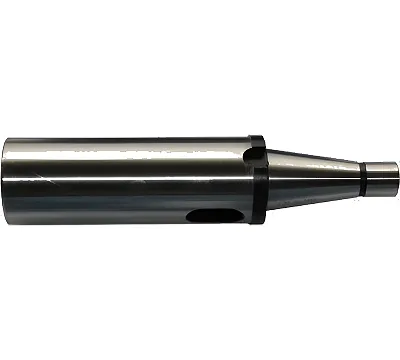
Переходные втулки нужны, чтобы закрепить инструмент с одним типом хвостовика в шпинделе или задней бабке станка, рассчитанных на другой стандарт или размер. С их помощью вы адаптируете оснастку под имеющееся оборудование, не меняя патрон или шпиндель целиком.
Как выбрать втулку под задачу
Сначала определите тип посадочного гнезда в станке и хвостовик вашего инструмента. Основные критерии выбора: тип внутреннего и внешнего конуса, типоразмер конуса Морзе и наличие лапки. Если нужно зажать сверло с цилиндрическим хвостовиком, выбирайте втулку с соответствующим посадочным диаметром. Для токарных работ в задней бабке чаще используют втулки КМ-КМ, а для фрезерных — переходники с конуса 7:24 на конус Морзе. Всегда проверяйте совместимость с параметрами шпинделя: конус должен плотно садиться в гнездо, обеспечивая передачу крутящего момента за счет сил трения.
Типы и исполнения
Втулки различаются по типу сопряжения. Втулки КМ-КМ позволяют переходить между разными размерами конуса Морзе. Модели с лапкой нужны для быстрой выколотки инструмента из шпинделя, тогда как безлапочные варианты фиксируются иначе. Для современных станков с ЧПУ применяют втулки 7:24 (стандарты BT, SK, NT) или HSK, которые переходят на конус Морзе. Цилиндрические втулки подходят для адаптации инструмента с хвостовиком Weldon. При выборе смотрите на таблицу размеров: она показывает соответствие диаметров и длин посадочных частей — выбирайте ту, что перекрывает ваш диапазон без лишних люфтов.
Нормативы и стандарты
Производители выпускают оснастку, ориентируясь на ГОСТ 13598-85, ГОСТ 25557-82, ГОСТ 25827-93, ГОСТ 18258-72, ГОСТ 13789-68 и ГОСТ 51547-2000. Эти стандарты задают геометрию конусов и допуски, чтобы инструмент не бил при вращении. В каталоге представлены втулки КМ-КМ, 7:24 (BT, NT), HSK, R8 и цилиндрические переходники, изготовленные по этим нормативам.
Типовые ошибки при работе
Главная ошибка — установка грязной втулки. Перед установкой протрите конус шпинделя и саму втулку ветошью: даже микроскопическая стружка или слой СОЖ приведут к биению и провороту. Не пытайтесь забивать втулку молотком — конусное соединение должно садиться плотно, но без ударов. Также следите, чтобы лапка втулки совпадала с пазом в шпинделе, иначе вы повредите посадочное место. Если инструмент «закусывает», не применяйте чрезмерную силу, используйте штатную выколотку.