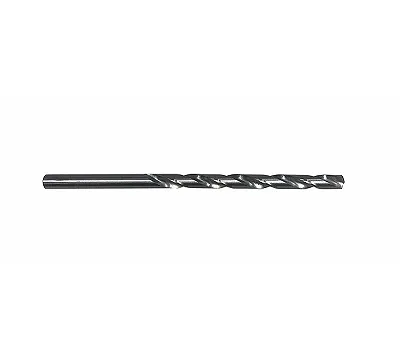
Сверло спиральное с цилиндрическим хвостовиком длинной серии — это инструмент для глубокого сверления отверстий в металле. Его используют, когда нужно пройти заготовку насквозь или добраться до труднодоступных мест, где обычное короткое сверло не достает.
Конструкция и материалы
Инструмент состоит из рабочей части с винтовыми канавками для отвода стружки и цилиндрического хвостовика для фиксации в патроне. В работе важен профиль: вышлифованный профиль лучше держит размер и дольше остается острым, чем фрезерованный. Сверла делают из быстрорежущей стали марок Р6АМ5, Р6М5 или Р18. Эти сплавы выдерживают нагрев при высоких оборотах, не теряя твердость. Угол при вершине обычно составляет 118–120 градусов, что оптимально для большинства сталей.
Стандарты и точность
Размеры и допуски регламентирует ГОСТ 886-77. Этот стандарт определяет геометрию длинной серии, а технические требования к ним прописаны в ГОСТ 2034-80Е. Геометрические параметры сверл соответствуют ГОСТ 4010-77. Класс точности А1 означает, что сверло выполнено с минимальными отклонениями, что важно для получения точных отверстий без разбивки. В каталоге представлены сверла длинной серии по ГОСТ 886-77 из сталей Р6АМ5, Р18, Р6М5 от производителей CNIC и Griff.
Как выбрать под задачу
Смотрите на материал заготовки и глубину сверления. Для вязких сталей берите Р6М5 или Р6АМ5. Если нужно сверлить глубоко, длинная серия — единственный вариант, но помните: чем длиннее сверло, тем выше риск увода оси. При выборе по таблице размеров ориентируйтесь на диаметр рабочей части: он должен соответствовать требуемому допуску отверстия. Цилиндрический хвостовик позволяет зажимать сверло в стандартных кулачковых патронах станков или дрелей.
Правила работы
Главная ошибка — подача на всю длину без вывода сверла. При глубоком сверлении каждые 2–3 диаметра глубины выводите сверло из отверстия, чтобы очистить канавки от стружки. Иначе стружка забьет проход, сверло перегреется и сломается. Обязательно используйте СОЖ, чтобы снизить трение. На автоматических станках следите за жесткостью закрепления: малейший люфт приведет к поломке тонкого сверла. Если работаете ручным инструментом, держите дрель строго перпендикулярно поверхности.
Обе марки — быстрорежущие стали. Р6АМ5 содержит добавку молибдена, что делает ее более вязкой и устойчивой к ударным нагрузкам, тогда как Р6М5 — классический стандарт для большинства работ по металлу.
Это высший класс точности для сверл. Он гарантирует, что диаметр рабочей части выдержан в строгих пределах, что позволяет получать отверстия с минимальным отклонением от заданного размера.
Да, цилиндрический хвостовик подходит для большинства патронов ручных дрелей. Однако учитывайте, что длинная серия более склонна к изгибу, поэтому работайте аккуратно, без перекосов.