Волжский инструмент · ИНС-1408831 шт в наличииГОСТ 14952-75
СтальР6М5
23,94 ₽
с НДС29,21 ₽
Отобрано
Сверла по металлу — основной инструмент для получения отверстий в деталях из стали, чугуна и цветных сплавов. Их подбирают исходя из твердости заготовки, глубины отверстия и типа оборудования: ручной дрели или станка.
Как выбрать сверло под задачу
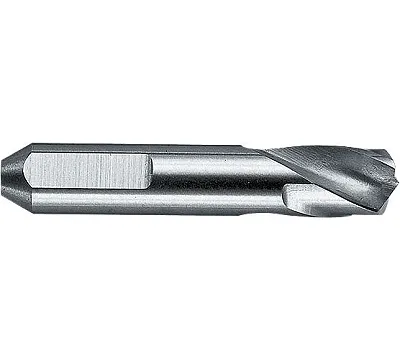
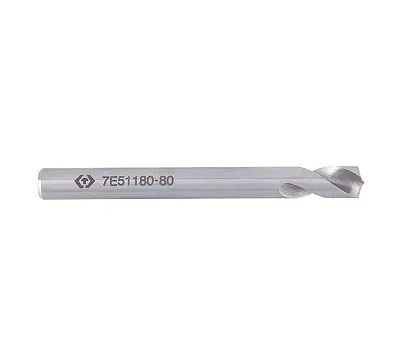
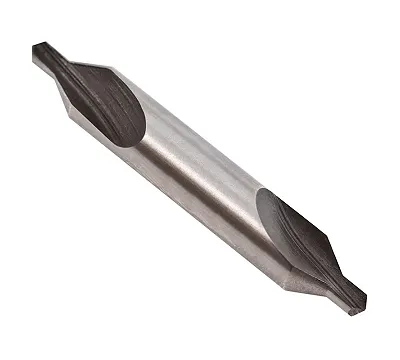
Сначала оцените материал заготовки. Для обычной конструкционной стали берите стандартные сверла из быстрорежущей стали Р6М5. Если сверлите нержавейку или жаропрочные сплавы, выбирайте кобальтовые сверла (Р6М5К5) — они лучше держат температуру и не «садятся» при нагреве. Для глубоких отверстий используйте длинную серию, а для точного засверливания — центровочные сверла. При работе на станке с ЧПУ или мощном сверлильном станке эффективнее работают корончатые сверла, которые снимают металл только по контуру отверстия.
Типы и исполнения
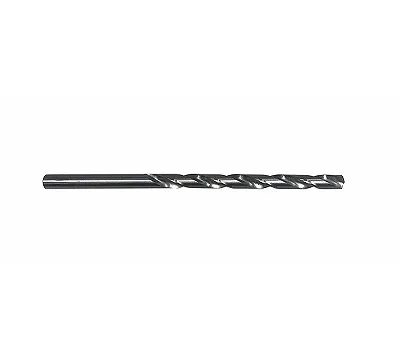
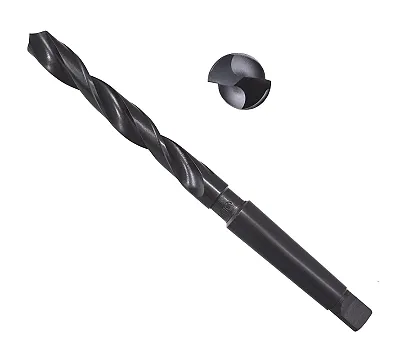
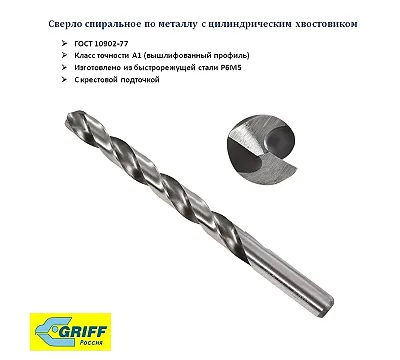
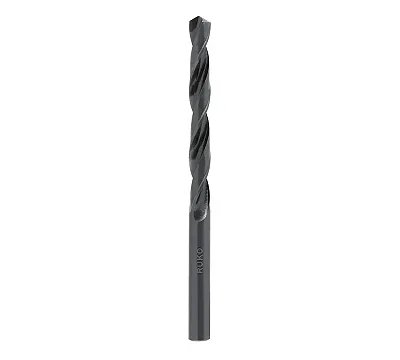
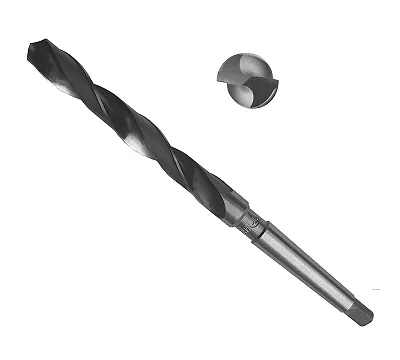
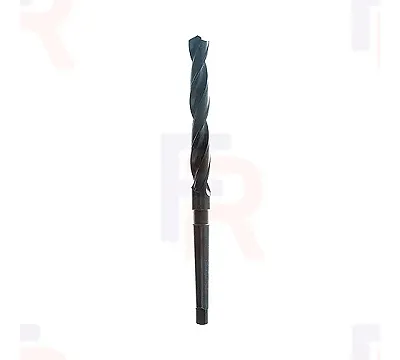
Спиральные сверла — самые ходовые, подходят для большинства задач. Цилиндрический хвостовик удобен для патронов дрелей, а проточенный хвостовик (класс А1) позволяет зажать сверло большого диаметра в стандартный патрон. Твердосплавные пластины и цельные сверла из ВК8 или Т15К6 ставят на жесткие станки для высокоскоростной обработки. Зенкеры и зенковки используйте, когда нужно доработать отверстие или снять фаску под потайную головку винта.
Нормативы и размеры
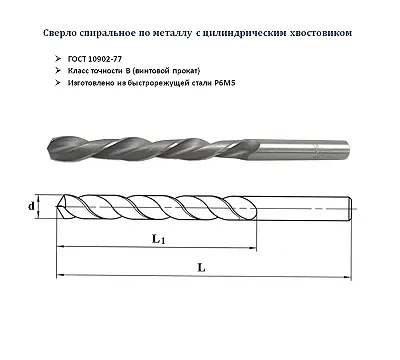
Геометрию и допуски сверл определяют ГОСТ 10902-77, ГОСТ 10903-77 и международный стандарт DIN 338. В таблице размеров на странице указаны диаметры и длины, соответствующие этим стандартам. При выборе сверла по таблице ориентируйтесь на класс точности: для ответственных соединений берите инструмент с минимальным отклонением. Помните, что длина сверла должна быть чуть больше глубины отверстия с учетом выхода инструмента.
Типовые ошибки в работе
Главная ошибка — работа на слишком высоких оборотах, из-за чего сверло моментально отпускается и теряет твердость. Всегда используйте СОЖ (смазочно-охлаждающую жидкость) при сверлении вязких металлов. Не пытайтесь сверлить нержавейку на высоких скоростях — она наклепывается, и сверло перестает резать. При заточке вручную следите за углом при вершине: для стали он обычно составляет 118–120 градусов. Если сверло «уводит», сначала пройдитесь центровочным сверлом. В каталоге представлены спиральные, корончатые и центровочные сверла, изготовленные по ГОСТ и DIN в широком диапазоне диаметров.
Для нержавейки берите сверла с добавлением кобальта (марки Р6М5К5 или HSS-Co). Они устойчивы к перегреву, который неизбежен при обработке вязких нержавеющих сплавов.
Обычные сверла из стали Р6М5 подходят для углеродистых сталей. Кобальтовые сверла (Р6М5К5) содержат легирующие добавки, которые повышают их красностойкость — способность сохранять твердость при высоких температурах.
Диаметр подбирайте под номинал отверстия с учетом допуска. Длину выбирайте минимально достаточную для глубины сверления: чем короче сверло, тем меньше вибраций и выше точность.
Используйте СОЖ, не допускайте перегрева и вовремя подтачивайте инструмент. Если сверло затупилось, не давите на него сильнее — это приведет к поломке или прижогу металла.