Борфреза — это вращающийся инструмент для обработки металла, который в цехах называют шарошкой или борнапильником. Ей снимают заусенцы, зачищают сварные швы, делают фаски и подгоняют детали по форме. Инструмент зажимают в цангу прямошлифовальной машины (ПШМ) или гравера и работают на высоких оборотах.
Формы и материалы
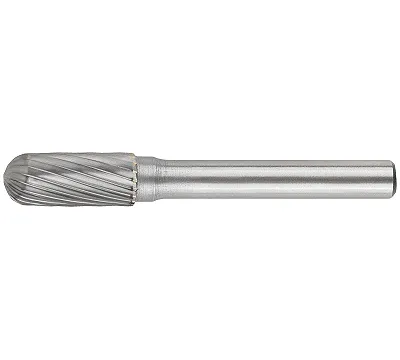
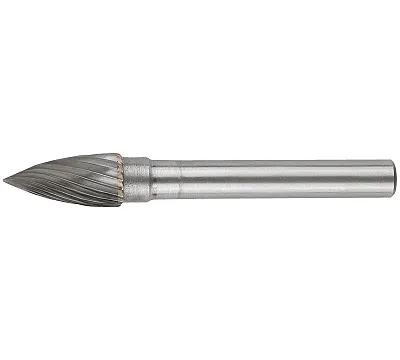
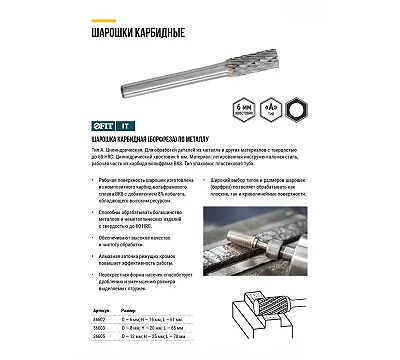
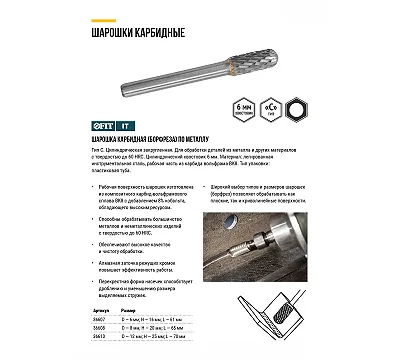
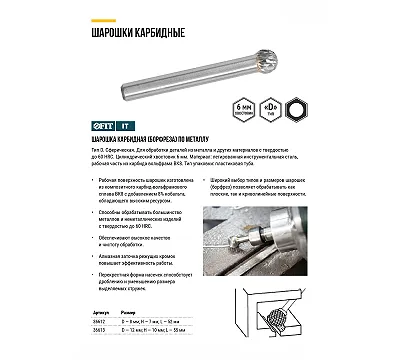
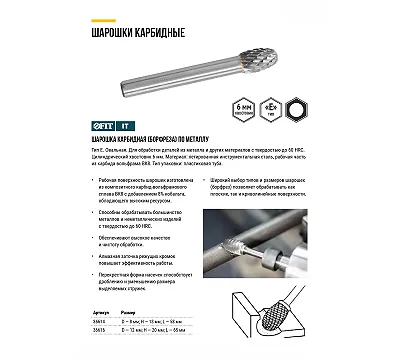
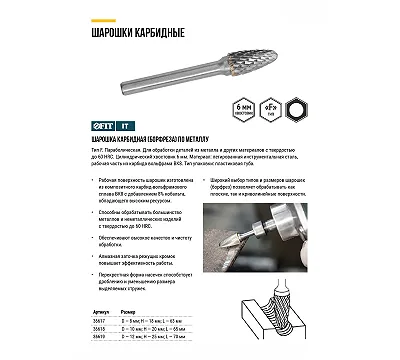
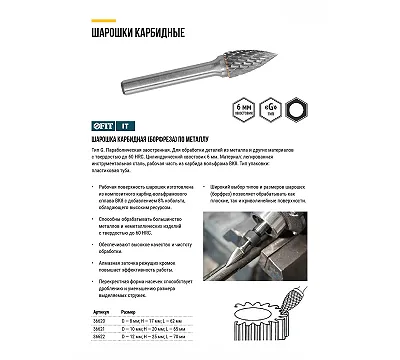
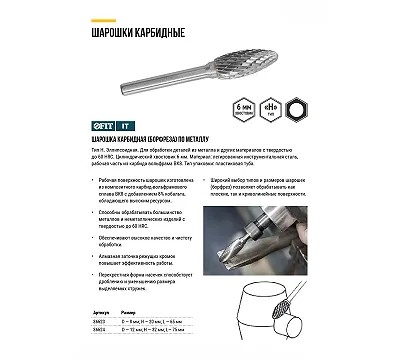
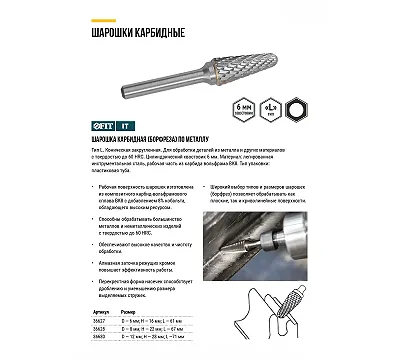
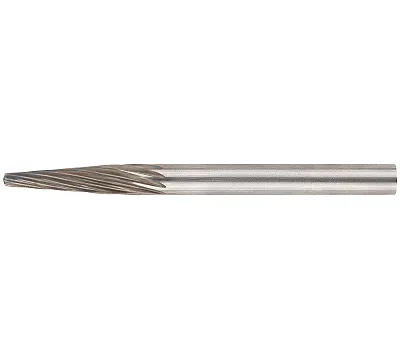
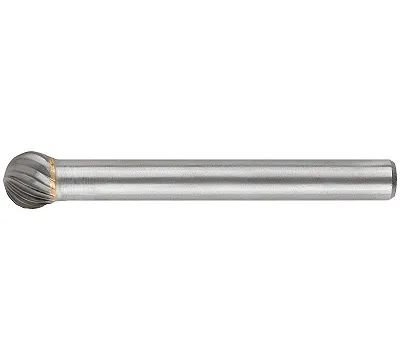
Рабочую часть делают из твердого сплава ВК8 или быстрорежущей стали Р6М5, Р6АМ5 и 65Г. Твердосплавные варианты лучше держат кромку на стали и чугуне, а стальные — на мягких металлах. Форму подбирают под геометрию детали: цилиндрические (тип A, B) хороши для плоскостей, сфероцилиндрические (тип C, F) — для радиусов, а конические (тип L, M) и параболические (тип G, H) выручают в труднодоступных местах и узких пазах. В каталоге представлены фрезы с хвостовиками от 3 до 10 мм, изготовленные с учетом требований ГОСТ 17122-85.
Насечка и чистота обработки
Тип насечки определяет, как инструмент грызет металл. Одинарная насечка (SC) дает длинную стружку и подходит для обдирки. Двойная насечка (DC) дробит стружку в мелкую крошку, что делает ход инструмента мягче, а поверхность — чище. Для алюминия и цветных металлов берите фрезы с насечкой AL — они не забиваются вязким материалом. Ориентируйтесь на классификацию типов A, B, C, D, E, F, G, H, J, K, L, M при подборе геометрии под конкретный узел.
Как выбрать и работать
При выборе смотрите на диаметр хвостовика — он должен строго соответствовать цанге вашей ПШМ. Чем меньше диаметр головки, тем выше нужны обороты для чистого реза. Не давите на инструмент: избыточный нажим ведет к перегреву и сколам твердого сплава. Постоянно перемещайте шарошку по поверхности, не задерживаясь на одном месте, чтобы избежать прижогов. Если работаете долго, используйте смазочно-охлаждающие жидкости — это продлит жизнь кромке. В нашем каталоге собраны борфрезы из сплавов ВК8, Р6М5, Р6АМ5 и 65Г, соответствующие ГОСТ 17122-85, с диаметрами хвостовиков от 3 до 10 мм.