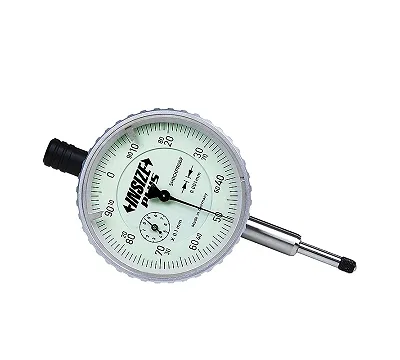
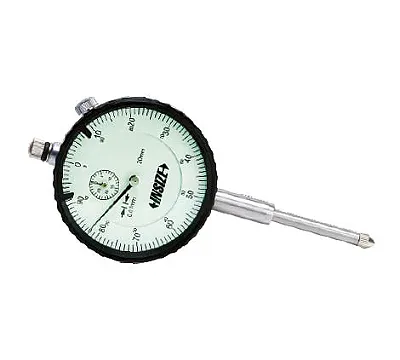
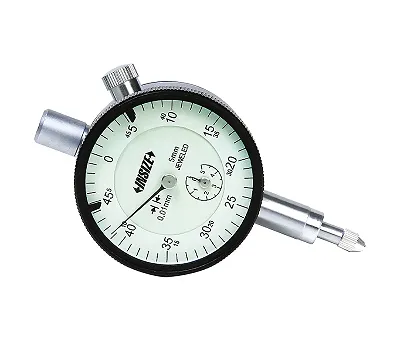
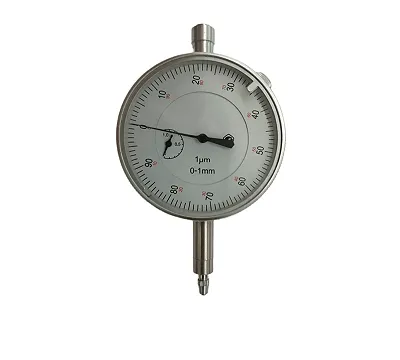
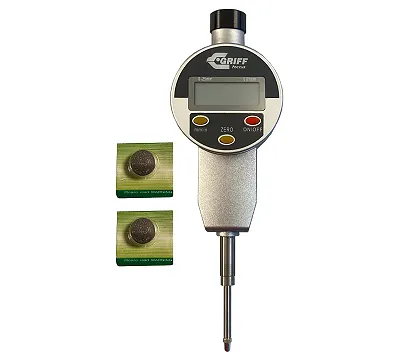
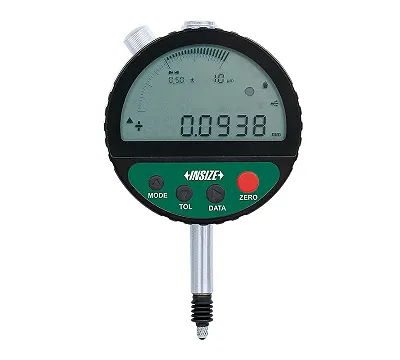
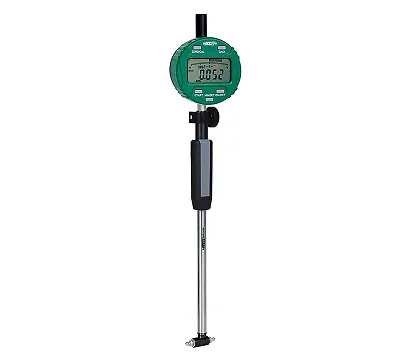
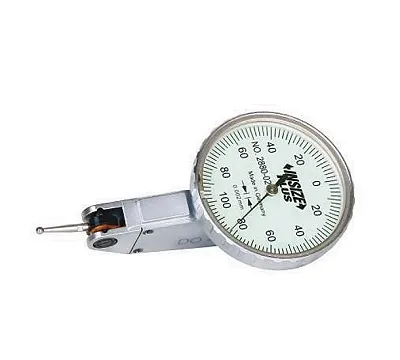
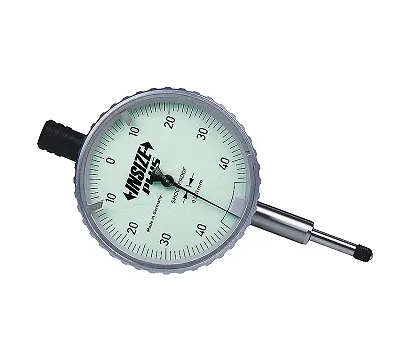
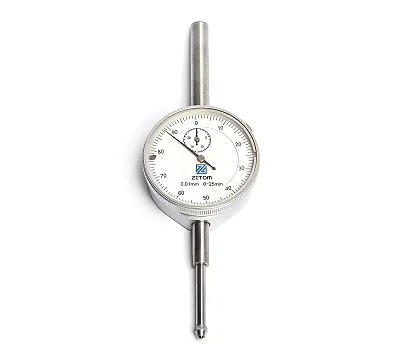
Индикаторы и измерительные головки — приборы для контроля отклонений формы и расположения поверхностей детали. С их помощью проверяют биение валов, параллельность плоскостей и точность размеров при серийном производстве. Прибор фиксирует перемещение измерительного щупа и передает его на шкалу или цифровой дисплей.
Как выбрать прибор под задачу
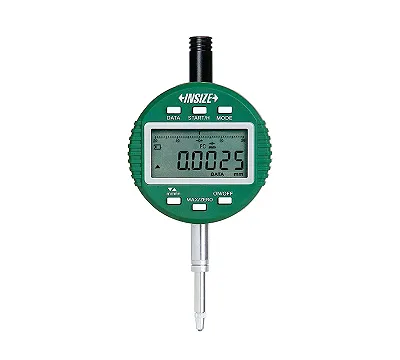
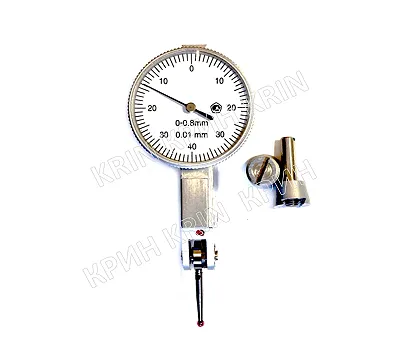
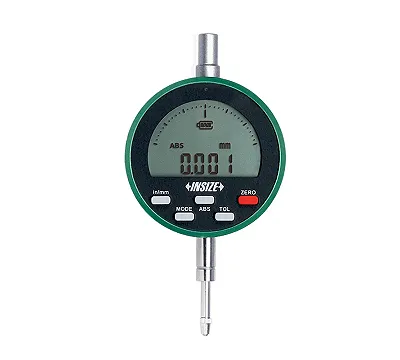
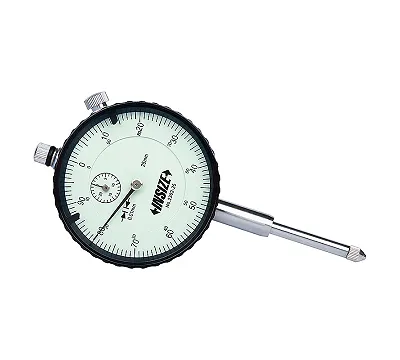
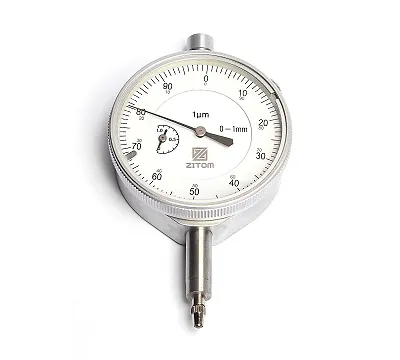
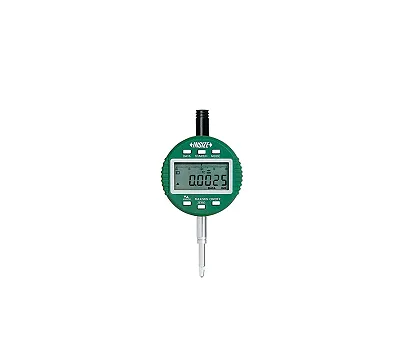
Сначала определитесь с точностью. Если достаточно сотых долей миллиметра, берите стандартный ИЧ с ценой деления 0,01 мм. Для ответственных работ, где важны микроны, выбирайте модели с ценой деления 0,001 мм. Второй критерий — диапазон измерений: он должен перекрывать ожидаемое отклонение детали. Третий — тип конструкции. Для контроля биения в труднодоступных местах удобнее рычажно-зубчатые головки ИРБ или ИРТ, а для быстрой проверки на станке — электронные индикаторы, которые позволяют обнулить показания одной кнопкой.
Типы и исполнения
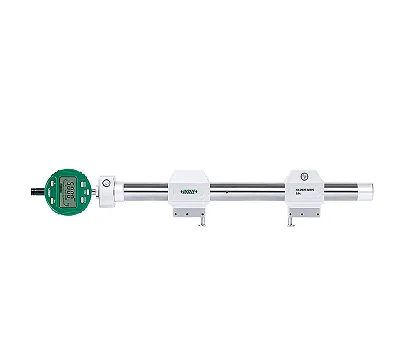
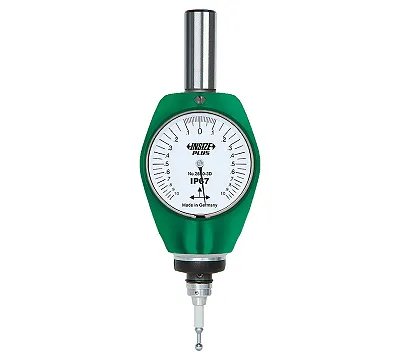
Индикаторы часового типа (ИЧ) — классика цеха, работают по принципу зубчатой передачи. Рычажно-зубчатые головки (ИРБ, ИРТ) незаменимы, когда нужно подлезть к узкому пазу или проверить радиальное биение. Многооборотные индикаторы (МИГ) используют для измерений с большим ходом щупа. Цифровые индикаторы выводят результат на экран, что исключает ошибки при считывании показаний со шкалы. Все эти приборы выпускают по ГОСТ 577-68, ГОСТ 9696-82 и ГОСТ 5584-75, которые служат ориентиром по точности и габаритам.
Нормативы и точность
При выборе смотрите на соответствие прибора требованиям ГОСТ. Если планируете использовать инструмент для официального контроля, убедитесь, что модель внесена в Реестр СИ РФ и имеет действующую поверку. Поверка подтверждает, что погрешность прибора не превышает паспортных значений. В каталоге представлены индикаторы и головки с ценой деления от 0,0005 до 0,01 мм, соответствующие отраслевым стандартам.
Правила работы и ошибки
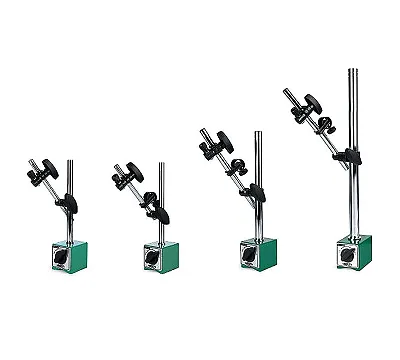
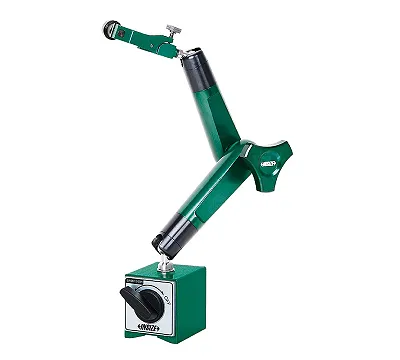
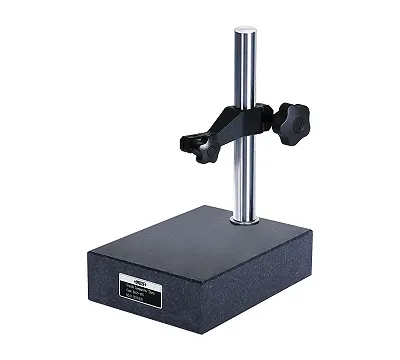
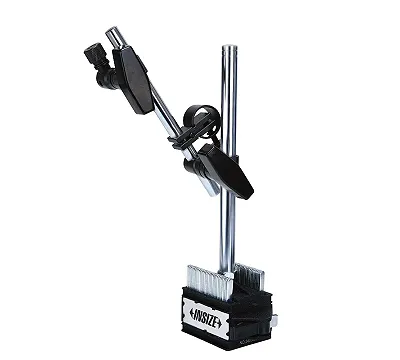
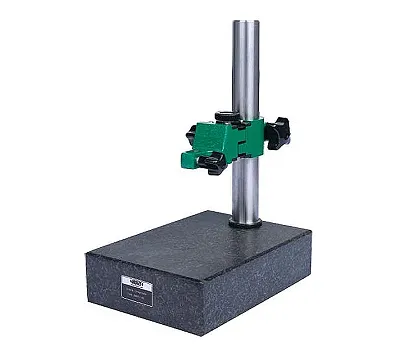
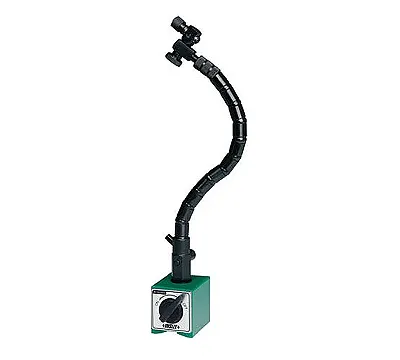
Перед началом работы обязательно протрите измерительную поверхность и щуп от стружки и масла. Жестко закрепите прибор в инструментальном штативе — малейший люфт даст неверный результат. Настройте индикатор по эталону или концевым мерам длины. Главная ошибка — избыточное давление щупа на деталь, которое приводит к деформации и искажению данных. Также избегайте резких ударов щупом о заготовку, это быстро выводит механизм из строя. Регулярно проверяйте плавность хода щупа: он должен двигаться без заеданий по всей длине шкалы.