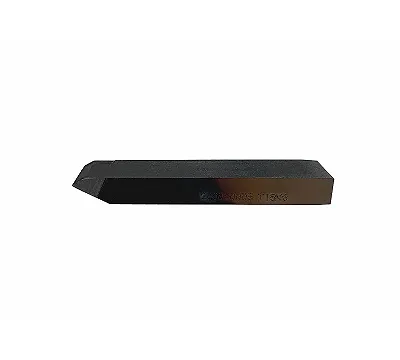
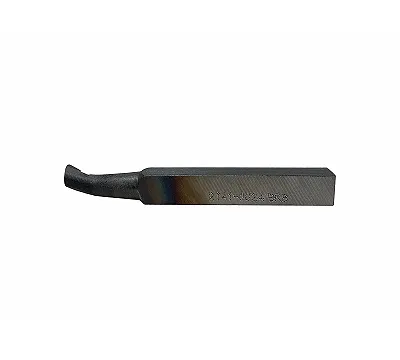
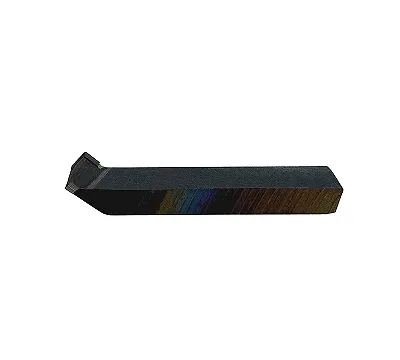
Токарные резцы — основной инструмент для снятия стружки на станках, который превращает заготовку в готовую деталь. Выбирайте их исходя из того, что именно нужно сделать: проточить наружную поверхность, расточить отверстие, отрезать заготовку или нарезать резьбу.
Как выбрать резец под задачу
Сначала определите тип операции. Для обдирки и черновой обработки берите резцы с напайными пластинами из твердых сплавов типа ВК8 или Т5К10 — они лучше держат ударную нагрузку. Для чистовых работ по стали выбирайте Т15К6 или Т14К8, они дают более чистую поверхность. Всегда учитывайте направление подачи: правые резцы работают при движении суппорта к передней бабке, левые — от нее. Подбирайте сечение державки под высоту оси центров станка: если резец будет ниже, его начнет отжимать, если выше — будет дробить и ломать кромку.
Типы и назначение
Проходные резцы (прямые и отогнутые) используйте для обточки наружных поверхностей. Подрезные нужны для обработки торцов. Расточные (сквозные и глухие) работают внутри отверстий. Отрезные — самые нагруженные, для них важно жесткое крепление и правильный вылет, чтобы избежать вибраций. Резьбовые резцы подбирайте строго под профиль резьбы. В работе используйте СОЖ: она не только охлаждает зону резания, но и вымывает стружку, особенно при растачивании глубоких отверстий, где она может заклинить инструмент.
Нормативы и размеры
Производители, такие как CNIC, ТехноСталь, Sparta, СиТО и ХИЗ, выпускают инструмент по стандартам DIN 263, 4977, 4972, 4980, 4981, 4973, 4974, а также по ГОСТ 18884-73, 18885-73 и 25987-83. В каталоге ориентируйтесь на маркировку: она указывает материал сплава (например, Р6М5 для быстрореза или ВК6М для твердого сплава) и геометрические размеры державки. Высота и ширина стержня (от 10 до 40 мм) должны соответствовать резцедержателю вашего станка. Таблица размеров в каталоге поможет подобрать нужную длину и сечение под конкретный вылет и жесткость системы.
Типовые ошибки
Главная ошибка — неправильная установка по высоте. Режущая кромка должна быть строго на линии центров. Вторая ошибка — работа затупленным инструментом: это ведет к перегреву, потере размера и выкрашиванию пластины. Не пытайтесь снимать слишком большой припуск за один проход, если жесткость станка или инструмента этого не позволяет — лучше разбить работу на черновой и чистовой этапы.