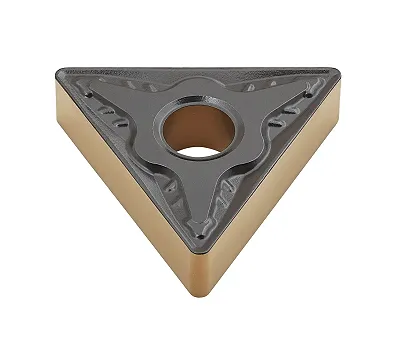
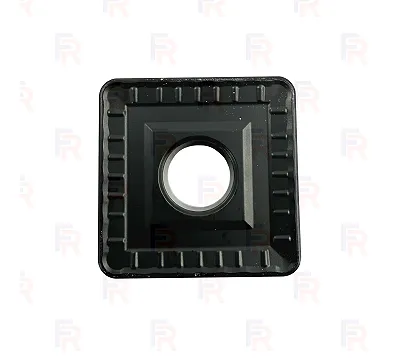
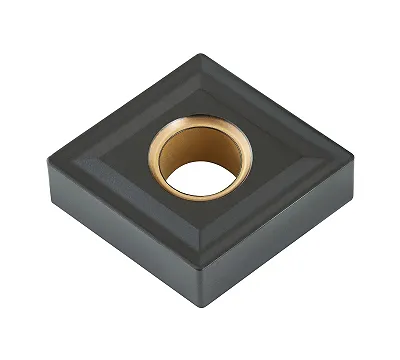
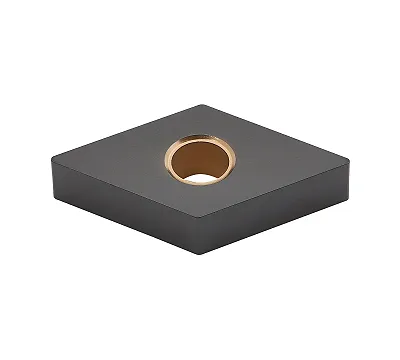
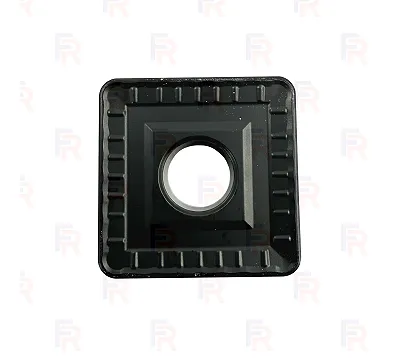
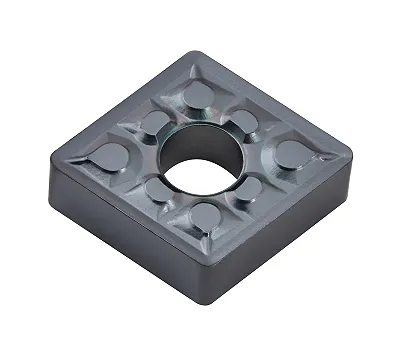
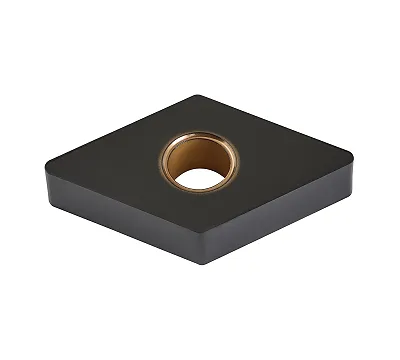
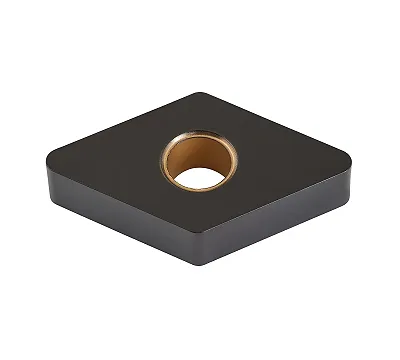
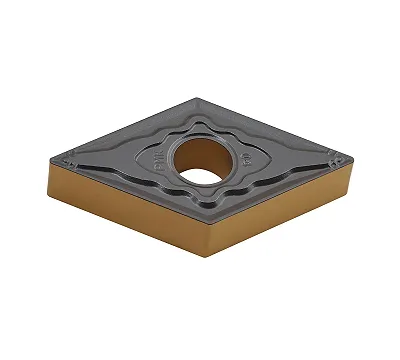
Сменная многогранная пластина (СМП) — это твердосплавный режущий элемент, который крепят в державку для токарной обработки деталей. Вместо переточки цельного резца вы просто меняете затупившуюся грань, что экономит время на настройке станка.
Как выбрать пластину под задачу
Сначала определитесь с материалом заготовки. Для стали выбирайте сплавы групп P, для нержавейки — M, для чугуна — K. Далее смотрите на операцию: для черновой обработки берите пластины с прочным стружколомом, для чистовой — с острой геометрией и малым радиусом вершины (RE). Если станок старый или есть вибрации, отдавайте предпочтение позитивным пластинам с задним углом — они легче режут. Негативные пластины с углом 0 градусов ставьте на жесткие системы, где важна прочность и возможность использовать обе стороны пластины.
Типы и геометрия
Пластины различают по форме: C, T, S, D, W, V. Форма определяет доступ к детали и жесткость. Радиус вершины (RE) влияет на чистоту поверхности: чем он больше, тем выше нагрузка на резец, но чище проход. Стружколом на поверхности пластины направляет сход стружки, предотвращая наматывание на деталь. Покрытия CVD и PVD продлевают жизнь инструмента: CVD лучше работает на износостойкость при высоких температурах, PVD — при прерывистом резании и чистовых операциях.
Стандарты и маркировка
Производители AHNO, PANDA CNC и INSIZE ориентируются на международную систему ISO. Маркировка пластины зашифровывает её форму, задний угол, допуски, тип крепления, размер, толщину (S) и радиус (RE). В работе опирайтесь на ГОСТ 25395-90, ГОСТ 25426-90 и смежные стандарты — они задают геометрию и размеры. В каталоге представлены пластины с размерами от 6 до 22, толщиной от 0.4 до 6.35 мм и радиусами от 0.2 до 12.7 мм, изготовленные по ГОСТ и ISO.
Типовые ошибки
Главная ошибка — игнорирование жесткости системы. Не ставьте пластину с большим радиусом вершины на тонкую деталь, если не хотите получить вибрации и дробление. Не забывайте менять пластину вовремя: работа «в ноль» приводит к выкрашиванию твердого сплава и порче державки. Всегда проверяйте соответствие посадочного места в державке типу крепления пластины. Не пытайтесь работать на режимах для стали сплавами, предназначенными для чугуна — это ведет к мгновенному износу.