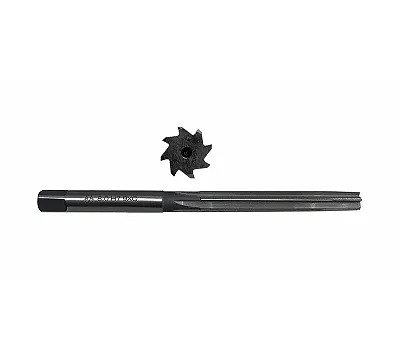
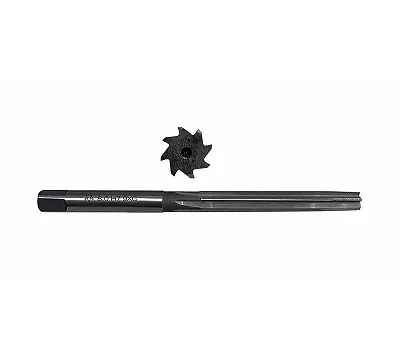
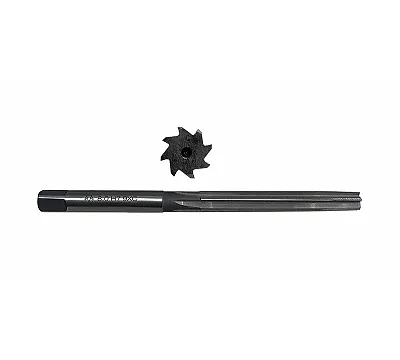
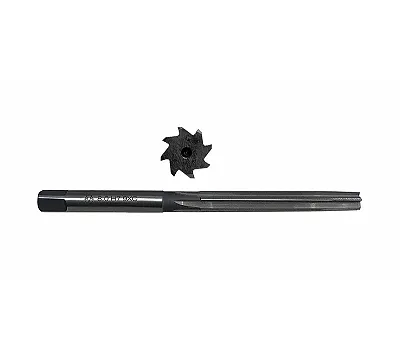
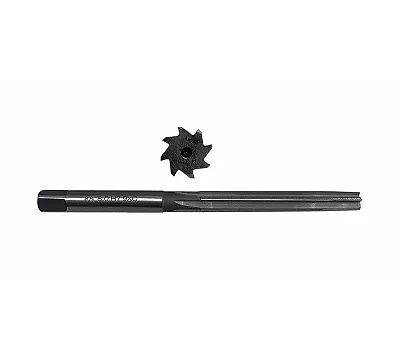
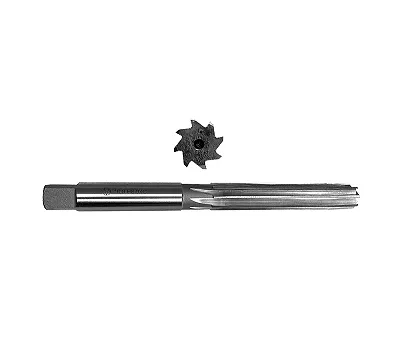
Ручные развёртки доводят отверстие после сверления или зенкерования до точного диаметра и чистой поверхности на слесарном верстаке: посадочные места под штифты, оси, втулки, подшипники. Они вращаются воротком, а не станком.
Устройство
У ручной цилиндрической развёртки длинная заборная часть: она направляет инструмент и плавно врезается, поэтому развёртка встаёт по оси отверстия. Хвостовик квадратный, под вороток или трещотку. Размеры и допуски цилиндрических ручных развёрток описывает ГОСТ 7722-77, в карточках встречаются также ГОСТ 11173-76 и ГОСТ 1523-81.
Материал и точность
Режущую часть делают из легированной стали 9ХС для рядовых сталей и чугуна или из быстрорежущей Р6М5 и Р18 для более твёрдых и вязких материалов. Точность обозначают полем допуска отверстия, которое получится после развёртывания: H7 под плотные посадки, H8 и H9 под более свободные. Под нужную посадку берите развёртку соответствующего класса.
Как выбрать
Определите диаметр, посадку и материал детали. Разжимные и конические — это отдельные разделы, здесь только цилиндрические.
Правила работы
Под развёртывание оставляют малый припуск, порядка десятых долей миллиметра и менее; его значение зависит от диаметра, берите по справочнику. Снять сразу миллиметр нельзя: развёртка заклинит или пойдёт волной. Смазывайте отверстие маслом или эмульсией, нажим держите плавным и без перекоса. Вращайте вороток только по часовой стрелке, и вынимайте тоже в эту сторону: обратное вращение выкрашивает зубья и царапает поверхность. Дрелью или станком ручную развёртку не вращают: слишком быстро и перекос неизбежен.
В каталоге развёртки CNIC, TLX, WOLFSTAR, Griff и Туламаш.