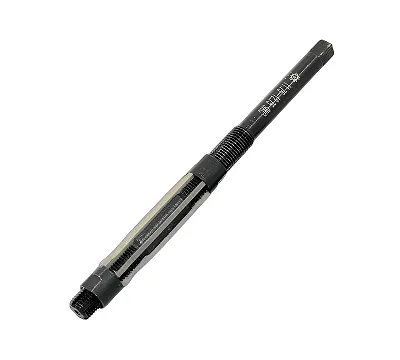
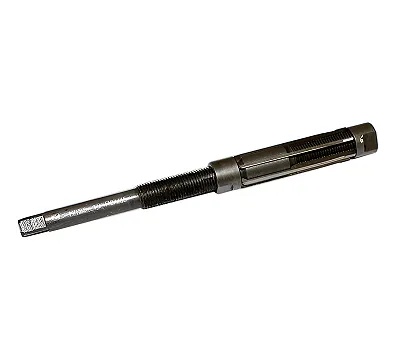
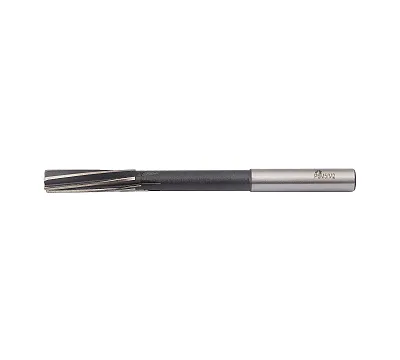
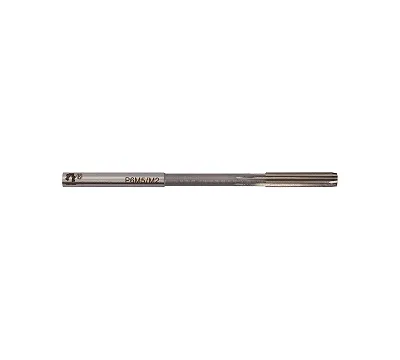
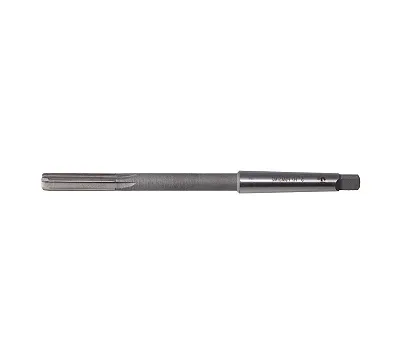
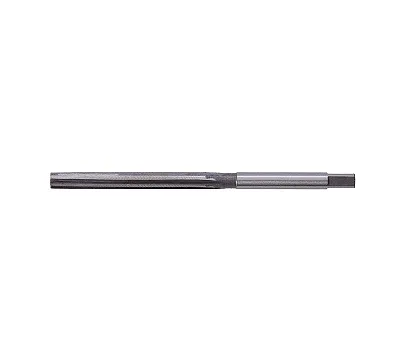
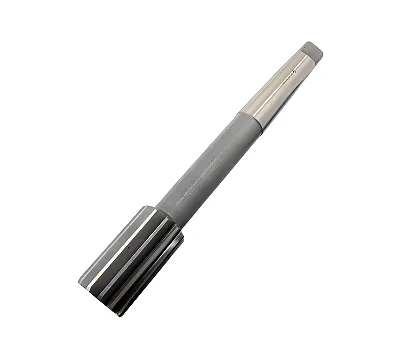
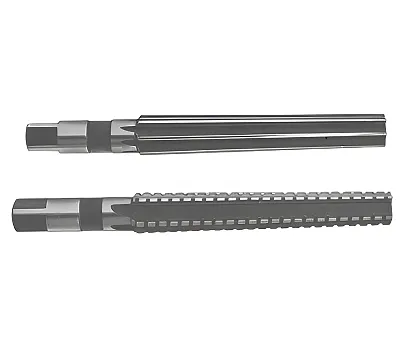
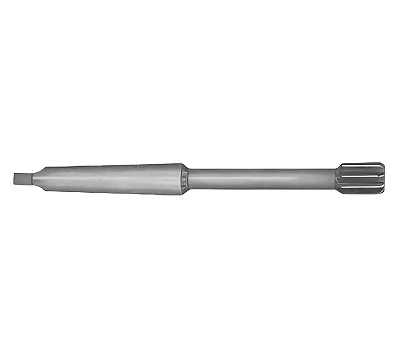
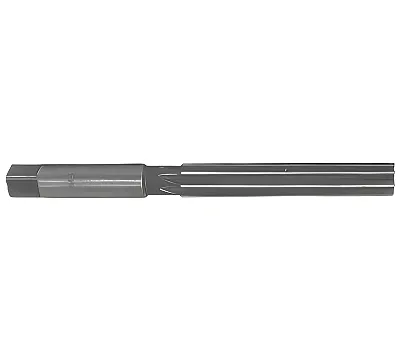
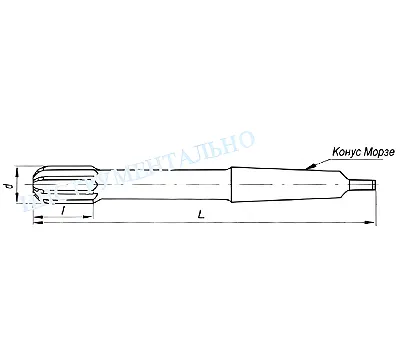
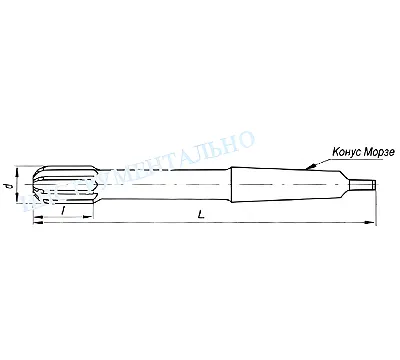
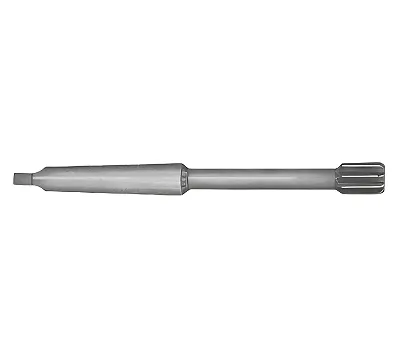
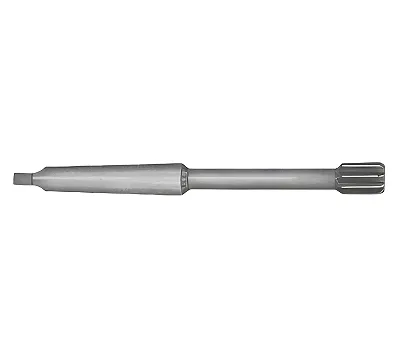
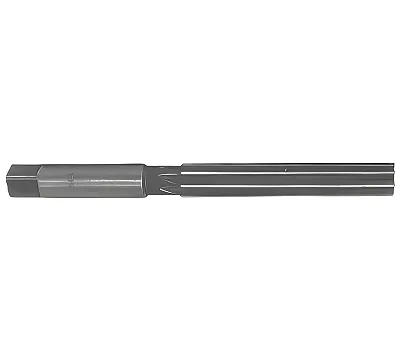
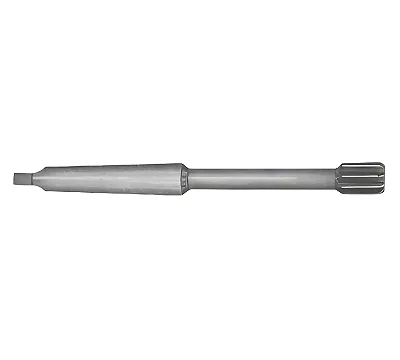
Развертка — это инструмент для финишной чистовой обработки отверстий, который доводит их до нужного размера и класса точности. В цеху её часто называют райбером. Она снимает минимальный слой металла после сверления или зенкерования, превращая грубое отверстие в точное и гладкое.
Как выбрать развертку под задачу
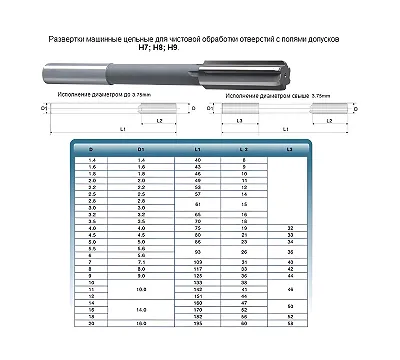
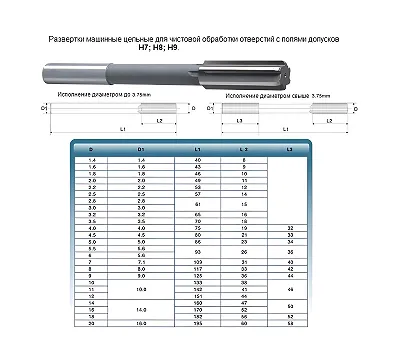
Сначала определитесь с приводом: ручные развертки имеют квадрат на хвостовике под вороток, а машинные — цилиндрический или конический хвостовик для установки в станок. Далее смотрите на форму отверстия: для сквозных отверстий берите прямые развертки, для глухих — винтовые, так как они лучше выводят стружку вверх. Учитывайте материал детали: для стали и чугуна подходят инструменты из быстрорежущей стали (Р6М5, Р18, Р9) или твердого сплава (ВК8, Т15К6). Главный критерий — требуемый квалитет (например, H7 или H8). Сверяйтесь с таблицей размеров на странице: найдите нужный диаметр и убедитесь, что допуск соответствует вашему чертежу.
Типы и исполнения
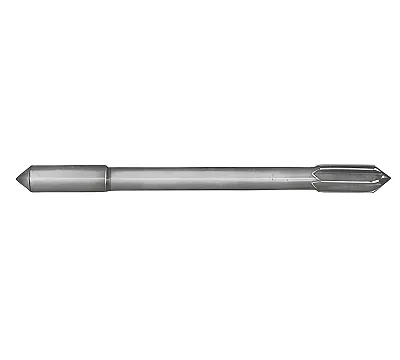
Развертки делят на ручные и машинные. Ручные работают плавно, ими доводят отверстие вручную, контролируя процесс. Машинные ставят на станки, они рассчитаны на высокие обороты и подачу. По форме отверстия различают инструменты для цилиндрических, конических и ступенчатых отверстий. Винтовые развертки незаменимы там, где нужно чисто обработать дно глухого отверстия, не забивая его стружкой. Выбирайте хвостовик под ваше оборудование: конус Морзе для мощных станков или цилиндрический для патронов.
Нормативы и точность
Инструмент выпускают по ГОСТ 1672-80, ГОСТ 7722-77, ГОСТ 3509-71 и другим стандартам. В них прописаны допуски, геометрия зубьев и размеры хвостовиков. Квалитет (H7, H8, H9, H12) показывает, насколько точно развертка откалибрует отверстие. Помните: развертка не исправляет кривизну оси отверстия, оставшуюся после сверла, она лишь улучшает чистоту поверхности и точность диаметра. В каталоге представлены ручные, машинные и винтовые развертки, изготовленные по указанным ГОСТам в диапазоне диаметров и квалитетов, необходимых для большинства производственных задач.
Типовые ошибки в работе
Главная ошибка — пытаться снять слишком большой припуск. Развертка — это чистовой инструмент, оставляйте под неё не более 0,1–0,2 мм после сверла. При работе обязательно используйте смазочно-охлаждающую жидкость, иначе зубья быстро затупятся, а поверхность отверстия пойдет задирами. Не вращайте развертку в обратную сторону — это моментально портит режущую кромку. При ручной работе делайте плавные движения без перекосов, чтобы не разбить отверстие и не получить «эллипс» вместо круга.