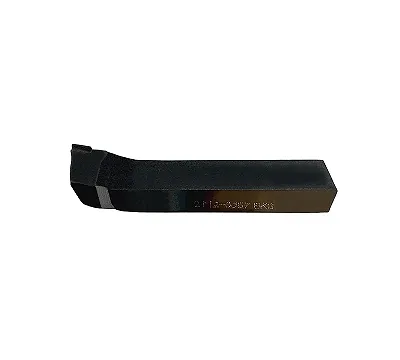
Подрезной резец обрабатывает торцы деталей и уступы на токарном станке: подача идёт поперёк оси заготовки, от наружной поверхности к центру или от центра к наружной. Им же подрезают буртики и снимают припуск по длине детали. Для проточки наружного диаметра по длине есть проходные резцы, для отрезки и канавок под ширину паза - отрезные и канавочные.
Устройство и исполнения
Это державка из конструкционной стали с напаянной твердосплавной пластиной (реже целиком быстрорежущий резец). Бывают прямые и отогнутые исполнения. Отогнутый резец подходит и для подрезки торца, и для обточки наружной поверхности, поэтому на универсальных станках его берут чаще всего. Размеры отогнутых подрезных резцов с твердосплавными пластинами задаёт ГОСТ 18880-73: по нему проверяйте сечение и длину державки.
Как выбрать марку сплава
- Т15К6 - чистовые и получистовые проходы по стали на высокой скорости; удара и корки не любит.
- Т5К10 - черновая обработка стали, неравномерный припуск, прерывистое резание.
- ВК8 - чугун и цветные металлы, а также тяжёлая обдирка с коркой.
- Р6М5 и другие быстрорежущие марки - малые обороты, универсальные станки, фасонная заточка под свою задачу.
Сечение державки определяется резцедержателем станка. Резец должен лежать на опоре без прокладок, вылет делайте минимальным.
Типовые ошибки
Чистовой Т15К6 на поковке с коркой скалывается с первого прохода: для чернового съёма берут Т5К10 или ВК8. Вершина резца должна стоять точно по оси детали. Выше оси уменьшается задний угол, и пластина трётся о деталь; ниже оси растёт нагрузка на кромку. При подрезке торца в центре заготовки скорость резания падает до нуля, поэтому на выходе в центр подачу снижайте, иначе остаётся "сосок" или выкрашивается вершина.
В каталоге резцы CNIC, ТехноСталь и ХИЗ.