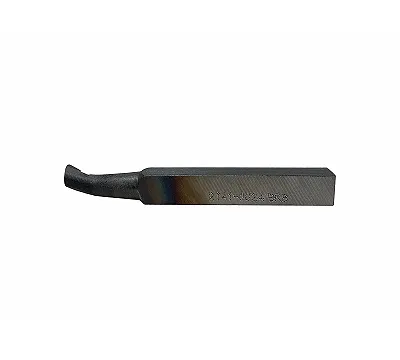
Резцы расточные глухие — это инструмент для чистовой и получистовой обработки внутренних поверхностей, когда нужно дойти до дна отверстия. В отличие от проходных, они имеют особую геометрию головки, которая позволяет работать в упор, не задевая дно державкой.
Как выбрать резец под задачу
Сначала оцените диаметр и глубину отверстия. Длина стержня должна быть чуть больше глубины растачивания, но не избыточной — чем длиннее вылет, тем выше риск вибраций. Сечение державки подбирайте максимально возможным для конкретного отверстия, чтобы обеспечить жесткость. Для чистовой обработки выбирайте сплавы с высокой износостойкостью, для получистовой — более вязкие варианты. Помните: при глубоком растачивании виброустойчивость важнее скорости, поэтому не экономьте на сечении стержня.
Типы и сплавы
Инструмент оснащают напайными твердосплавными пластинами. Сплавы Т5К10 и Т15К6 подходят для сталей: первый лучше для черновой и получистовой работы, второй — для чистовой. Группу ВК (ВК8, ВК6М) берите для чугуна, цветных металлов и нержавейки. Р6М5К5 и Р9К5 используют, когда нужна повышенная теплостойкость. При выборе по таблице размеров ориентируйтесь на высоту и ширину державки: они должны плотно садиться в резцедержатель станка без лишних проставок.
Стандарты и геометрия
Производители, такие как CNIC и ТехноСталь, выпускают инструмент с оглядкой на DIN 4974 и ГОСТ 18063-72. Эти нормативы задают геометрию головки и размеры сечений. Соответствие требованиям ГОСТ 18883-73 помогает предсказать поведение резца в работе. В каталоге представлены резцы с сечением стержня от 10 до 50 мм и длиной до 250 мм, что позволяет подобрать оснастку под большинство токарных задач.
Типовые ошибки
Главная ошибка — чрезмерный вылет резца, который приводит к дроблению и браку поверхности. Всегда старайтесь минимизировать расстояние от резцедержателя до зоны резания. Вторая ошибка — неправильный выбор сплава: работа по стали твердым сплавом для чугуна приведет к быстрому выкрашиванию кромки. При растачивании глухих отверстий следите за своевременным отводом стружки, иначе она забьет зону резания и сломает пластину.