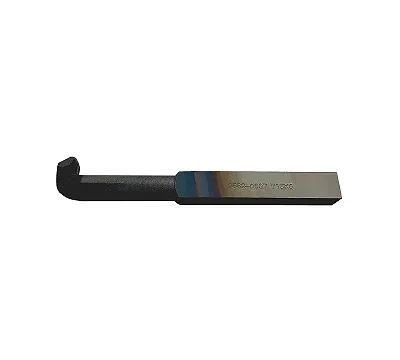
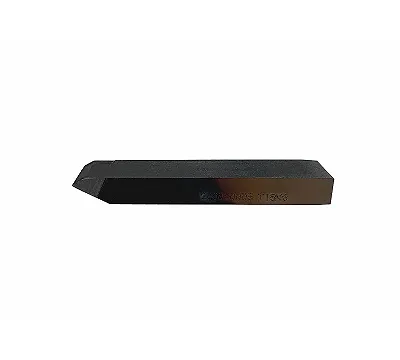
Резьбовые резцы нарезают наружную и внутреннюю резьбу на токарных станках. Вершина резца заточена по профилю витка: у метрической резьбы угол профиля 60 градусов, у дюймовой Витворта 55, у трапецеидальной 30. Шаг резьбы задаёт подача станка, а резец формирует только профиль.
Наружные и внутренние
Наружные резцы нарезают резьбу на валах, шпильках и штуцерах. Внутренние — в отверстиях гаек и корпусов; их делают на длинных тонких державках, поэтому они требуют минимального вылета и жёсткой установки. Резцы бывают правые и левые: направление выбирают по направлению подачи и по тому, правая или левая резьба нужна. Основной стандарт на резцы с твёрдосплавными пластинами — ГОСТ 18885-73.
Материал
Т15К6 берут для чистового нарезания резьбы по стали, Т5К10 для получистовых проходов. ВК8 нужен для чугуна и цветных металлов. Быстрорежущие Р6М5К5 и Р18 ставят на универсальных станках при небольших оборотах, а твёрдые сплавы — при более высоких.
Как выбрать
Определите профиль и шаг резьбы, расположение (наружная или внутренняя) и сечение державки под резцедержатель станка. Вершина резца должна совпадать с профилем: резец на 60 градусов не нарежет дюймовую резьбу 55 градусов, это разные резцы.
Работа
Резец ставят по оси заготовки и перпендикулярно оси: профиль проверяют по резьбовому шаблону, иначе витки получатся перекошенными. Резьбу нарезают за несколько проходов с уменьшающейся глубиной, последние проходы — с минимальной подачей. Подача резца под углом, равным половине угла профиля, уменьшает нагрузку на вершину. Обороты держат невысокими и подают СОЖ. Готовую резьбу проверяйте калибром или ответной деталью.
В каталоге резьбовые резцы CNIC и ТехноСталь.