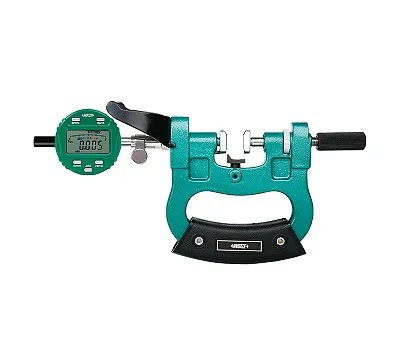
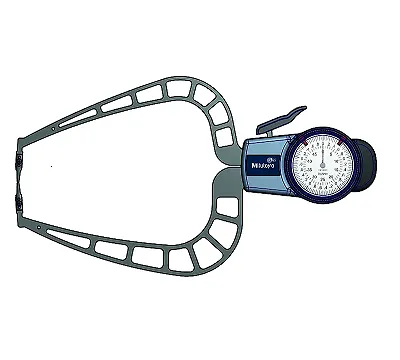
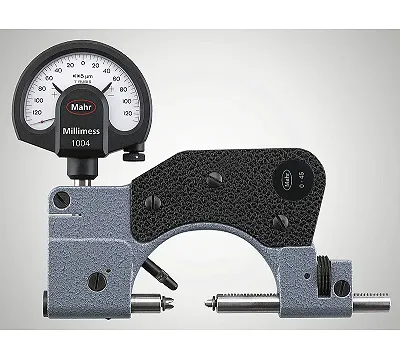
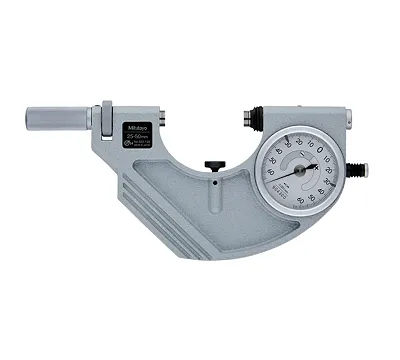
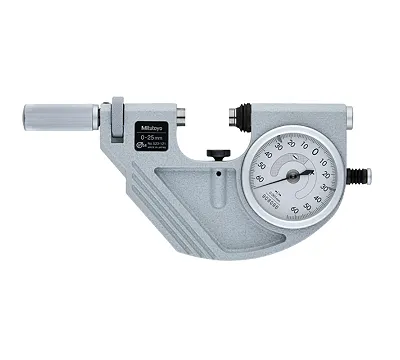
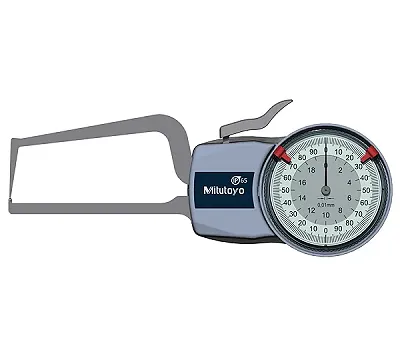
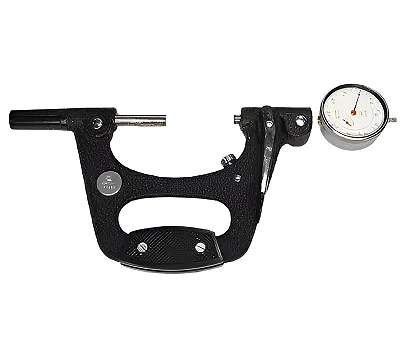
Скоба индикаторная (СИ) — инструмент для контроля линейных размеров деталей методом сравнения. В отличие от микрометра, она не дает абсолютного значения, а показывает отклонение от заданного размера. СИ незаменимы в серийном производстве, когда нужно быстро проверить партию валов или втулок на соответствие допуску.
Как выбрать скобу под задачу
Сначала определите диапазон измерений: он должен перекрывать номинальный размер детали. Второй критерий — цена деления. Для грубой проверки хватит 0,01 мм, для точных работ берите модели с шагом 0,001 мм. Обязательно смотрите на предел допускаемой погрешности и наличие первичной поверки — без внесения в Госреестр СИ инструмент нельзя использовать в официальном техконтроле. Для работы в цеху выбирайте модели с теплоизоляционными накладками, чтобы тепло рук не искажало показания.
Типы и конструктивные особенности
В основе СИ лежит жесткая рама с переставной пяткой, которая настраивается под размер детали. Измерительная головка (индикатор часового типа или электронный датчик) фиксирует отклонение. Измерительные поверхности оснащают твердосплавными вставками — они медленнее стираются при постоянном контакте с металлом. Механизм отвода подвижной пятки позволяет быстро вставлять и вынимать деталь, не царапая её поверхность. В нашем каталоге представлены как классические индикаторные скобы, так и измерительные скобы, калибры-скобы и микрометры от INSIZE, MITUTOYO и MAHR.
Нормативы и настройка
Основной отраслевой ориентир — ГОСТ 11098-75. Он определяет требования к точности и параллельности измерительных поверхностей. Перед началом работы обязательно настройте нулевой отсчет по концевым мерам длины (КМД). Установите КМД нужного размера между пятками, добейтесь нулевого показания на шкале и зафиксируйте настройку. Помните: при работе с высокоточными замерами важно выдерживать температурный режим, иначе погрешность выйдет за пределы допустимых 0,004–0,012 мм.
Типовые ошибки
Главная ошибка — пренебрежение настройкой по КМД перед каждой сменой. Также часто забывают очистить измерительные поверхности от стружки и масла, что сразу дает ошибку в несколько микрон. Не давите на подвижную пятку с излишним усилием — используйте только штатный механизм отвода. Игнорирование поверки при работе на ответственных участках приводит к браку, который невозможно подтвердить документально.