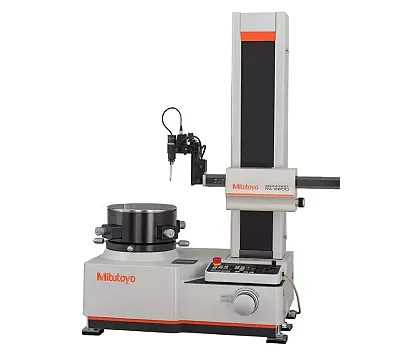
Отклонение от круглости вала под подшипник или отверстия под втулку часто составляет единицы микрометров. Двухточечный прибор — микрометр, нутромер, скоба — его не видит: деталь с огранкой из нечетного числа граней дает одинаковый диаметр при измерении в любом направлении, хотя круглой не является. Поэтому круглость, цилиндричность, соосность и биение контролируют кругломером. Ниже — как он устроен и что нужно понимать, чтобы правильно прочитать протокол.
Принцип: радиус относительно оси вращения стола
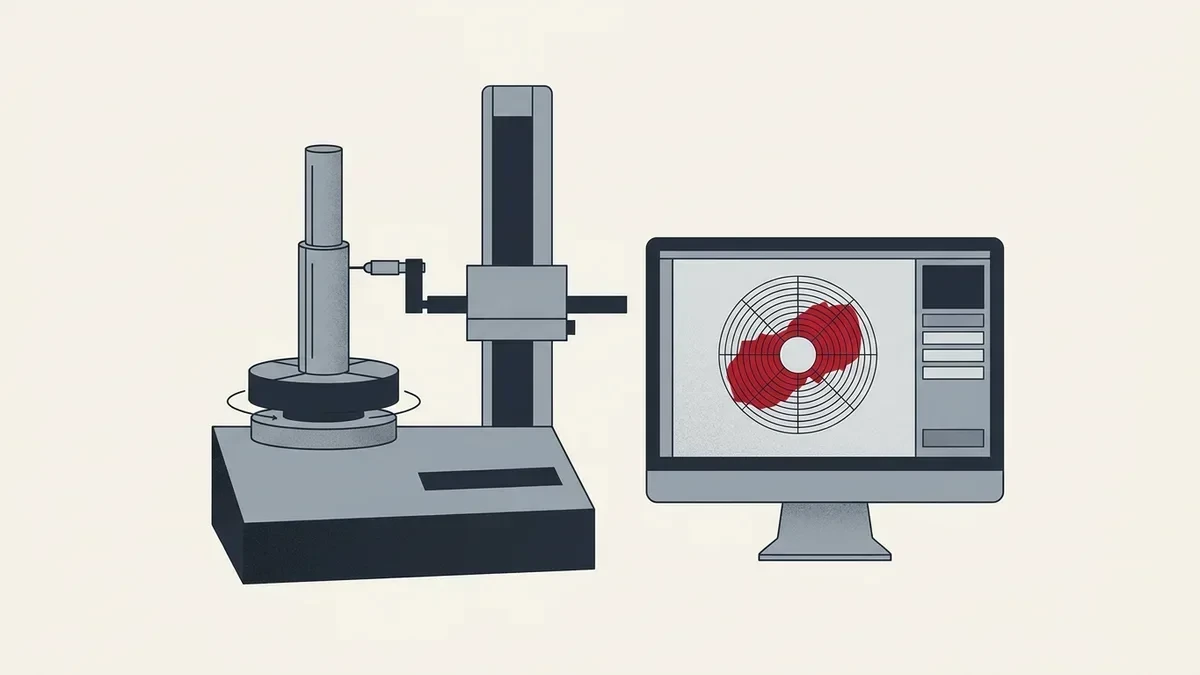
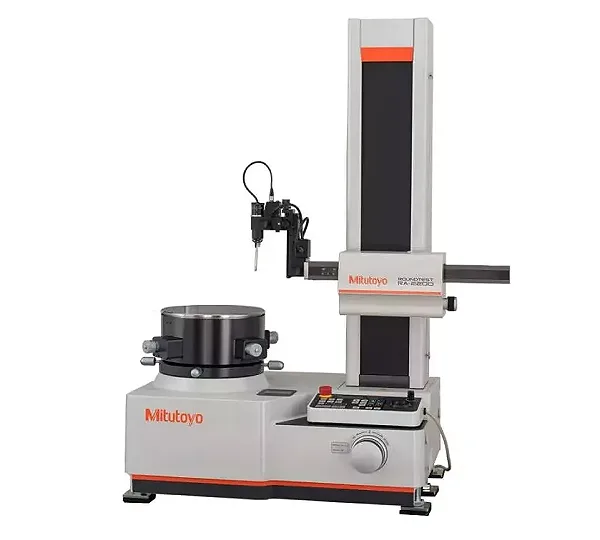
Кругломер измеряет не диаметр, а радиальные отклонения поверхности. Деталь ставят на прецизионный поворотный стол, щуп датчика касается поверхности, стол делает оборот, и датчик записывает, насколько радиус в каждой точке отличается от исходного. Эталоном служит ось вращения стола, поэтому от точности вращения зависит все остальное.
У Mitutoyo точность вращения задают формулой, которая растет с высотой сечения над столом:
| Модель | Радиальная точность вращения | Осевая |
|---|---|---|
| Roundtest RA-120/120P | (0,04+6H/10000) мкм | (0,04+6X/10000) мкм |
| Roundtest RA-2200 | (0,02+3,5H/10000) мкм | (0,02+3,5X/10000) мкм |
H — высота измерения над столом в мм, X — расстояние от центра вращения в мм. Например, для RA-2200 на высоте 100 мм это 0,02 + 0,035 = 0,055 мкм. Для RA-120 производитель ссылается на JIS B7451-1997. Высокая осевая точность нужна не только для круглости: по ней оценивают плоскостность торца и перпендикулярность.
Плотность съема тоже важна. Компактный RA-120 снимает 3 600 точек за оборот, RA-2200 и Roundtracer Extreme — 14 400 (по данным серий pim.mitutoyo.com).
Опорные окружности: от чего считать отклонение
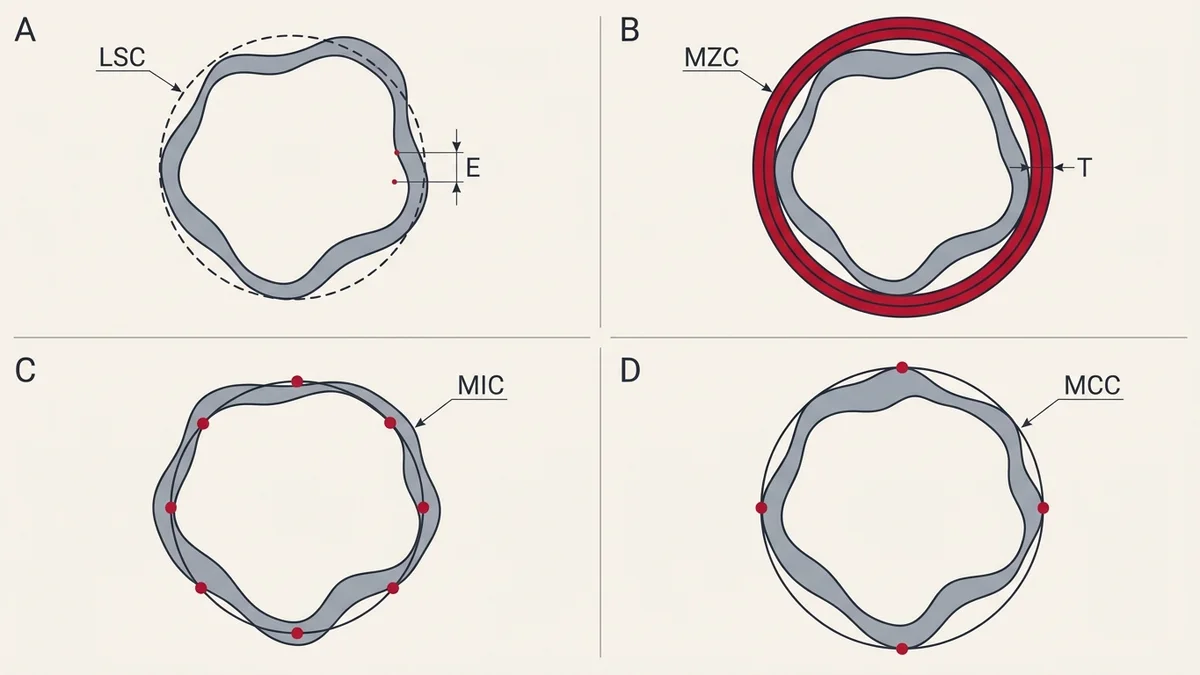
Записанный профиль — замкнутая кривая. Чтобы получить одно число "отклонение от круглости", к профилю строят опорную окружность и считают отклонения от нее. Кругломеры Mitutoyo поддерживают четыре метода:
| Обозначение | Метод | Как строится |
|---|---|---|
| LSC | по методу наименьших квадратов | окружность, сумма квадратов отклонений профиля от которой минимальна |
| MZC | минимальной зоны | две концентрические окружности с наименьшей разностью радиусов, между которыми лежит весь профиль |
| MIC | максимальной вписанной | наибольшая окружность, помещающаяся внутри профиля |
| MCC | минимальной описанной | наименьшая окружность, охватывающая профиль |
Один и тот же профиль по разным методам дает разные числа, поэтому метод указывают в протоколе и согласуют с чертежом. По смыслу MIC ближе к работе отверстия (в него входит вал), MCC — к работе вала (он входит в отверстие), MZC дает наименьшее значение отклонения, LSC менее чувствителен к единичным выбросам, чем остальные три метода. В программе ROUNDPAK метод расчета и фильтр выбирают в настройках, а уже снятые данные можно пересчитать с другими параметрами.
Фильтры: что считать формой, а что шероховатостью
На профиль круглости накладываются волнистость и шероховатость. Фильтр отделяет нужный диапазон, а граница задается в волнах на оборот (upr, undulations per revolution). У RA-120 и RA-120P доступны:
- фильтры с коррекцией фазы — Гаусс, 2CRPC75, 2CRPC50;
- без коррекции фазы — 2CR75, 2CR50, а также режим без фильтра;
- отсечки 15, 50, 150 и 500 upr и полосы 15-150, 15-500, 50-500 upr.
У RA-2200 и RA-H5200 тот же набор фильтров, а отсечки доходят до 1 500 upr. Чем меньше отсечка, тем грубее картина: при 15 upr остается в основном овальность и огранка, при 500 upr в результат попадает мелкая волнистость. Значение фильтра и отсечки, как и метод опорной окружности, должно стоять в протоколе — без них число нельзя сравнить с измерением другой лаборатории.
Для справки: в брошюре Roundtracer Extreme повторяемость показана на эталонной полусфере — 11 повторов при 6 об/мин, 14 400 точек, фильтр 2CRPC75, отсечка 50 upr, отклонение от круглости 0,016 мкм. Производитель оговаривает, что это справочные данные, а не гарантия точности.
Центрирование и выравнивание: D.A.T. и A.A.T.
Если ось детали смещена относительно оси стола, профиль искажается: эксцентриситет добавляет к круглости ложную составляющую, наклон превращает окружность в эллипс. Поэтому перед измерением деталь центрируют и выравнивают — это, по словам производителя, большая часть подготовительной работы.
Обе системы Mitutoyo начинают одинаково: прибор делает два предварительных измерения в сечениях A и B и вычисляет смещение и наклон оси.
- D.A.T. (Digital Adjustment Table, у RA-2200 — Digimatic Adjustment Table) выводит на экран, на сколько повернуть цифровые микрометрические головки стола. Оператор подкручивает их по подсказке. У RA-120 диапазон коррекции смещения ±3 мм, наклона ±1°. Функция работает и с деталями с пазами.
- A.A.T. (Automatic Adjustment Table) после предварительного измерения центрирует и выравнивает деталь сам. Ставится на RA-2200AS/AH, RA-2200CNC и Roundtracer Extreme.
Диапазон центрирования RA-2200 по характеристикам — ±3 мм у RA-2200AS/AH с A.A.T. и ±5 мм у RA-2200DS/DH с D.A.T.; наклон — ±1° у обеих.
Остаточное смещение учитывается расчетно: среди функций RA-120 и RA-120P есть коррекция погрешности от эксцентриситета (limaçon error, ошибка "улитки").
Выбор щупа по диаметру и глубине отверстия
Стандартный щуп — твердосплавный шарик ø1,6 мм. Для отверстий он подходит, пока отверстие не слишком мало и не слишком глубоко. Ориентиры из брошюры RA-120/120P:
| Наконечник | Наименьший диаметр отверстия | Наибольшая глубина |
|---|---|---|
| шарик ø1,6 мм, стандартный | 7,5 мм | 50 мм |
| шарик ø0,5 мм | 1 мм | 2,5 мм |
| шарик ø0,8 мм | 1,5 мм | 10 мм |
| шарик ø1,6 мм, для малых глубоких отверстий | 3 мм | 18 мм |
| шарик ø1,6 мм, удлиненный L=40 | 3 мм | 38 мм |
Для деталей с пазами — шарик ø3 мм, для канавок и внутренних углов — сапфировые наконечники R0,25 мм, для торцов в узкой канавке — щуп для плоских поверхностей. Щуп с радиусом R15 мм сглаживает следы резца, чтобы они не попадали в форму. Через хвостовик с резьбой M2 ставятся щупы от КИМ. У Roundtracer Extreme есть удлиненные исполнения для глубины до 130 мм (2X) и до 210 мм (3X), работающие в вертикальном положении.
Линейная шкала по X и анализ lead/twist
В радиальной оси X у RA-2200 стоит линейная шкала Mitutoyo, которая напрямую измеряет перемещение узла датчика. Это дает две вещи. Первая — точное позиционирование, без которого повторные измерения одной и той же детали расходятся. Вторая — измерение со слежением по X: если отклонение формы больше диапазона датчика, ось X движется вслед за поверхностью и сохраняет контакт. На Roundtracer Extreme слежение по X при вращении стола используют для шлицев, которые выходят за диапазон датчика, — в пределах угла слежения щупа для контура.
У Roundtracer Extreme гарантирована точность показаний по осям X и Z и есть компенсация радиуса щупа, поэтому тот же прибор снимает контур. Повышенная точность позиционирования по оси вращения θ позволяет анализ lead (twist) — его применяют, чтобы оценить, будет ли поверхность вала держать уплотнение. В программе MCubeMap для этого есть отдельный модуль, там же — 3D-параметры шероховатости по ISO 25178 (Sa, Sq).
Итог для цеха: чтобы два протокола круглости можно было сравнить, в них должны совпадать опорная окружность, фильтр с отсечкой и сечения, а деталь — быть отцентрирована. Кругломеры собраны в разделе каталога.