Станок теряет точность постепенно: изнашиваются шарико-винтовые пары и направляющие, меняется температура в цехе, после столкновения сбивается геометрия. Деталь при этом еще долго проходит контроль, а потом брак появляется сразу партией. Проверка точности станка нужна, чтобы увидеть уход раньше детали, получить числа и решить, что делать: ввести компенсацию, отрегулировать узел или ставить станок в ремонт. Ниже разобрано, какие погрешности проверяют, какими приборами и в каком порядке.
Геометрия и пробная деталь: две половины одной проверки
Испытание станка на точность состоит из двух частей. Первая — геометрические проверки без резания: биение шпинделя, прямолинейность и параллельность перемещений, перпендикулярность осей, позиционирование. Вторая — точность в работе: станок обрабатывает образец-изделие, а затем образец измеряют. Обе части входят в нормы точности: ГОСТ 8-82 прямо требует проверять точность в работе обработкой образцов-изделий, а для каждого типа станка нормы задают форму образца и допуски на его размеры, плоскостность, перпендикулярность, круглость.
Образец показывает то, чего не видно на холостом ходу: влияние силы резания, жесткости узлов, нагрева под нагрузкой. Если образец вышел в допуск, станок пригоден для своего класса точности. Но если не вышел, образец не скажет, откуда ошибка: от позиционирования, перекоса осей или биения шпинделя. Не видно по нему и медленного ухода от месяца к месяцу. Это показывают прямые замеры перемещений узлов: величину погрешности по каждой оси и историю, по которой видно, когда износ подойдет к пределу. Поэтому при приемке делают и то и другое, а в периодических проверках геометрию меряют чаще, чем обрабатывают образец.
Вторая причина вести прямые замеры — документ. Самодельные шаблоны и оценка "на глаз" не оставляют записей. Прибор с выводом данных дает протокол, который можно сравнить с прошлым замером и показать заказчику на аудите.
Какие погрешности проверяют
| Что проверяют | Чем | Когда |
|---|---|---|
| Точность линейного позиционирования оси | лазерный интерферометр | при приемке, по графику обслуживания, перед вводом компенсации |
| Повторяемость позиционирования | лазерный интерферометр; на коротком ходе — индикатор | вместе с позиционированием |
| Прямолинейность перемещения, параллельность направляющих | поверочная линейка с индикатором, электронный уровень, интерферометр с отражателем прямолинейности | при сборке, установке, после ремонта, по графику |
| Угловые отклонения при перемещении: наклон вдоль и поперек оси, поворот в плане | электронный уровень (два в дифференциальной схеме), лазерный интерферометр, автоколлиматор | при сборке, установке, по графику |
| Перпендикулярность осей | поверочный угольник с индикатором, линейка на делительном столе, ballbar, лазер с оптическим угольником | при сборке и ремонте, при установке, после столкновения — всегда, по графику |
| Биение шпинделя радиальное и осевое | индикатор и контрольная оправка в шпинделе | при приемке, после ремонта шпинделя, при росте брака по биению |
| Тепловые деформации | повторные замеры положения индикатором или лазером во время прогрева | при приемке, при жалобах на уход размера в течение смены |
| Плоскостность и горизонтальность стола | электронный уровень, поверочная линейка с индикатором | при установке станка |
Конкретные допуски по каждому пункту берут из норм точности для своего типа станка и из паспорта: у токарного, фрезерного и шлифовального станка они разные.
Нормативы
| Документ | Что регулирует |
|---|---|
| ГОСТ 8-82 | общие требования к испытаниям станков на точность: условия, средства измерения, классы точности, проверка обработкой образцов-изделий |
| ГОСТ 22267-76 | схемы и способы измерения геометрических параметров: прямолинейности, плоскостности, параллельности, перпендикулярности, биения |
| ГОСТ 25443-82 | образцы-изделия для проверки точности обработки: общие требования к их форме и размерам |
| ГОСТ 27843-2006 (на основе ISO 230-2:1997) | точность и повторяемость позиционирования осей с ЧПУ: прямое измерение положения узла, обычно лазерным интерферометром |
| ISO 230-4:2022 | круговые испытания станков с ЧПУ: отклонения при движении двух осей по окружности, на этом основан тест ballbar |
| ГОСТ 18097 | токарно-винторезные и токарные станки: основные размеры и нормы точности (с 01.06.2024 действует редакция ГОСТ 18097-2024 взамен ГОСТ 18097-93) |
| ГОСТ 17734-88 | фрезерные консольные станки: нормы точности и жесткости |
| ГОСТ 9392-89 | уровни рамные и брусковые: цена деления, погрешность |
Нормы точности на отдельный тип станка ссылаются на ГОСТ 8-82 и ГОСТ 22267-76: оттуда берут схему замера, а из норм своего типа — допуск.
Классы точности и примеры допусков
ГОСТ 8-82 устанавливает пять классов точности станков, в порядке возрастания точности: Н, П, В, А и С. Допуски соседних классов отличаются предпочтительно в 1,6 раза: у станка класса П допуск примерно в 1,6 раза меньше, чем у класса Н. Для отдельных проверок стандарт допускает отношение от 1 до 2, поэтому в таблице ниже встречается и 1,3, и 2. Класс указывают в паспорте, по нему и выбирают допуски из норм.
Несколько допусков из норм точности, мкм:
| Станок и проверка | Класс Н | Класс П |
|---|---|---|
| Токарный, наибольший диаметр обработки до 800 мм (ГОСТ 18097-2024): радиальное биение наружной центрирующей поверхности шпинделя | 10 | 7 |
| Токарный, то же: осевое биение шпинделя | 10 | 5 |
| Токарный, то же: радиальное биение оси внутреннего конуса шпинделя у торца | 10 | 5 |
| Токарный, наибольший диаметр обработки 600 мм: то же на расстоянии 300 мм от торца | 20 | 15 |
| Фрезерный консольный (ГОСТ 17734-88): радиальное биение конического отверстия шпинделя у торца | 10 | 6 |
| Фрезерный консольный, стол шире 250 мм: то же на расстоянии 300 мм от торца | 20 | 12 |
| Фрезерный консольный: прямолинейность рабочей поверхности стола на длине свыше 630 до 1000 мм | 30 | 20 |
Для токарных станков значения в редакции 2024 года те же, что в ГОСТ 18097-93. Расстояние до второго сечения у токарного станка зависит от наибольшего диаметра обработки: оно равно его половине. Перед приемкой сверьте допуски с паспортом станка.
Из этих чисел следует требование к приборам. По ГОСТ 8-82, если нормы для типа станка не задают другого, погрешность измерения, как правило, не должна превышать 30 % допуска. При допуске 5-6 мкм индикатор с ценой деления 0,01 мм не подходит: нужна измерительная головка с ценой деления 0,001 или 0,002 мм.
Приборы и что каждый умеет
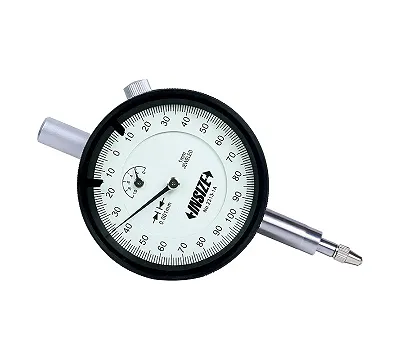
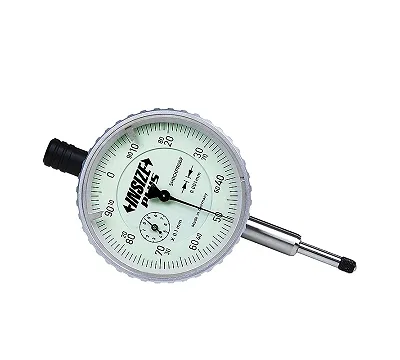
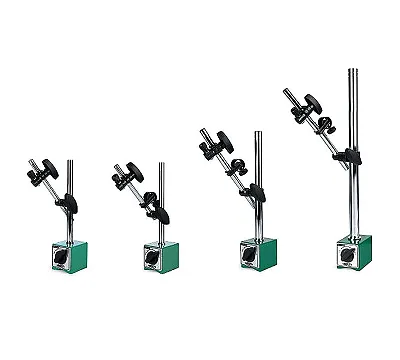
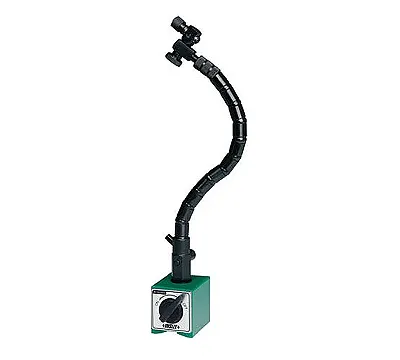
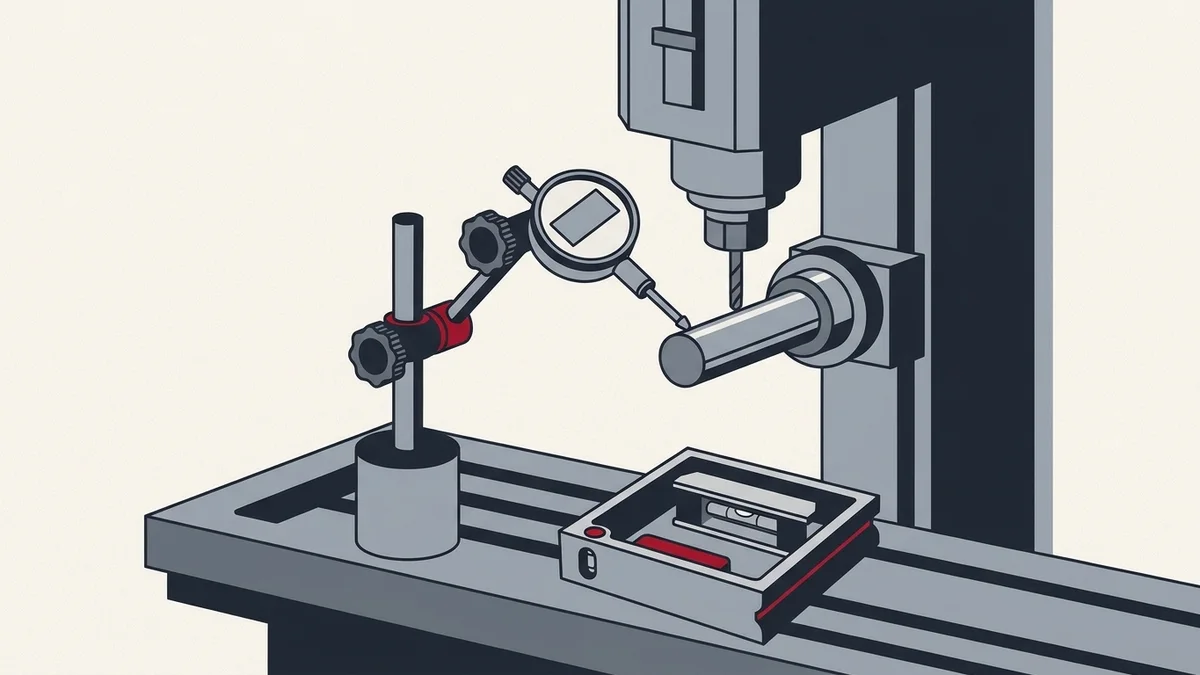
Индикатор на стойке. Основной инструмент механика. Индикатор часового типа или рычажно-зубчатый крепят на магнитной стойке к шпинделю или суппорту и ведут наконечником по эталонной поверхности: линейке, угольнику, оправке. Так проверяют прямолинейность, параллельность, перпендикулярность и биение. Ограничение одно: индикатор меряет отклонение от эталона, поэтому точность результата не выше точности самой линейки или угольника.
Контрольная оправка. Закаленный шлифованный цилиндр с хвостовиком под конус шпинделя. Индикатор у торца шпинделя и у конца оправки показывает радиальное биение, наконечник в торец — осевое. Чтобы в результат не попала погрешность самой оправки, замер повторяют, переставив оправку в шпинделе с поворотом, и усредняют показания. По оправке, поставленной в шпиндель, удобно проверять и параллельность оси шпинделя перемещению стола.
Поверочный угольник и линейка. Механический угольник — самый дешевый способ проверить перпендикулярность на небольшом станке. На практике это экономично примерно до 600 мм хода по оси, на большем ходе угольник нужной точности либо не найти, либо он стоит дороже других способов. Угольник и линейку поставляют с сертификатом калибровки, где указаны их погрешности прямолинейности и перпендикулярности — эти значения учитывают в расчете.
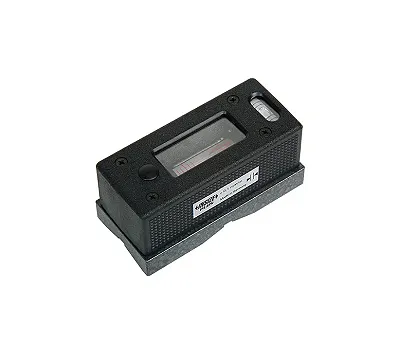
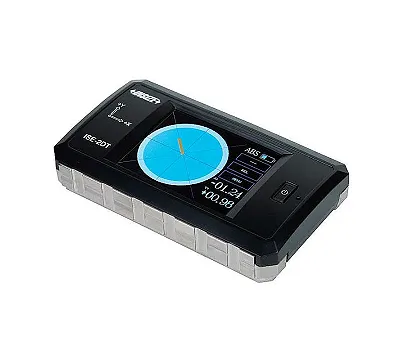
Уровень. Рамный или брусковый уровень по ГОСТ 9392-89 с ценой деления 0,02 мм/м дает вполне определенное число: смещение пузырька на одно деление означает наклон 0,02 мм на метр, то есть около 4 угловых секунд. Таким уровнем выставляют станок и проверяют направляющие, но показания читают глазом и записывают вручную. Электронный уровень показывает отклонение сразу на экране, а модели с Bluetooth, например INSIZE ISE-B200 и 4952-150, сохраняют результат в протокол. Важная деталь: для работы станка главное не горизонт сам по себе, а взаимное положение узлов, то есть параллельность и перпендикулярность. Поэтому для проверки направляющих используют два уровня в дифференциальной схеме: опорный стоит неподвижно, второй переносят по точкам, а прибор показывает разницу между ними. Общая вибрация пола в такой схеме взаимно вычитается. Поворот в плане горизонтальной оси уровень не видит: наклона при нем нет, его меряют интерферометром или автоколлиматором. Дискретность и повторяемость уровневых систем доходят до 0,1 угловой секунды.
Лазерный интерферометр. Меряет перемещение узла по интерференции лазерного луча, без механического эталона. Им проверяют точность линейного позиционирования и повторяемость по каждой оси, а результат используют для компенсации погрешности в системе ЧПУ. Пример — система INSIZE LMS-D301: на станкостроительном заводе ей проверяют позиционирование по направляющим и вводят компенсацию, у производителя механических узлов — еще и следят за износом шарико-винтовой пары, чтобы заказать запчасти заранее. С оптическим угольником и отражателем прямолинейности интерферометр меряет и перпендикулярность. На станках с ходом больше примерно 900 мм это самый точный и обычно самый удобный способ проверить перпендикулярность: механический угольник такого размера и нужной точности редок и дорог.
Ballbar (телескопическая штанга с шарами). Штангу с датчиком длины ставят между шпинделем и столом, станок по программе описывает окружность по часовой стрелке и против, а датчик записывает отклонения радиуса. Форма полученной кривой показывает перекос осей, люфт и скачки при смене направления, рассогласование приводов — ошибки движения по двум осям сразу. Тест занимает минуты, поэтому его удобно повторять по графику и сравнивать. Методику кругового испытания описывает ISO 230-4.
Сколько стоит одна угловая секунда
Угловую ошибку удобно пересчитывать в линейную: 1 угловая секунда дает около 4,85 мкм на каждый метр хода, для прикидки — 5 мкм. На оси длиной 1,5 м это около 7 мкм. Одна секунда — почти идеальный станок. Станки без доводки, по оценкам производителей измерительных приборов, показывают 10-15 угловых секунд в разных точках хода, то есть примерно 50-70 мкм на метр. Отсюда простое правило: чем дальше рабочая точка от места пересечения осей, тем сильнее перекос осей переходит в размер детали.
Порядок проверки
- Подготовьте станок: очистите стол и направляющие, прогрейте станок рабочим циклом. Замер на холодном станке не совпадет с тем, что будет в середине смены.
- Проверьте установку: горизонтальность и плоскостность стола электронным уровнем. Без этого остальные замеры смещены.
- Проверьте биение шпинделя: оправка в шпиндель, индикатор на стойке, радиальное биение у торца шпинделя и на удалении, в двух плоскостях, затем осевое.
- Проверьте прямолинейность и угловые отклонения по каждой оси: уровень или индикатор по линейке, точки равномерно по всему ходу. На ходе около 1,5 м достаточно 10-12 точек.
- Проверьте перпендикулярность пар осей: угольник с индикатором на малом станке, ballbar или лазер с оптическим угольником — на большом. Угольник после первого прохода поверните на 180° вокруг его измерительной поверхности и повторите замер: разность двух серий убирает погрешность самого угольника.
- Измерьте позиционирование и повторяемость лазерным интерферометром. Проходы — в обоих направлениях, иначе не будет видно люфта.
- При окончательной приемке станка по нормам точности угловые замеры повторяют: ход в обоих направлениях, затем уровни поворачивают на 180° и снова проходят в обе стороны.
- Обработайте образец-изделие по нормам точности своего типа станка и измерьте его: так проверяют точность в работе, под нагрузкой.
- Оцените тепловой уход: одну и ту же точку замерьте несколько раз за время прогрева и работы.
- Запишите результаты в протокол с датой, температурой и прибором и сравните с предыдущей проверкой.
Что делать с результатом
| Что нашли | Что делают |
|---|---|
| Ошибка позиционирования повторяется от прохода к проходу | вводят компенсацию шага винта в системе ЧПУ по данным интерферометра |
| Растет люфт при смене направления, падает повторяемость | проверяют износ шарико-винтовой пары, вводят компенсацию люфта, планируют замену винта |
| Перекос осей, угловые отклонения | регулируют положение узлов и снова проверяют; остаток угловой ошибки пересчитывают в линейную для каждой точки рабочей зоны |
| Биение шпинделя больше нормы | регулировка или замена подшипников шпинделя — ремонт |
| Износ направляющих, не снимаемый регулировкой | ремонт: шабрение или шлифование направляющих |
| Сильный тепловой уход | прогрев перед работой, термокомпенсация, если ЧПУ ее поддерживает |
Угловую ошибку до нуля не убрать, поэтому ее не только регулируют, но и измеряют, чтобы учесть. После регулировки проверку повторяют: без второго замера непонятно, стало ли лучше.
Приборы и сколько они стоят
Если станок проверяют своими силами, приборы должны быть сами откалиброваны: индикатор, уровень, угольник и линейка проходят калибровку или поверку по своим интервалам. Основа набора проверяющего — индикатор часового типа на магнитной стойке. В нашем каталоге большинство индикаторов часового типа стоит от 5 до 26 тыс. ₽, медианная цена около 11,5 тыс. ₽ с НДС. Цена зависит от цены деления и диапазона: индикаторы с ценой деления 0,001-0,002 мм для проверки станков классов П и выше дороже обычных на 0,01 мм, цифровые с выводом данных — дороже стрелочных.
Подходящие индикаторы, стойки и уровни — в разделах индикаторов, стоек и штативов и уровней, а также поверочные угольники и поверочные линейки.
Частые вопросы
Как часто проверять точность станка?
Единого срока нет: периодичность задает предприятие в графике обслуживания по нагрузке станка и требованиям к деталям. Обязательные точки — приемка, капитальный ремонт, установка на новом месте и любое столкновение. История замеров позволяет перейти к ремонту по состоянию: износ винта видно заранее, запчасти заказывают до того, как станок встанет.
Можно ли проверить станок без лазерного интерферометра?
Да. Биение шпинделя, прямолинейность, параллельность и перпендикулярность проверяют индикатором с оправкой, поверочной линейкой, угольником и уровнем по схемам ГОСТ 22267-76. Интерферометр нужен прежде всего для точности позиционирования осей с ЧПУ по ГОСТ 27843 и для компенсации шага винта.
Что такое класс точности станка?
Это буква в паспорте, по которой из норм точности выбирают допуски: Н, П, В, А, С по возрастанию точности по ГОСТ 8-82. Проверять станок нужно по допускам его класса, а не по самому строгому из норм.
Кто проверяет станок при покупке?
Изготовитель проверяет станок по нормам точности перед отгрузкой, фактические результаты обычно приводят в паспорте. Покупатель при приемке повторяет ключевые проверки и обработку образца у себя: после транспортировки и установки на новый фундамент геометрия могла измениться.