Задача
Длинные детали — профили, бруски, заготовки длиной в несколько метров — проверяют на специальных измерительных столах. А сами столы проверяют блоком, собранным из самых длинных концевых мер. Получается цепочка: концевая мера → измерительный стол → деталь. Ошибка на первом звене без потерь доходит до последнего.
Пример из практики американской компании McNeal Tool Company, которая продает измерительные приборы и оказывает услуги калибровки. Один из ее клиентов — производитель окон и дверей для жилого и коммерческого строительства.
Откуда требования к точности
Детали этого производителя — из дерева и из экструдированных или профилированных прокаткой материалов. Их режут в размер на шипорезных станках, профилирующих станках и пилах. Длина деталей — примерно от 90 до 140 дюймов и больше (около 2,3-3,6 м), допуск по длине обычно ±0,002 дюйма, то есть около ±0,05 мм.
Чтобы обработка держалась у номинала, на предприятии работает статистический контроль процесса (SPC). В нем периодически используются длинные одноосевые измерительные столы, сделанные специально для проверки длинных деталей:
| Параметр стола | Значение |
|---|---|
| Ширина | около 12 дюймов (около 305 мм) |
| Длина | до 140 дюймов (около 3,6 м) |
| Отсчет | цифровое устройство индикации |
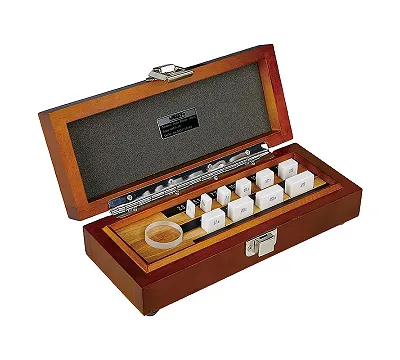
Точность установки столов регулярно проверяют сборкой из самых длинных стандартных концевых мер. Такие меры выпускаются наборами, обычно длиной 5, 6, 7, 8, 10, 12, 16 и 20 дюймов (от 127 до 508 мм).
Почему ошибка копится
Блок из длинных мер сам требует периодической калибровки: его погрешность со временем растет. Основные причины:
- разборка и повторная сборка блока;
- забоины и заусенцы на измерительных поверхностях;
- падения;
- накопление масла и грязи;
- коррозия.
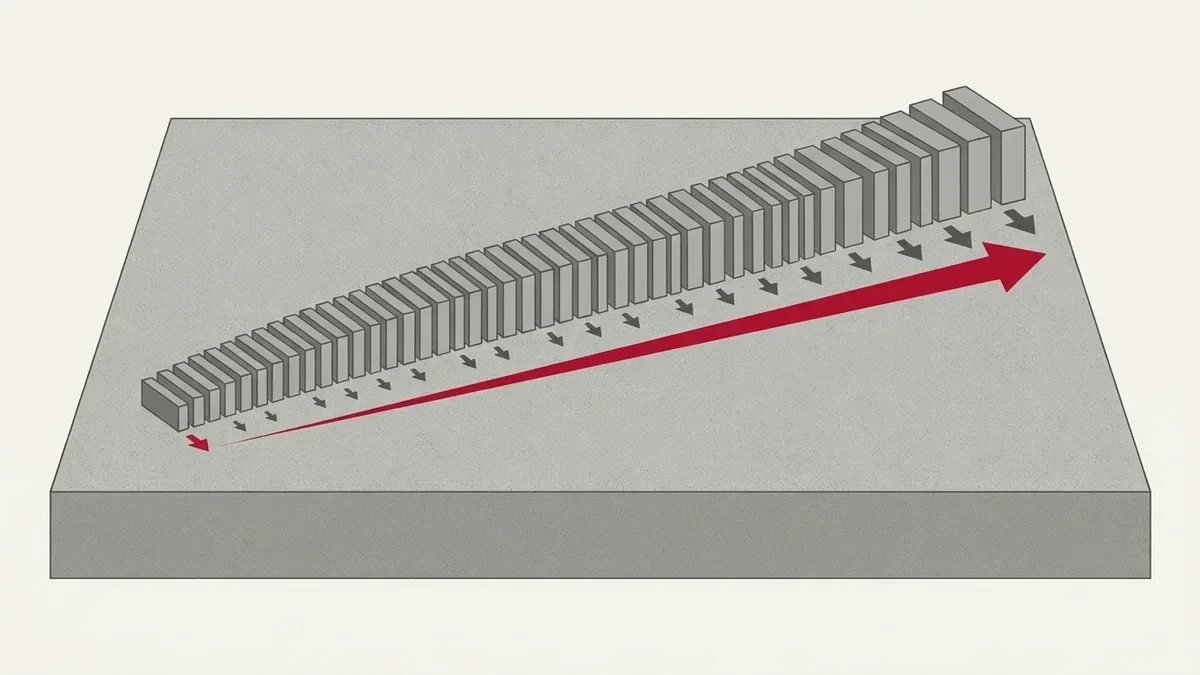
Главная особенность блока в том, что погрешности отдельных мер складываются. Поэтому калибровать блок целиком мало — каждую меру, входящую в блок, калибруют отдельно.
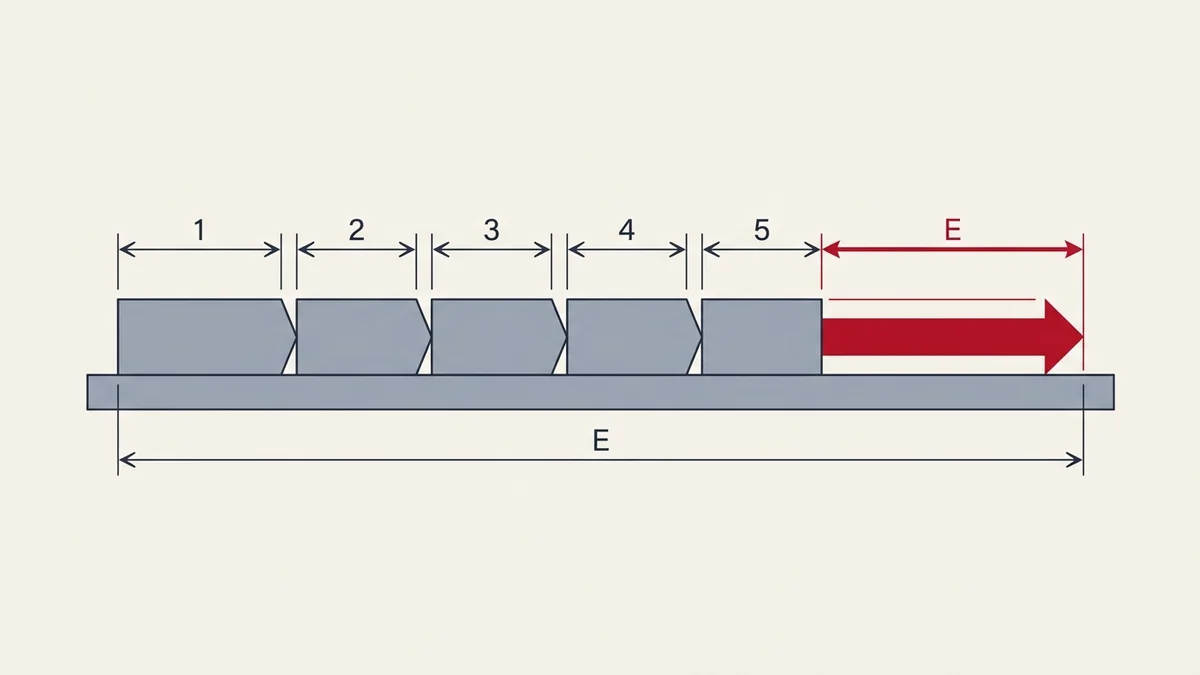
У клиента McNeal здесь и возникла проблема. Производитель окон пробовал несколько калибровочных лабораторий, но не мог получить стабильных результатов. Для блока это особенно неприятно: разброс результатов по каждой мере умножается на число мер в сборке. В итоге клиент остановился на калибровочной лаборатории Mitutoyo America в Элк-Гроув-Виллидж (штат Иллинойс). В российской практике для мер, применяемых в сфере государственного регулирования, ту же работу оформляют как поверку, вне этой сферы — как калибровку.
Какие условия нужны для калибровки длинных мер
Разница между лабораториями здесь — в условиях и процедуре. Длинная мера чувствительна к температуре: каждая доля градуса меняет ее длину. Поэтому в лаборатории соблюдаются такие требования:
| Условие | Значение |
|---|---|
| Прослеживаемость | эталоны прослеживаются напрямую к NIST (Национальный институт стандартов и технологий США) |
| Помещение | сертифицированная чистая комната класса 10 000 |
| Температура при калибровке длинных мер | 20 °C ± 0,25 °C |
| Относительная влажность | от 40 до 60 % |
| Доступ в помещение | шлюз с избыточным давлением, чтобы внутрь не попадал наружный воздух |
| Стабильность температуры в точке измерения | изменение меньше 0,1 °C в час |
| Контроль градиентов температуры | в реальном времени, вблизи рабочего места |
| Время калибровки набора из 8 длинных мер | 8 ч и больше |
Две процедуры стоит выделить отдельно.
Стабильность температуры в одной точке. Перед работой проверяют, что температура в месте измерения меняется меньше чем на 0,1 °C в час. Общая температура помещения 20 °C ± 0,25 °C еще не гарантирует, что воздух у самой меры не "гуляет".
Контроль градиентов весь цикл. Калибровка набора из восьми длинных мер занимает восемь часов и больше. Все это время в реальном времени следят, чтобы перепады температуры вокруг рабочего места оставались постоянными. Иначе меры одного набора могут оказаться откалиброваны в разных условиях, а в блоке их погрешности снова сложатся.
Что получили
| Звено цепочки | Что изменилось |
|---|---|
| Концевые меры | каждая мера блока калибруется отдельно в лаборатории с контролем температуры, влажности и градиентов |
| Измерительные столы | проверяются блоком мер со стабильными результатами калибровки |
| Детали | по словам McNeal, выше качество и меньше брака |
Количественных данных о снижении брака в исходном материале нет.
Что взять для своего производства
- Блок из длинных концевых мер проверяют померно: погрешность каждой меры входит в сумму.
- Рост погрешности со временем — норма для мер в работе. Разборка, сборка, удары, грязь и коррозия — то, что надо исключать в цеху, и то, из-за чего меры возвращают на калибровку.
- Выбирая лабораторию для калибровки или поверки длинных мер, смотрят не только на документ и материал мер, но и на условия: допуск по температуре, стабильность в точке измерения, контроль градиентов на весь цикл, влажность и чистоту. Именно на разброс результатов между лабораториями жаловался клиент McNeal до смены лаборатории.
- Концевые меры и наборы собраны в разделе концевых мер длины, приборы бренда — на странице Mitutoyo.