Резьба есть на крепеже, валах, корпусах, фитингах, и на глаз или штангенциркулем ее толком не проверить: годность определяет не наружный диаметр, а то, насколько плотно витки лягут на витки ответной детали по боковым сторонам профиля. Ниже — что контролируют, чем и как выбрать метод под задачу.
Что контролируют в резьбе
Прочность резьбового соединения, кроме материала и термообработки, задает площадь контакта по боковым сторонам витков. Ее съедает любая погрешность: ошибка шага, искаженный угол профиля, конусность, овальность, биение витков. Резьба с искаженным углом свинчивается легко, но касается ответной детали почти по линии и быстро ослабнет от вибрации.
| Параметр | Что это | Наружная резьба (болт, винт) | Внутренняя резьба (гайка, отверстие) |
|---|---|---|---|
| Наружный диаметр | по вершинам витков у наружной, по впадинам у внутренней | микрометр, штангенциркуль | косвенно, калибром или контурным прибором |
| Внутренний диаметр | по впадинам у наружной, по вершинам у внутренней | оптика, контурный прибор | нутромер, гладкий калибр-пробка |
| Средний диаметр | диаметр воображаемого цилиндра, на котором ширина витка равна ширине впадины | калибр-кольцо, резьбовой микрометр, три проволочки, оптика | калибр-пробка, контурный прибор |
| Шаг | расстояние между одноименными сторонами соседних витков вдоль оси | резьбомер, оптика | резьбомер, контурный прибор |
| Угол профиля | угол между боковыми сторонами витка, у метрической резьбы 60° | оптика, контурный прибор | контурный прибор |
| Длина резьбы, фаска | рабочая длина полного профиля, длина и угол сбега | калибр, оптика | калибр, контурный прибор |
Главный размер — средний диаметр: он показывает, сколько металла в витке, от него считают прочность на срез и разрыв. Но у реальной резьбы есть второй, функциональный размер — приведенный средний диаметр. Это средний диаметр идеальной резьбы, которая свинтится с реальной без зазора. Ошибки шага и угла "увеличивают" наружную резьбу и "уменьшают" внутреннюю, поэтому приведенный диаметр болта всегда больше собственного среднего диаметра. Совпадают они только у идеальной резьбы, и разница между ними — мера погрешностей шага, угла и формы.
Для метрической резьбы полезно помнить номинальные соотношения: средний диаметр d2 = d − 0,6495P, внутренний d1 = d − 1,0825P, где d — номинальный диаметр, P — шаг. Для M12×1,75 номинальный средний диаметр — 10,863 мм.
Нормативы метрической резьбы
Чертеж ссылается на поле допуска, а калибр и его маркировка — на свои стандарты.
| Стандарт | Что задает |
|---|---|
| ГОСТ 8724-2002 | ряды номинальных диаметров и шагов: какие сочетания размера и шага стандартны, крупный шаг и мелкие |
| ГОСТ 24705-2004 | основные размеры: наружный, средний и внутренний диаметры для каждого сочетания диаметра и шага |
| ГОСТ 16093-2004 | допуски и посадки с зазором: степени точности, основные отклонения, поля допуска вроде 6g и 6H, таблицы предельных отклонений |
| ГОСТ 24939-81 | виды резьбовых и гладких калибров, их обозначения и правила применения |
| ГОСТ 24997-2004 | допуски самих калибров для метрической резьбы: на диаметры, шаг и углы профиля |
| ГОСТ 18465-73 | исполнительные размеры калибров для резьбы от 1 до 68 мм |
| ГОСТ 17756-72, ГОСТ 17757-72 | конструкция резьбовых пробок со вставками с полным и укороченным профилем, диаметр от 1 до 100 мм |
| ГОСТ 17763-72, ГОСТ 17764-72 | конструкция резьбовых колец с полным и укороченным профилем |
Первые три стандарта согласованы с ISO 261, ISO 724 и ISO 965, ГОСТ 24997 — с ISO 1502, поэтому импортные калибры с маркировкой 6g и 6H контролируют те же пределы.
Что значит 6g и 6H
Поле допуска записывают цифрой и буквой. Цифра — степень точности: чем она меньше, тем уже допуск. Буква — основное отклонение, то есть где поле стоит относительно номинала: строчная у наружной резьбы, прописная у внутренней. У H нижняя граница совпадает с номиналом, поле идет вверх. У g поле сдвинуто вниз от номинала, и между болтом и гайкой остается гарантированный зазор. Посадку пишут дробью: M12-6H/6g, сверху гайка, снизу болт.
Пределы для M12×1,75 по таблицам ГОСТ 16093, номинальный средний диаметр 10,863 мм:
| Параметр | Болт 6g | Гайка 6H |
|---|---|---|
| Отклонения среднего диаметра | −34 и −184 мкм | 0 и +200 мкм |
| Средний диаметр | от 10,679 до 10,829 мм | от 10,863 до 11,063 мм |
| Допуск среднего диаметра | 150 мкм | 200 мкм |
| Второй контролируемый диаметр | наружный от 11,701 до 11,966 мм | внутренний от 10,106 до 10,441 мм |
Даже самый толстый годный болт 6g на 0,034 мм тоньше самой тесной годной гайки 6H. Этот зазор оставляют под покрытие и под погрешности шага и угла, которые "раздувают" приведенный диаметр.
Калибры ПР и НЕ
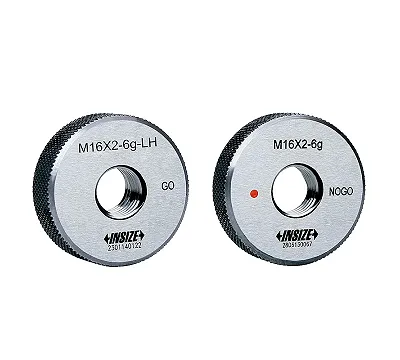
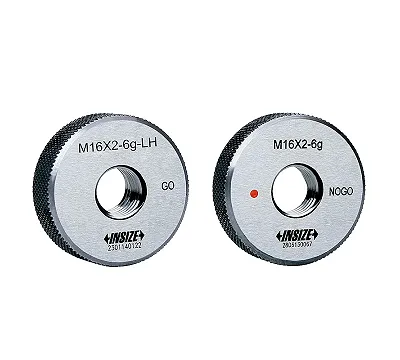
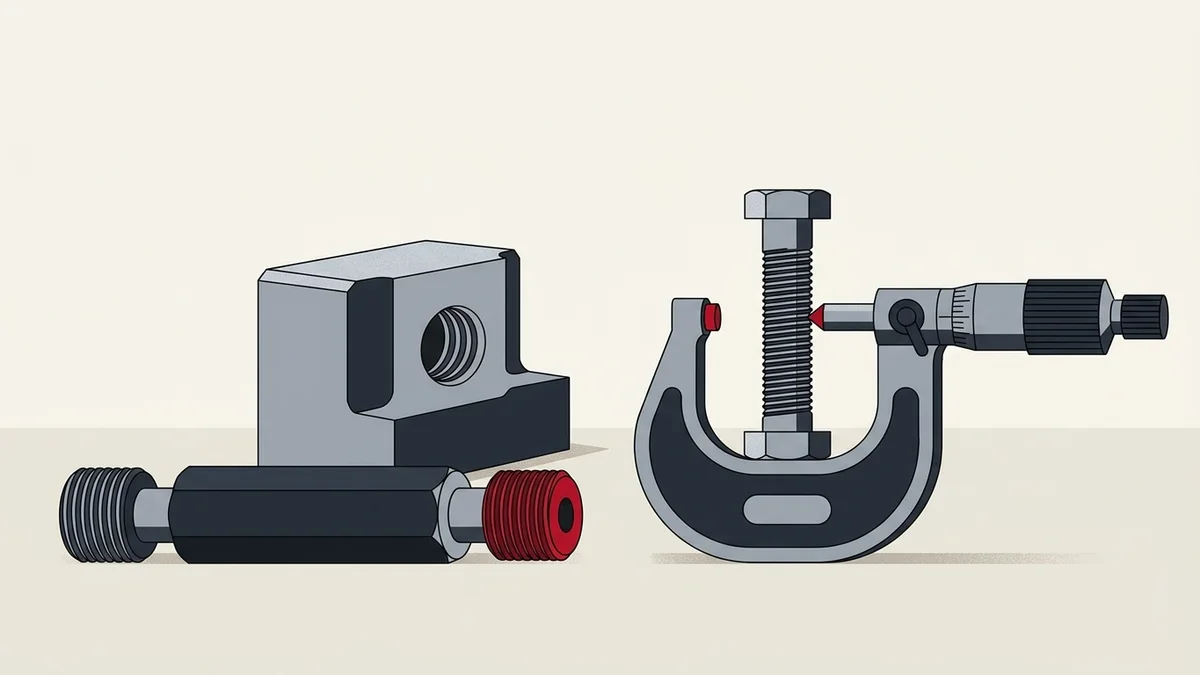
Резьбовой калибр — основное средство массового контроля. Для наружной резьбы применяют калибры-кольца, для внутренней — калибры-пробки. Каждый калибр двусторонний или идет парой.
- Проходной (ПР) имеет полный профиль и длину, близкую к длине свинчивания. Он проверяет приведенный средний диаметр, то есть собираемость: свинтится ли деталь с ответной при всех погрешностях шага и угла. Заодно ПР-пробка контролирует наружный диаметр гайки, а ПР-кольцо — внутренний диаметр болта.
- Непроходной (НЕ) имеет укороченный профиль и всего несколько витков. Контакт идет только по боковым сторонам у среднего диаметра, поэтому НЕ проверяет собственно средний диаметр — не "разбита" ли гайка и не слишком ли тонок болт.
Как работать:
- Очистите резьбу детали от стружки, СОЖ и заусенцев, протрите калибр. Грязь в витках дает ложный непроход ПР.
- Сверьте маркировку калибра с чертежом: размер, шаг, поле допуска.
- Наверните ПР рукой, без ключа и без усилия, на всю длину резьбы. Тугой ход, который преодолевают силой, — тоже брак.
- Наверните НЕ. Он не должен пройти: правила применения калибров (ГОСТ 24939-81, приложение 2) допускают навинчивание НЕ не больше чем на два оборота, у сквозной внутренней резьбы — с каждой стороны. На короткой наружной резьбе, до 3 витков, НЕ-кольцо не должно навинчиваться вовсе; на короткой внутренней, до 4 витков, НЕ-пробке допускают два оборота с одной стороны или в сумме с двух.
- Годной считается резьба, на которую ПР прошел на всю длину, а НЕ не прошел.
Что значит результат:
| Результат | Что случилось с наружной резьбой | Что случилось с внутренней резьбой |
|---|---|---|
| ПР не проходит | средний диаметр велик, или ошибки шага и угла "раздули" приведенный диаметр, или забиты витки | средний диаметр мал, искажены шаг или угол, недорезан сбег |
| НЕ проходит дальше допустимого | средний диаметр мал, витки "тощие" | средний диаметр велик, резьба разбита |
Если НЕ-пробка ввинчивается слишком легко
Отверстие с резьбой, в которое НЕ-пробка уходит на три оборота и больше, разбито по среднему диаметру. Обычные причины:
- метчик с биением или несоосный отверстию: в плавающем патроне без компенсации, при перекосе ручного нарезания;
- налипание металла на зубья метчика в вязких сталях, алюминии и меди: витки нарезаются шире профиля метчика;
- метчик не того поля допуска, например под 7H вместо 6H, или перешлифованный;
- повторный проход метчиком, нарезание на реверсе с рывком, разбивка витков при вывинчивании;
- тонкая стенка детали, которая распирается при нарезании.
Сначала исключите сам калибр: пробка 7H на резьбе 6H пропускает разбитые отверстия, пробка 6H на резьбе 7H бракует годные, а изношенная НЕ-пробка тоньше и ввинчивается в годную резьбу. При сомнении сверьте результат второй пробкой.
Ограничение: калибр отвечает только "годен — не годен" и не покажет, сколько металла не хватает и как погрешность распределена между шагом и углом. Резьба с искаженным профилем может пройти обе проверки при малой площади контакта, поэтому для ответственных соединений к калибрам добавляют измерение среднего диаметра и профиля.
Калибры изнашиваются, особенно ПР. Кольца проверяют контрольными пробками, у резьбовых пробок измеряют наружный диаметр и средний диаметр методом трех проволочек в нескольких местах по длине.
Резьбомер: определить шаг
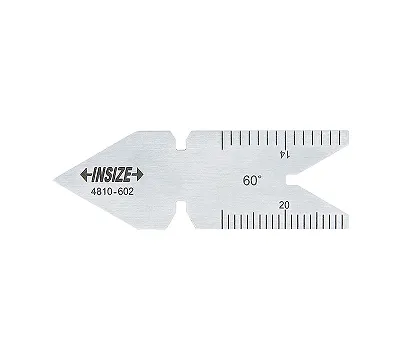
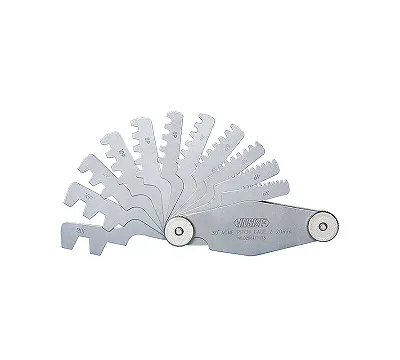
Резьбомер — набор пластин-шаблонов с зубцами разного шага. Его прикладывают к резьбе вдоль оси и подбирают пластину, которая ложится в витки без просвета на свет. Наборы бывают для метрической резьбы с углом 60° (шаг в миллиметрах) и для дюймовой с углом 55° (число ниток на дюйм).
Резьбомер отвечает на вопрос "какая это резьба", а не "годна ли она": ошибку шага в сотые доли миллиметра он не покажет. Быстрая проверка без резьбомера: измерить штангенциркулем длину 10 шагов и разделить на 10.
Резьбовой микрометр со вставками
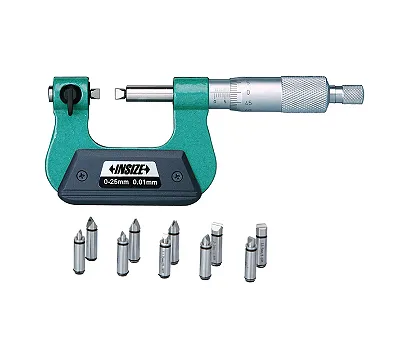
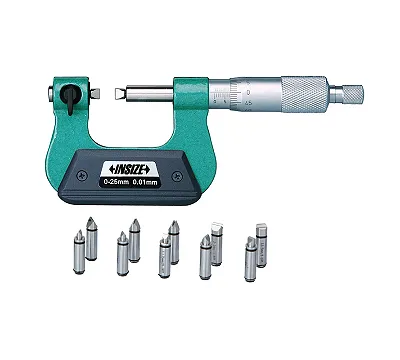
У резьбового микрометра вместо плоских пяток сменные вставки: на шпинделе — коническая, на пятке — призматическая с V-образным пазом. Вставки подбирают по диапазону шагов и углу профиля, и они ложатся на боковые стороны витка, поэтому прибор сразу показывает средний диаметр наружной резьбы.
Порядок работы:
- Поставьте пару вставок под шаг резьбы.
- Установите ноль по установочной мере или резьбовому образцу с той же парой вставок — после каждой смены вставок.
- Введите коническую вставку во впадину, призматическую — на виток с противоположной стороны, закройте винт трещоткой.
- Повторите в двух-трех сечениях по длине и в двух взаимно перпендикулярных направлениях — так видны конусность и овальность.
Метод быстрый, но точнее него метод трех проволочек: сказываются погрешности вставок и отклонение угла профиля детали от угла вставок.
Метод трех проволочек
Самый точный контактный способ измерить средний диаметр наружной резьбы, им же калибруют резьбовые пробки. Три калиброванные проволочки одного диаметра закладывают во впадины: одну с одной стороны, две — с другой, в соседние впадины. Затем микрометром или измерительной машиной измеряют размер M по проволочкам и пересчитывают его в средний диаметр.
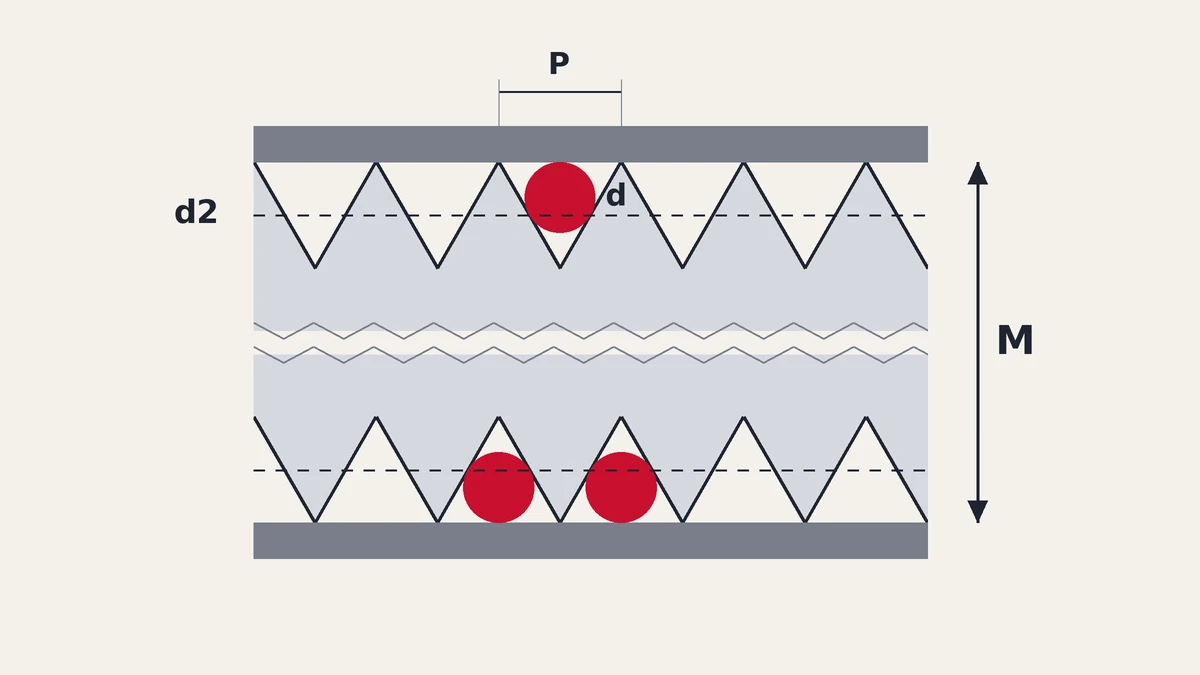
Диаметр проволочек берут "наивыгоднейший" — такой, при котором проволочка касается боковых сторон витка точно на среднем диаметре. Тогда ошибка угла профиля почти не влияет на результат. Для резьбы с углом 60° наивыгоднейший диаметр d_пр = 0,577P.
Расчетная формула для резьбы с углом 60°:
M = d2 + 3d_пр − 0,866P, откуда d2 = M − 3d_пр + 0,866P.
Пример для M12×1,75:
- Наивыгоднейший диаметр проволочек: 0,577 × 1,75 = 1,010 мм.
- Поправка: 3 × 1,010 − 0,866 × 1,75 = 3,030 − 1,516 = 1,514 мм.
- Допустим, по проволочкам измерено M = 12,370 мм (условное значение для примера; у резьбы с номинальным средним диаметром было бы M = 10,863 + 1,514 = 12,377 мм).
- Средний диаметр: d2 = 12,370 − 1,514 = 10,856 мм. Номинал 10,863 мм, отклонение −0,007 мм. Для поля 6g (от 10,679 до 10,829 мм) такой болт не годен: он толще верхнего предела на 0,027 мм. Для поля 6h, где средний диаметр от 10,713 до 10,863 мм, он в допуске.
Формула не учитывает угол подъема витка и сплющивание проволочек; в цехе этим пренебрегают, при калибровке пробок вводят поправки и задают усилие по шагу. На мелких пробках с мелким шагом есть соблазн развести две нижние проволочки через несколько витков для устойчивости, но это уже не метод трех проволочек, и результат с ним не сравним.
Оптические и контурные методы
Когда нужны все параметры профиля, резьбу измеряют оптикой или щупом по контуру.
Видеоизмерительные системы и инструментальные микроскопы снимают теневой профиль наружной резьбы. Пример — контроль винтов при ремонте газовых турбин, где крепеж работает при высоких температуре, давлении, оборотах и циклических нагрузках. Раньше винты осматривали визуально, без размеров для оценки бывших в работе винтов и сравнения новой партии с требованиями. Перешли на видеоизмерительную систему (INSIZE QMS-A220) с модулем измерения резьбы: оператор выбирает программу под винт, обводит зону рамкой, и система определяет наружный, средний и внутренний диаметры, шаг и угол профиля и сохраняет результат в архив. Работают в меньшем из двух полей зрения, через телецентрический объектив. Винт кладут на призму; если ее нет — на две опоры одной высоты, головку выводят за опоры, чтобы она не попала в кадр. Измерение одного винта занимает меньше 2 секунд.
Оптические машины для валов (например, Mahr MarShaft SCOPE plus) в проходящем свете измеряют то, что неудобно проверять калибрами, — рабочую длину резьбы и фаску. В одном сечении начало резьбы и фаска выглядят по-разному в зависимости от поворота детали, поэтому снимают несколько угловых положений и считают по суммарному профилю.
Контурографы ведут алмазный щуп по профилю и годятся для внутренней резьбы, недоступной теневой оптике. По профилю считают прямолинейность и угол сторон, шаг, радиусы впадин и вершин, все три диаметра. У контурографов Mahr MarSurf CD диапазон ±35 мм по вертикали и 140 или 280 мм по горизонтали; для узких профилей, например шестизаходной трапецеидальной резьбы диаметром 10 мм, ставят конический наконечник.
Какой метод выбрать
| Задача | Метод | Что дает и когда уместен |
|---|---|---|
| Узнать шаг незнакомой резьбы | резьбомер | тип и шаг, без оценки точности; ремонт, подбор крепежа |
| Массовый контроль в цехе | калибры ПР и НЕ | годен или нет по собираемости; каждая деталь, у станка |
| Средний диаметр болта в цехе | резьбовой микрометр со вставками | число, а не только "годен"; наладка, контроль конусности и овальности |
| Точный средний диаметр, калибровка пробок | три проволочки и микрометр или измерительная машина | наивысшая точность контактным способом; ОТК, лаборатория |
| Все параметры наружной резьбы быстро, с архивом | видеоизмерительная система, оптическая машина для валов | диаметры, шаг, угол, длина, фаска за секунды; входной контроль, партии |
| Профиль внутренней резьбы, нестандартный профиль | контурограф | диаметры, шаг, углы, радиусы; разбор брака, ответственные детали |
Растущее расхождение между приведенным и собственным средним диаметром — сигнал наладчику: уходит шаг или угол, хотя калибры еще пропускают деталь.
Подобрать резьбовые пробки и кольца можно в разделе калибров, резьбовые микрометры — в разделе резьбовых микрометров, резьбомеры — в разделе резьбомеров. Пробки для метрической резьбы собраны отдельно — в разделе калибров-пробок резьбовых М.
Сколько стоят средства контроля резьбы
Резьбомеры в нашем каталоге стоят в основном от 460 до 13 700 ₽, средняя цена ряда около 3 100 ₽; цена зависит от числа пластин и от того, есть ли в наборе и метрические, и дюймовые шаблоны. Калибры-пробки для метрической резьбы — в основном от 4 000 до 37 400 ₽, средняя цена около 8 500 ₽; цена зависит от диаметра, вида пробки (ПР, НЕ или двусторонняя) и производителя. Резьбовые микрометры — в основном от 20 000 до 256 000 ₽, средняя цена около 50 500 ₽; цену задают диапазон, цифровой отсчет и комплект вставок.
Частые вопросы
Как проверить резьбу без калибра?
Шаг — резьбомером или штангенциркулем по длине 10 шагов, наружный диаметр болта — микрометром, средний — резьбовым микрометром или тремя проволочками. Свинчивание с годной ответной деталью покажет только собираемость, не поле допуска.
Что такое ПР и НЕ на калибре?
ПР — проходная сторона: она должна свинчиваться с годной резьбой на всю длину. НЕ — непроходная: на годной резьбе она, как правило, останавливается, не дойдя до третьего оборота; на коротких резьбах требование строже.
Чем отличается 6g от 6H?
6g — поле допуска наружной резьбы, болта, со сдвигом вниз от номинала. 6H — поле внутренней резьбы, гайки, от номинала вверх. Обе записи стоят в одной посадке M-6H/6g и вместе дают зазор при свинчивании.
Как определить шаг и тип незнакомой резьбы?
Измерьте наружный диаметр и шаг, затем найдите пару в ряду ГОСТ 8724. Если шаг не совпал ни с одной метрической пластиной резьбомера, но ложится дюймовая (55°), резьба дюймовая или трубная.