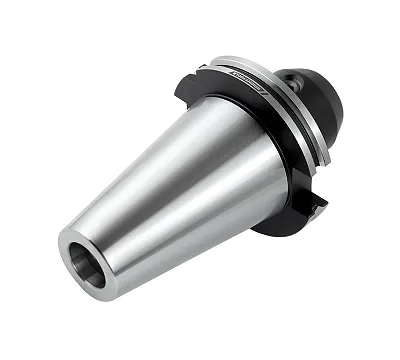
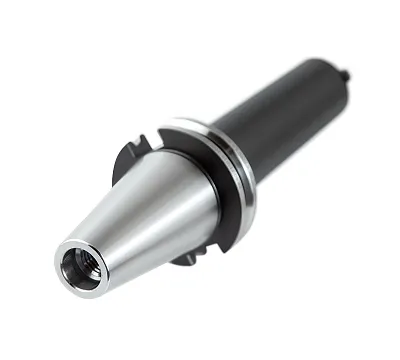
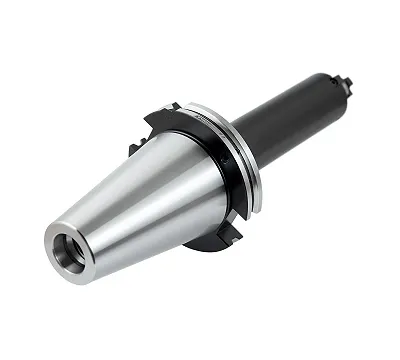
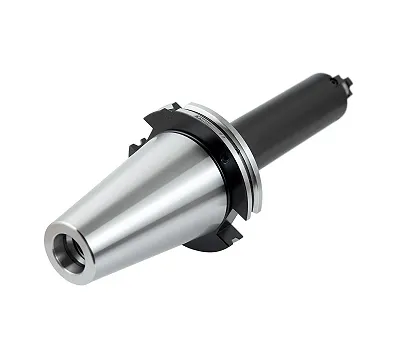
Оправка для фрез держит режущий инструмент в шпинделе станка и передаёт ему крутящий момент. Тип оправки определяется двумя вещами: как инструмент крепится в ней и какой конус у шпинделя.
Под какой инструмент
Концевые фрезы и корончатые сверла с лыской на хвостовике ставят в оправки Weldon: боковой винт прижимает лыску и не даёт инструменту провернуться. Насадные торцевые фрезы садятся на торцевые оправки: фреза надевается на посадочный пояс, момент передают торцевые шпонки, а крепит центральный винт. Для дисковых фрез делают длинные оправки с набором проставочных колец. Отдельно существуют контрольные оправки, ими проверяют биение и положение шпинделя, а не режут. Каждый тип описан в своём разделе каталога.
Хвостовик и стандарты
На фрезерных станках и обрабатывающих центрах хвостовик оправки чаще всего имеет конус 7:24. Его размеры задаёт ГОСТ 25827-93 для отечественных конусов, западные варианты называют SK, и они делаются по DIN 69871. Конус нужно брать строго под шпиндель станка: SK, BT и другие системы не взаимозаменяемы, хотя внешне похожи.
Как выбрать
Определите конус шпинделя, способ крепления инструмента (лыска, отверстие насадной фрезы) и нужный вылет. Чем длиннее вылет, тем ниже жёсткость и тем мягче режимы. Для черновой обработки берите оправку с минимальным вылетом.
Установка
Протирайте конус оправки и гнездо шпинделя перед каждой установкой: даже небольшая стружка даёт биение. Штревель вворачивайте с моментом, который указывает производитель оправки или станка. Для конусов 7:24 это важно: слабая затяжка даёт люфт, а перетяжка деформирует хвостовик.
Оправки в каталоге представлены брендами CNIC, JSD, ACCKee и TLX.