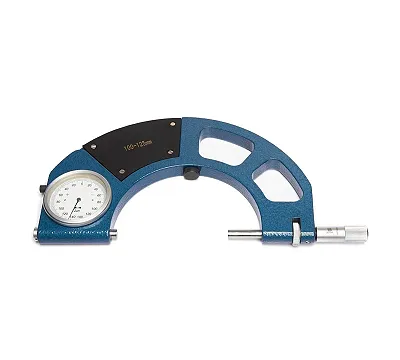
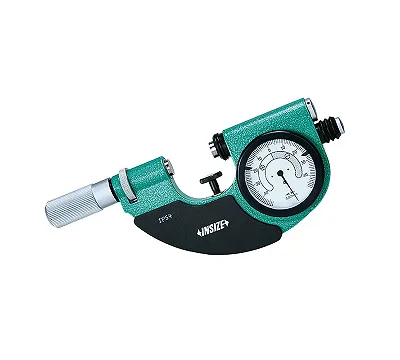
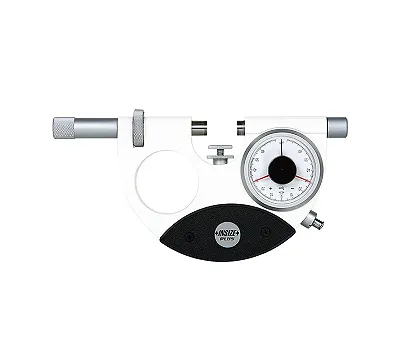
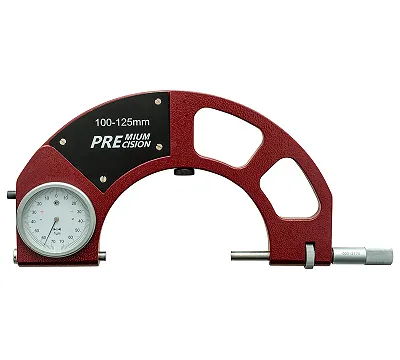
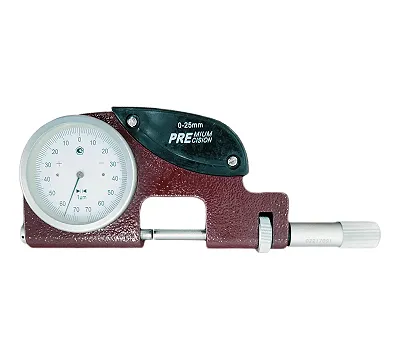
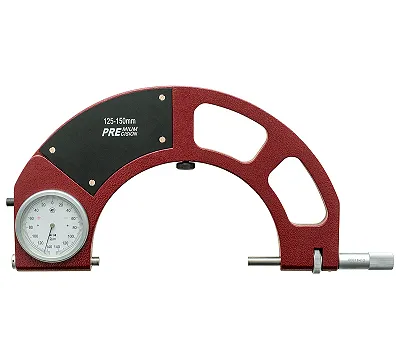
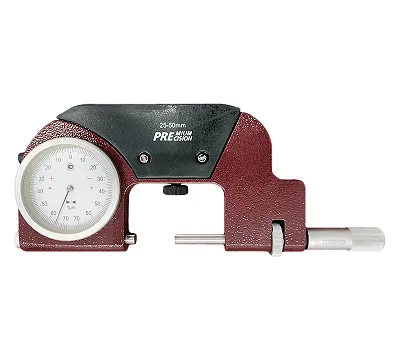
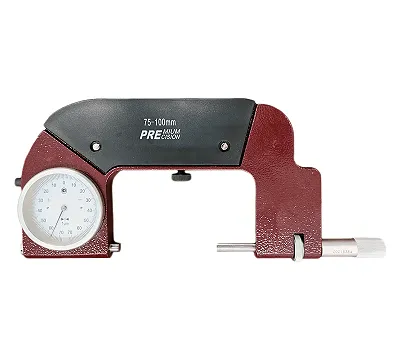
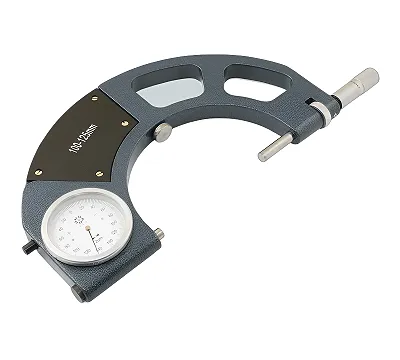
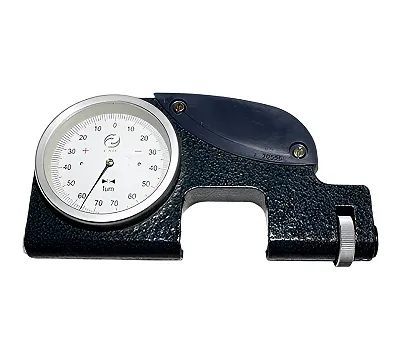
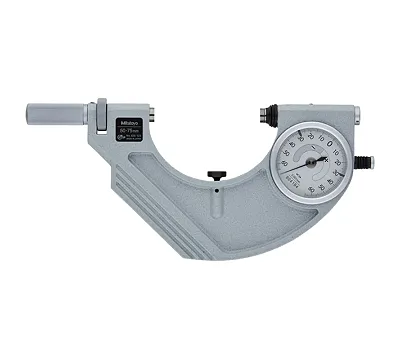
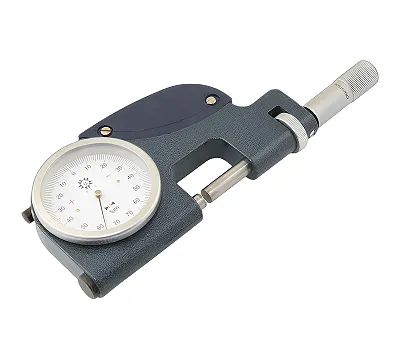
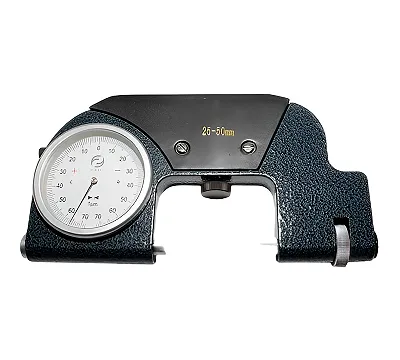
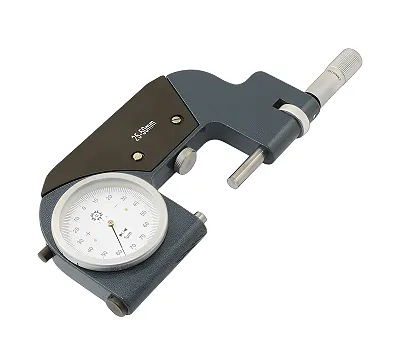
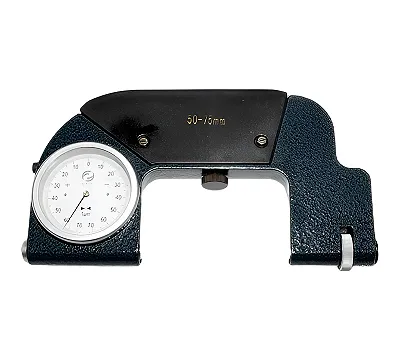
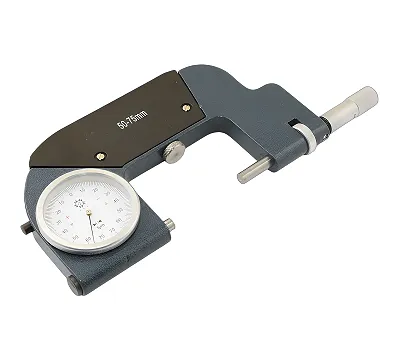
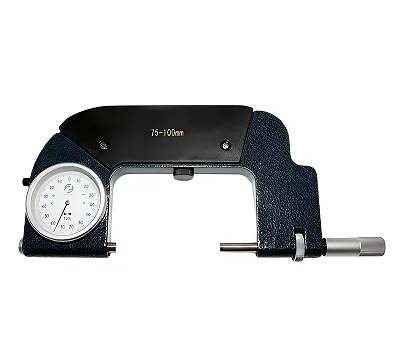
Рычажная скоба — это прецизионный инструмент для контроля линейных размеров деталей методом сравнения. С её помощью проверяют отклонения от номинала при серийном производстве, когда нужно быстро и точно понять, попадает ли размер в допуск.
Устройство и типы
В основе прибора лежит рычажно-зубчатый механизм, который передает перемещение измерительной пятки на стрелку индикатора. Вы встретите два основных исполнения: СР и СРП. Модели СР — это классические скобы, а СРП (пассаметры) оснащены более чувствительным механизмом и часто используются для особо точных работ. У каждой скобы есть арретир — рычажок, который отводит подвижную пятку, чтобы не царапать деталь при установке. Это бережет измерительные поверхности от износа.
Нормативы и точность
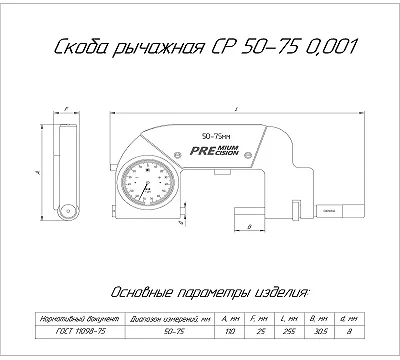
Весь инструмент выпускают по ГОСТ 11098-75. Этот стандарт задает требования к точности и конструкции. При выборе смотрите на цену деления: 0.001 или 0.002 мм. Помните, что рычажная скоба — прибор относительный. Она не показывает абсолютный размер, а лишь отклонение от эталона. Поэтому для работы всегда нужны концевые меры длины. При покупке проверяйте наличие записи в Госреестре и актуального свидетельства о поверке, если прибор пойдет на ответственный участок контроля.
Как выбрать под задачу
Ориентируйтесь на три критерия: диапазон измерений, цену деления и допуски вашей детали. В каталоге представлены скобы с диапазонами 0–25, 25–50, 50–75 и 75–100 мм. Если допуск на детали жесткий, берите модель с ценой деления 0.001 мм. Учитывайте вылет измерительной пятки (l1) — он варьируется от 28.5 до 110 мм и определяет, насколько глубоко вы сможете замерить деталь. В нашем каталоге представлены модели брендов INSIZE, КРИН и ZITOM, соответствующие ГОСТ 11098-75.
Правила настройки и работы
Перед замером настройте скобу на ноль по концевым мерам длины, соответствующим номинальному размеру детали. Зажмите меру между пятками, нажмите на арретир, чтобы плавно отпустить пятку, и вращением шкалы установите стрелку на нулевую отметку. При измерении детали не давите на скобу — она должна сидеть на детали под собственным весом или с минимальным усилием. Избегайте перекосов: скоба должна стоять строго перпендикулярно оси замера, иначе получите погрешность.