Микрометр дает размер с отсчетом 0,01 мм, а цифровой и с нониусом — 0,001 мм. Но прибор показывает ровно то, как им измерили: лишнее усилие, перекос скобы или теплая ладонь съедают несколько микрометров, и на допуске вала h6 этого хватает, чтобы годную деталь забраковать или пропустить брак. Ниже — как устроен гладкий микрометр, как читать шкалы, выставлять ноль и мерить вал так, чтобы два контролера получали одно и то же число.
Из чего состоит микрометр
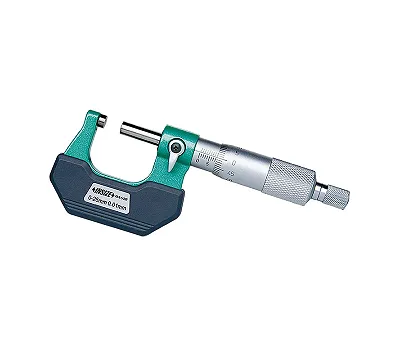
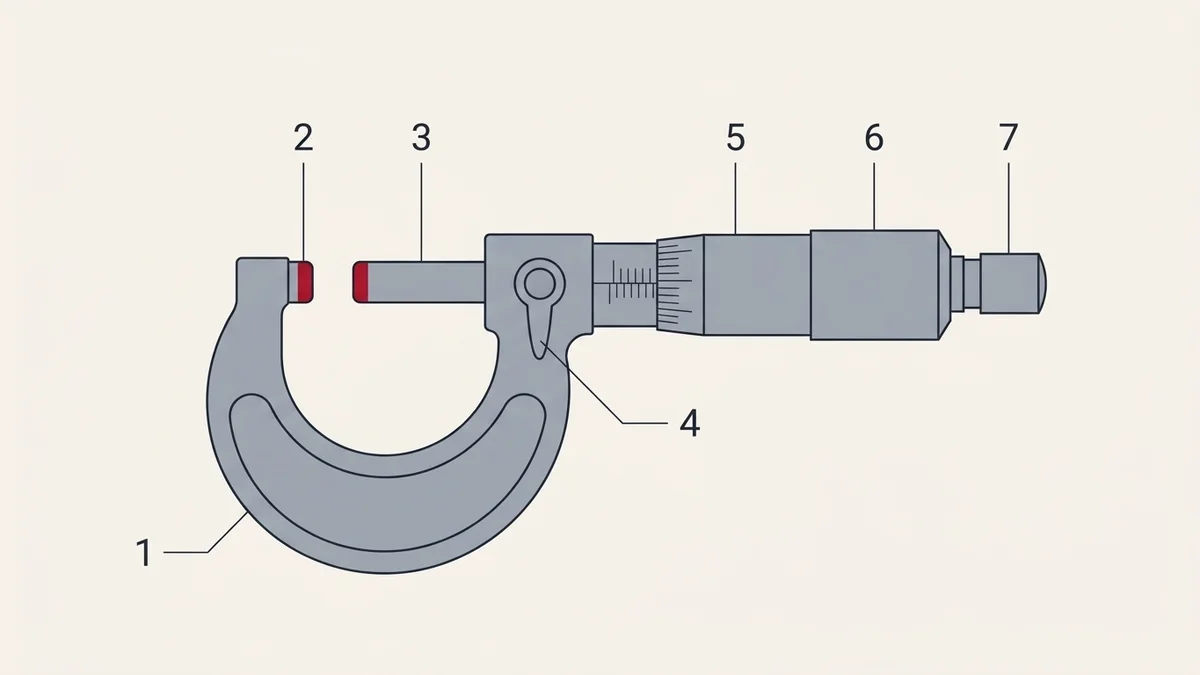
Требования к гладким микрометрам в России задает ГОСТ 6507. Названия деталей — по нему:
| Деталь | Что делает |
|---|---|
| Скоба | жесткая рама, на которой собран прибор; от ее прогиба и нагрева зависит точность |
| Пятка | неподвижная измерительная поверхность, к ней прижимают деталь |
| Микрометрический винт | подвижная измерительная поверхность; поворот барабана перемещает его вдоль оси |
| Стебель | неподвижная втулка с продольной шкалой в миллиметрах и полумиллиметрах |
| Барабан | вращается вместе с винтом, по окружности — круговая шкала |
| Трещотка | проскальзывает при заданном усилии, поэтому деталь зажимается всегда одинаково |
| Стопор | фиксирует винт, чтобы показание не сбилось при снятии прибора |
Вместо трещотки на торце бывает фрикционная муфта в барабане: прижим плавнее, назначение то же. У части моделей трещотка встроена прямо в барабан и срабатывает, как бы оператор ни крутил винт, — такой микрометр удобно держать одной рукой. По ГОСТ 6507 измерительное усилие гладкого микрометра — от 5 до 10 Н, а его колебание — не больше 2 Н.
Измерительные поверхности винта и пятки обычно твердосплавные: они медленнее изнашиваются и дольше держат плоскостность.
Как читать шкалы
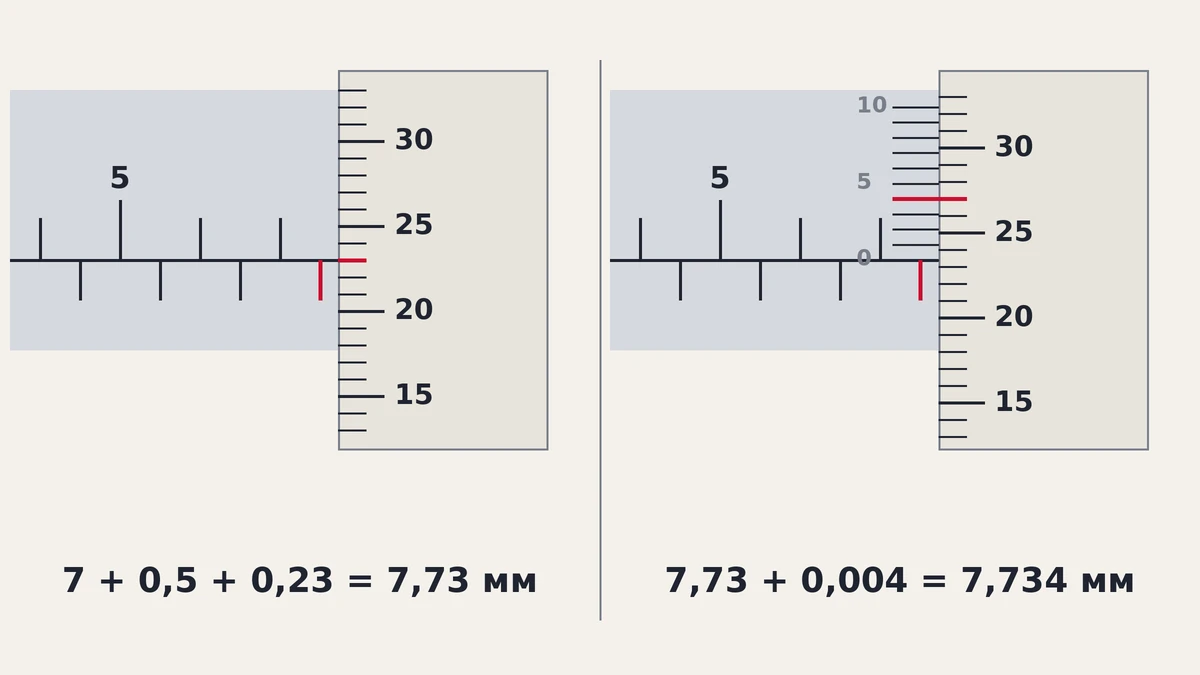
У обычного микрометра шаг винта 0,5 мм, а на барабане 50 делений. Один оборот барабана сдвигает винт на 0,5 мм, одно деление барабана — на 0,5 / 50 = 0,01 мм. Это и есть цена деления.
На стебле вдоль осевой линии две шкалы. Над линией — штрихи целых миллиметров, под линией — штрихи, сдвинутые на 0,5 мм. Отсчет складывают из трех частей:
- Целые миллиметры — последний открытый штрих над линией.
- Полмиллиметра — если после него открыт еще и нижний штрих, прибавить 0,50 мм.
- Сотые — номер деления барабана, которое стоит против продольной линии стебля.
Пример. Открыт штрих 7, за ним виден нижний штрих, против линии — деление 23 на барабане:
7 + 0,50 + 0,23 = 7,73 мм
Тот же отсчет без открытого нижнего штриха был бы 7,23 мм. Ошибка ровно на полмиллиметра — самая частая у новичка, поэтому нижний штрих проверяют всегда, особенно когда барабан стоит около нуля и штрих только начал выходить из-под края.
Нониус 0,001 мм. У микрометров с нониусом на стебле над продольной линией нанесено 10 коротких штрихов. Сначала читают сотые, как обычно, затем ищут штрих нониуса, который точно совпал с каким-либо делением барабана. Его номер — тысячные.
Если в примере выше с делением барабана совпал штрих нониуса 4, размер 7,73 + 0,004 = 7,734 мм.
Механический счетчик на скобе у части моделей показывает размер цифрами с отсчетом 0,01 мм, а нониус дает тысячные. Цифровой микрометр снимает вопрос чтения совсем, но не снимает вопросы усилия, нуля и температуры.
Проверка и установка нуля
Ноль проверяют перед сменой, после падения прибора и при каждом заметном изменении температуры в цехе.
Микрометр 0-25 мм. Протереть пятку и торец винта чистой салфеткой без ворса, подвести винт до касания трещоткой (2-3 щелчка) и посмотреть: нулевое деление барабана должно стоять против продольной линии, а край барабана — открывать нулевой штрих стебля. Небольшое расхождение, в пределах деления, устраняют ключом из комплекта: им проворачивают стебель до совпадения нуля. Если расхождение больше, барабан переставляют относительно винта, ослабив ключом трещотку, — порядок дан в инструкции к модели. Если ноль снова уходит после настройки или прибор падал, его отдают в ремонт и поверку.
Микрометр 25-50 мм и больше. Пятка и винт не сходятся друг с другом, поэтому ноль ставят по мере установочной — стержню с точно известной длиной, равной нижней границе диапазона: 25, 50, 75 мм и т. д. По ГОСТ 6507 гладкий микрометр с верхним пределом 50 мм и больше комплектуется установочной мерой. Меру держат за теплоизолирующую накладку или пинцетом, зажимают трещоткой, сверяют отсчет с номиналом меры. Потерянную или изношенную меру заменяют — меры установочные для микрометров продаются отдельно.
Цифровой микрометр. Начало отсчета задают на пятке (0-25 мм) или на мере установочной кнопкой предустановки. У приборов с абсолютным датчиком нуль не теряется при выключении и быстром вращении барабана; у инкрементных после выключения его, как правило, выставляют заново. Проверка по мере перед сменой нужна и тем и другим.
Как измерить вал: по шагам
- Деталь и прибор — при одной температуре, нормальная температура измерений — 20 °C. Вал после станка дать остыть, микрометр не держать в кармане и в кулаке.
- Протереть измерительные поверхности и место замера на детали. Стружка и пленка СОЖ толщиной в несколько микрометров — уже ошибка.
- Проверить ноль, как описано выше.
- Отпустить стопор, барабаном раскрыть винт чуть больше ожидаемого размера.
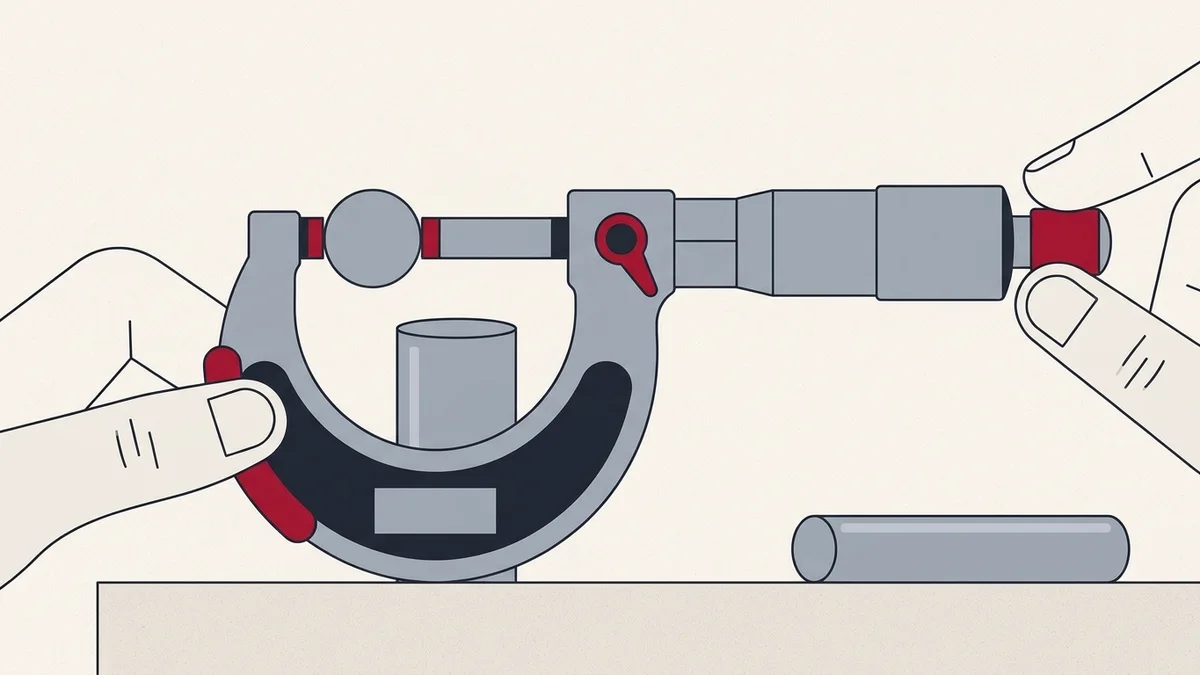
- Держать микрометр за скобу у теплоизолирующей накладки, вал — другой рукой или в призме.
- Прижать пятку к валу, барабаном подвести винт почти до касания.
- Последние доли оборота — только трещоткой, 2-3 щелчка, каждый раз одинаково. Барабан на этом этапе не трогать.
- Слегка покачать скобу поперек оси вала и найти наибольшее показание: это диаметр, а не хорда. Покачав вдоль оси, убедиться, что винт стоит перпендикулярно к ней.
- Прочитать размер, не снимая прибор. Если читать неудобно — закрыть стопор и снять микрометр с вала без нажима, не протаскивая поверхности по детали.
- Повторить в двух взаимно перпендикулярных направлениях и в двух-трех сечениях по длине: разница в одном сечении покажет овальность, между сечениями — конусность.
Для серийной проверки в узком допуске удобнее микрометр рычажный: винт настраивают по мере и стопорят, а отклонение читают по встроенному индикатору с ценой деления 1 или 2 мкм. Усилие задает пружина индикатора, отводимая пятка бережет поверхности, и результат меньше зависит от того, кто держит прибор.
Типичные ошибки
| Ошибка | Что происходит | Как избежать |
|---|---|---|
| Затяжка барабаном без трещотки | у каждого свое "чувство" касания, разброс между контролерами в несколько делений | доводить только трещоткой или фрикционной муфтой, одинаковое число щелчков |
| Перекос скобы | винт меряет хорду или наклонное сечение, показание больше или меньше диаметра | покачивание до наибольшего показания поперек оси и наименьшего вдоль |
| Тепло руки | скоба и деталь удлиняются; стальная деталь 100 мм, нагретая на 5 °C, вырастает примерно на 6 мкм | держать за накладку, не греть прибор в руке, мерить остывшую деталь, микрометры с теплоизолированной скобой |
| Грязь и СОЖ на поверхностях | пленка добавляется к размеру, абразив царапает твердый сплав | протирать пятку, винт и деталь перед каждым замером |
| Ошибка шага винта ("пьяный" винт) | шаг немного "гуляет" в пределах одного оборота, ошибка видна не в каждой точке | поверка по концевым мерам с шагом в пол-оборота и оборот, а на подозрительных участках — 10 точек на оборот |
| Люфт в резьбе винта | показание зависит от того, с какой стороны подошли к размеру | подходить к размеру всегда в одну сторону — на закрытие |
| Непараллельность пятки и винта | на разных участках поверхностей разный размер | проверка плоскопараллельной стеклянной пластиной: одна интерференционная полоса — около 0,3 мкм; у микрометра 0-25 мм 1-го класса допуск параллельности 1,5 мкм — не больше 5 полос суммарно на обеих поверхностях |
| Ожидание "правильного" числа | контролер, знающий номинал или автора детали, бессознательно подгоняет отсчет | не сообщать номинал при обучении и спорных замерах, рычажный или цифровой прибор с допуском на дисплее |
| Пропущенные 0,5 мм | отсчет 7,23 вместо 7,73 | всегда смотреть на нижний штрих стебля |
Даже с трещоткой скоба под нагрузкой немного прогибается. При усилии около 9 Н прогиб типичной скобы — около 1,3 мкм, и у больших микрометров он больше. Поэтому у больших диапазонов особенно важно ставить ноль по мере тем же усилием и в том же положении прибора, в каком мерят деталь.
Откуда берется собственная погрешность прибора
Точность механического микрометра держится на шаге резьбы винта. Ошибка шага накапливается с длиной хода, и это одна из причин, по которым диапазон гладкого микрометра — 25 мм: длинную точную резьбу трудно нарезать, а ошибка на ней становится слишком большой. Микрометр можно настроить так, чтобы наименьшая ошибка была не в начале хода, а там, где он чаще всего работает, например в середине диапазона.
У цифровых микрометров винт двигает датчик относительно шкалы или вращает энкодер, но главным источником ошибки остается резьба. Электроника может запомнить ее отклонения и компенсировать их, поэтому цифровой прибор обычно точнее механического, по которому размер читает человек. Некоторые цифровые модели передают отсчет в компьютер по кабелю или по радио на приемник: в последнем случае дисплей сообщает, принят ли результат.
Классы точности и допускаемая погрешность
ГОСТ 6507-90 делит гладкие микрометры на два класса точности. Класс указывают в обозначении и паспорте: МК50-1 — микрометр 25-50 мм 1-го класса. Предел допускаемой погрешности в любой точке диапазона:
| Диапазон, мм | Класс 1, мкм | Класс 2, мкм |
|---|---|---|
| 0-25 | ±2,0 | ±4,0 |
| 25-50, 50-75, 75-100 | ±2,5 | ±4,0 |
| от 100-125 до 175-200 | ±3,0 | ±5,0 |
| от 200-225 до 275-300 | ±4,0 | ±6,0 |
| 300-400, 400-500 | ±5,0 | ±8,0 |
| 500-600 | ±6,0 | ±10,0 |
У цифровых микрометров 1-го класса предел ±2 мкм до 75 мм, то есть на 25-75 мм строже механических, и ±3 мкм до 100 мм; больше 100 мм ГОСТ их не нормирует. Допуск плоскостности измерительных поверхностей — 0,6 мкм в 1-м классе и 0,9 мкм во 2-м, параллельности у микрометра 0-25 мм — 1,5 и 2,0 мкм. Нормы действуют, если температура отличается от 20 °C не больше чем на 4 °C (для микрометров до 150 мм).
Какой микрометр нужен под допуск
К погрешности прибора добавляются установка нуля, тепло и перекос. ГОСТ 8.051-81 задает, какой может быть полная погрешность измерения при приемочном контроле в зависимости от размера и квалитета. Для вала диаметром от 18 до 30 мм это 4 мкм при допуске IT6 (13 мкм), 6 мкм при IT7 (21 мкм), 8 мкм при IT8 и 12 мкм при IT9.
Что реально дает микрометр, показывает РД 50-98-86 — методические указания к ГОСТ 8.051-81, рекомендация, а не обязательная норма. Гладкий микрометр с отсчетом 0,01 мм, настроенный по мере, в руках дает предельную погрешность около 5 мкм до 25 мм и 10 мкм на 25-75 мм; в стойке или с теплоизоляцией от руки — 5 мкм до 100 мм. Отсюда практическое правило:
- вал Ø20 h7 — гладкий микрометр 0-25 мм в руках проходит (5 мкм при норме 6);
- Ø40 h7 (норма 7 мкм) — микрометр 25-50 мм в руках дает 10 мкм, его ставят в стойку;
- Ø20 h6 (норма 4 мкм) — гладкий микрометр не проходит ни в руках, ни в стойке, нужен рычажный в стойке, настроенный по концевым мерам: около 2 мкм.
Как проверить микрометр в цеху
Кроме нуля, раз в период и после падения проверяют три вещи.
- Погрешность по длине. Зажимают трещоткой концевые меры длины по ГОСТ 9038 размерами 5,12; 10,24; 15,36; 21,5 и 25 мм; у микрометра 25-50 мм к каждому размеру прибавляют 25. Размеры подобраны так, чтобы винт останавливался в разных угловых положениях и ошибка шага не пряталась. Отклонение в каждой точке сравнивают с таблицей класса точности.
- Плоскостность. На пятку, потом на торец винта накладывают плоскую стеклянную пластину и считают интерференционные полосы. Одна полоса — около 0,3 мкм, поэтому 1-му классу соответствует не больше двух полос, 2-му — не больше трех.
- Параллельность. У микрометров до 100 мм — набором из четырех плоскопараллельных стеклянных пластин, толщины которых отличаются на четверть оборота винта: пластину зажимают трещоткой и складывают полосы на обеих поверхностях. У больших микрометров концевую меру ставят в четырех местах по краю поверхностей: разница показаний и есть непараллельность.
Для измерений в сфере государственного регулирования микрометр должен быть утвержденного типа, то есть внесен в Госреестр средств измерений с описанием типа, и поверен; межповерочный интервал задается при утверждении типа, а приказ Росстандарта № 1502 рекомендует для микрометров не больше 1 года.
Если микрометр не гладкий
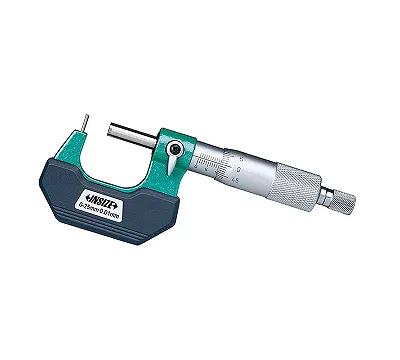
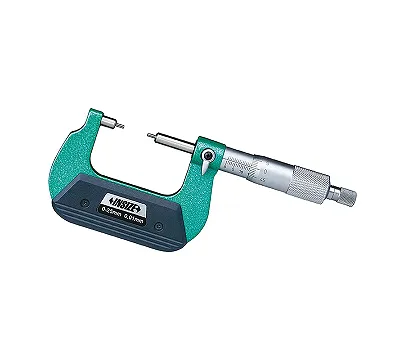
- Со сферическими наконечниками или шариковыми насадками — для толщины стенки труб. Если шарик надет на плоскую пятку как насадка, его диаметр вычитают из показания.
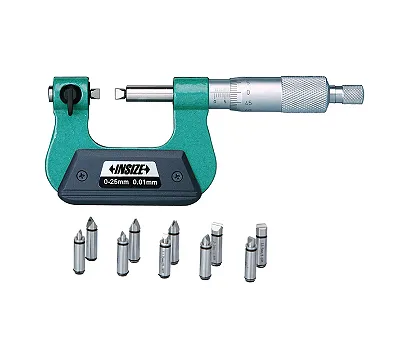
- Лезвийный — для канавок. Винт не вращается, иначе лезвие заклинит в пазу. Поверхности узкие, изнашиваются быстро, поэтому их часто осматривают и не давят при покачивании.
- Дисковый — для толщины между канавками. Широкие диски легко теряют параллельность: ее проверяют точным шариком в нескольких местах по диску, расхождение больше одного деления — повод для регулировки.
Весь ряд, от гладких до специальных, собран в разделе микрометров; для наружных размеров на валах, втулках и пластинах берут микрометры гладкие.
Сколько стоит
Большая часть гладких микрометров в нашем каталоге стоит от 6 200 до 117 400 ₽, половина из них дешевле 27 600 ₽. Цену определяют диапазон (большие микрометры дороже в разы), тип отсчета — механический, с нониусом или цифровой, класс точности и защита от СОЖ и пыли.
Уход и хранение
- После работы протереть прибор, на стальные части нанести тонкий слой антикоррозионного масла.
- Хранить в футляре с отпущенным стопором и зазором 0,1-1 мм между пяткой и винтом: сомкнутые поверхности при перепаде температуры нагружают винт.
- Не крутить микрометр, взяв его за барабан, и не закрывать винт ударом — так изнашивается резьба.
- Регулярно проверять ноль по пятке или мере и раз в период — плоскостность и параллельность поверхностей стеклянной пластиной.
- Прибор, по которому принимают продукцию, поверяют или калибруют в срок, а между поверками проверяют, как описано выше.
Частые вопросы
Как быстро проверить микрометр перед работой?
Выставить ноль и зажать одну концевую меру, близкую к рабочему размеру. Отклонение больше предела по классу — прибор откладывают до полной проверки.
Чем микрометр точнее штангенциркуля?
Винт и деталь лежат на одной оси, поэтому перекос почти не влияет на отсчет, а трещотка выравнивает усилие. По РД 50-98-86 штангенциркуль с нониусом 0,05 мм дает предельную погрешность около 100 мкм, гладкий микрометр — 5-10 мкм.
Что делать, если сбился ноль?
Подстроить ключом из комплекта, как описано в разделе о нуле. Если ноль уходит снова, изношен винт или прибор получил удар: его отдают в ремонт и поверку.
Какой микрометр купить для 0,01 и для 0,001 мм?
Для допусков IT8 и грубее на размерах от 6 до 75 мм хватает механического микрометра с отсчетом 0,01 мм. Для IT7 от 10 мм — тот же микрометр, но больше 25 мм уже в стойке, а для IT6 и точнее и мелких размеров — рычажный по концевым мерам: дисплей с тысячными сам по себе не делает погрешность меньше 2 мкм.