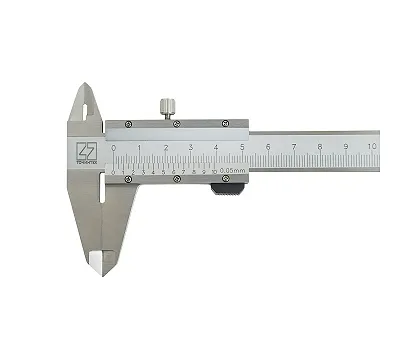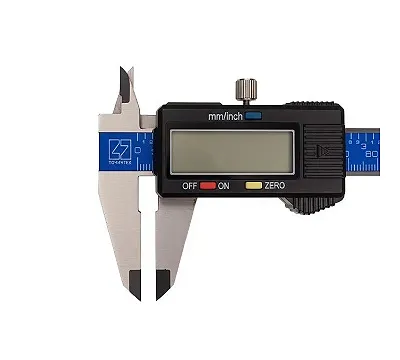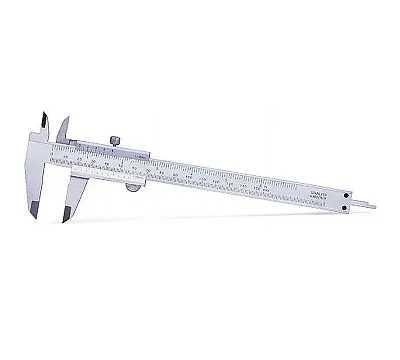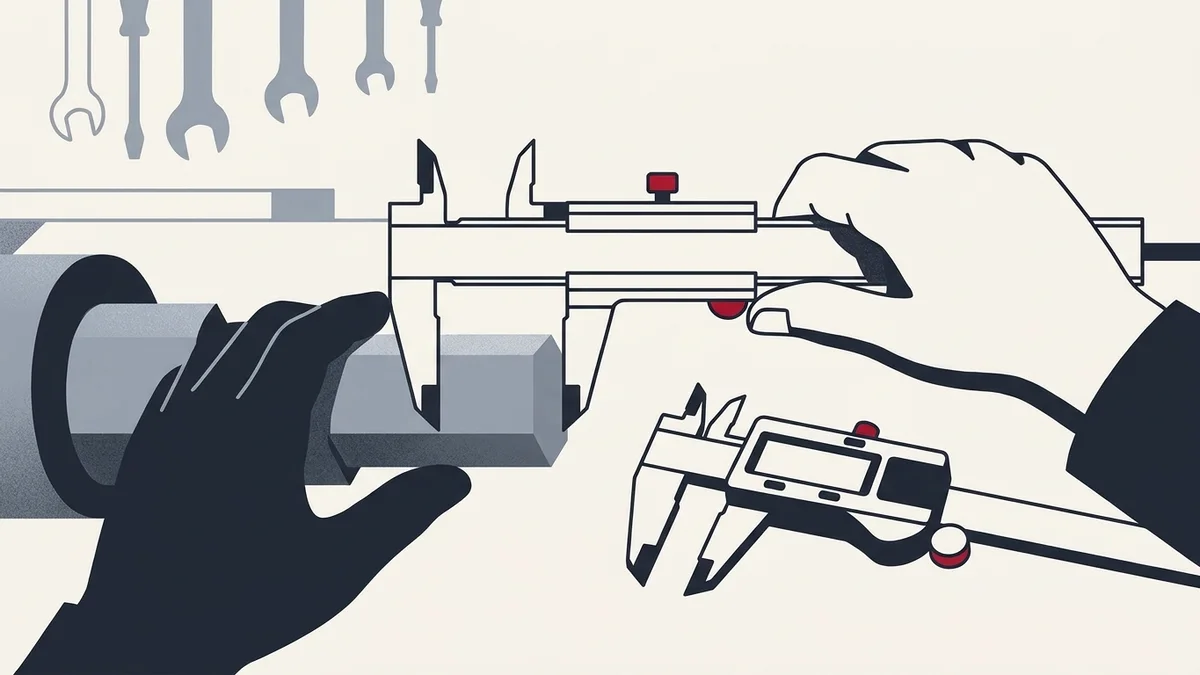
Штангенциркуль есть почти на каждом рабочем месте: им проверяют заготовку после отрезки, диаметр после токарной операции, глубину паза, межосевое расстояние. Прибор простой, но результат зависит от того, как его приложили к детали, и от того, проверили ли ноль. Ниже порядок работы для механического и цифрового штангенциркуля, разбор нониуса на числах и таблица типичных ошибок.
Какие бывают штангенциркули
Требования к штангенциркулям в России задает ГОСТ 166. Стандарт делит их по конструкции губок и по способу отсчета.
| Тип | Губки | Что умеет | Где удобен |
|---|---|---|---|
| ШЦ-I | двусторонние: нижние для наружных размеров, верхние ножевидные для внутренних | наружные и внутренние размеры, глубина линейкой глубиномера | ежедневные измерения небольших деталей |
| ШЦ-II | двусторонние: нижние для наружных и внутренних размеров, верхние кромочные для наружных размеров и разметки | наружные и внутренние размеры, разметка. Если в комплекте разметочное приспособление, рамку подводят винтом тонкой установки, часто с микрометрической подачей | детали средних размеров, разметка |
| ШЦ-III | односторонние, для наружных и внутренних размеров | наружные и внутренние размеры | крупные детали, большие диапазоны |
По отсчету различают нониусные (значение отсчета по нониусу 0,1 или 0,05 мм), с круговой шкалой (ШЦК: показание миллиметров по штанге, долей миллиметра — по стрелке) и цифровые (ШЦЦ, дискретность обычно 0,01 мм). Тип и способ отсчета независимы: бывает и цифровой ШЦ-I, и ШЦ-II с нониусом.
У ШЦ-II и ШЦ-III внутренний размер мерят нижними губками, повернутыми измерительными поверхностями наружу. Если на губках выбит их суммарный размер (например, 10 мм; по ГОСТ 166 у приборов до 400 мм он не больше 10 мм, свыше 400 мм — не больше 20 мм), его прибавляют к показанию; меньше этой величины отверстие такими губками не измерить.
Как читать нониус
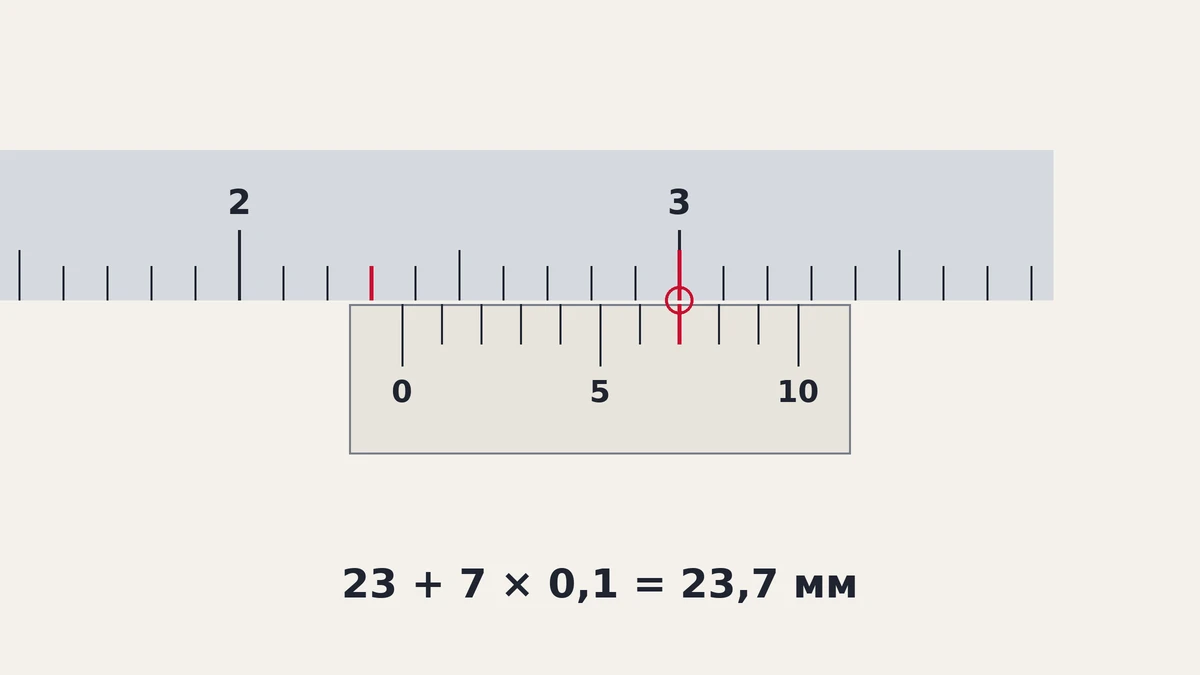
Нониус — короткая шкала на рамке. Ее деления чуть меньше миллиметра, поэтому с одним из штрихов штанги совпадает только один штрих нониуса. Отсчет складывается из двух частей.
- Целые миллиметры — по штанге, до нулевого штриха нониуса.
- Доли миллиметра — номер штриха нониуса, который точно совпал со штрихом штанги, умноженный на значение отсчета.
Пример для нониуса 0,1 мм (10 делений): нулевой штрих нониуса стоит между 23 и 24 мм штанги, со штрихом штанги совпал седьмой штрих нониуса. Результат: 23 + 7 × 0,1 = 23,7 мм.
Пример для нониуса 0,05 мм (20 делений): ноль нониуса после 41 мм, совпал девятый штрих. Результат: 41 + 9 × 0,05 = 41,45 мм. На таких нониусах цифры 1, 2, 3 ... стоят через два деления и означают десятые доли, поэтому девятый штрих находится сразу за цифрой 4: 0,4 + 0,05.
Смотреть на шкалу надо прямо, перпендикулярно ее плоскости: при взгляде сбоку соседний штрих кажется совпавшим, это ошибка параллакса. Если два штриха нониуса совпадают одинаково хорошо, берут среднее между ними.
Как читать штангенциркуль с круговой шкалой
У ШЦК вместо нониуса на рамке стоит циферблат со стрелкой, которую вращает шестерня, катящаяся по зубчатой рейке штанги. Цена деления круговой шкалы по ГОСТ 166 бывает 0,02, 0,05 и 0,1 мм.
- Целые миллиметры читают по шкале штанги — по краю рамки или указателю на нем.
- Доли миллиметра — по стрелке: число делений от нуля, умноженное на цену деления.
- Сколько миллиметров стрелка проходит за оборот (обычно 1 или 2 мм), написано на циферблате. При 2 мм за оборот смотрите по штанге, в первом или втором миллиметре оборота стоит рамка, иначе легко ошибиться ровно на 1 мм.
Пример: край рамки прошел 32 мм штанги, стрелка стоит на 23-м делении шкалы с ценой 0,02 мм. Результат: 32 + 23 × 0,02 = 32,46 мм.
Ноль у ШЦК выставляют поворотом циферблата при сведенных губках, пока стрелка не встанет на нулевое деление. Удар или стружка в рейке сбивают стрелку на зуб, и все показания сдвигаются на одну и ту же величину, поэтому ноль проверяют чаще, чем у нониусного прибора.
Ноль перед работой
Проверка занимает полминуты и отсекает большую часть ошибок.
- Протрите измерительные поверхности губок и штангу чистой салфеткой: стружка и масло под рамкой дают заедание и уход нуля.
- Сведите губки без усилия. У нониусного прибора нулевой штрих нониуса должен совпасть с нулем штанги, а последний штрих нониуса — со своим штрихом штанги. ГОСТ 166 допускает сдвиг нулевого штриха только в сторону увеличения размера: ноль, ушедший в минус, — признак износа или погнутых губок. Посмотрите на свет: между сведенными губками не должно быть видимого просвета.
- У цифрового прибора нажмите кнопку обнуления, затем раздвиньте и сведите губки два-три раза. Показание должно возвращаться к нулю. Если гуляет на одну-две единицы младшего разряда — почистите и обнулите снова.
- После серии измерений сведите губки и проверьте ноль еще раз. Ноль не вернулся — значит, его сбили случайным нажатием или под губку попала грязь, и измерения серии под вопросом.
Четыре вида измерений
Наружный размер. Деталь держат как можно ближе к штанге, в глубине губок: чем дальше от штанги точка контакта, тем больше сказывается перекос рамки. Губки ставят перпендикулярно поверхности. На цилиндре прибор покачивают и ловят наибольшее показание: при наклоне губки ложатся не по диаметру, и показание получается меньше. В отдельных случаях такая ошибка доходит до 0,02-0,05 мм.
Внутренний размер. Ножевидные губки ШЦ-I вводят в отверстие и разводят до касания. В поперечном сечении ищут наибольшее показание (это диаметр), вдоль оси отверстия — наименьшее (губки встают перпендикулярно оси). Ширину паза мерят так же, по наименьшему показанию.
Глубина. Торец штанги упирают в край отверстия или паза, линейку глубиномера выдвигают до дна. Штанга должна стоять перпендикулярно поверхности, а торец — лежать на ней всей площадью, без перекоса.
Уступ. Торец рамки упирают в одну ступень, торец штанги — в другую, штангу держат параллельно направлению измерения. Это одно из четырех базовых измерений, но ГОСТ 166 относит поверхности для уступов к вспомогательным, поэтому годится ли для него конкретная модель — смотрите в паспорте.
Каждое измерение повторяют два-три раза. Разброс больше одного-двух делений говорит о перекосе, грязи или слишком сильном нажиме.
Как пользоваться электронным штангенциркулем
Цифровой штангенциркуль снимает вопрос чтения шкалы, но не вопрос приложения к детали — все сказанное выше про перекос и усилие к нему относится полностью.
Внутри штанги и рамки — ряды емкостных электродов. При движении рамки емкость между ними меняется периодически, а процессор пересчитывает это в перемещение. Многие модели включаются сами при сдвиге рамки и засыпают после 20 минут без работы; питание — дисковая батарейка (CR2032, SR44 и др.). Что дальше:
- Выберите единицы (мм или дюймы) — переключение часто стоит на той же кнопке, и случайное нажатие дает показание в дюймах.
- Обнулите при сведенных губках (порядок — в разделе выше). У прибора с инкрементной шкалой это нужно после каждого включения, у прибора с абсолютной шкалой начало отсчета хранится.
- Используйте обнуление в любой точке для сравнения с образцом: зажмите эталонную деталь, обнулите — дальше прибор показывает отклонение со знаком.
- Для составных измерений тоже пригодится обнуление. Межосевое расстояние двух одинаковых отверстий: измерьте внутренними губками диаметр одного отверстия и, не вынимая прибора, обнулите; затем разведите губки по дальним стенкам двух отверстий — на экране будет межосевое расстояние.
- Следите за батарейкой: при разряде показания скачут или на дисплее появляется значок. Сначала замените батарейку, потом ищите неисправность.
Подробнее про абсолютную шкалу и погрешности цифровых моделей — в статье о погрешностях штангенциркуля E и S по ISO 13385-1, про передачу показаний в компьютер — в статье о подключении штангенциркуля к компьютеру.
Типичные ошибки
| Ошибка | Что происходит | Как избежать |
|---|---|---|
| Сильный нажим | тонкостенная и пластмассовая деталь сминается, показание занижено; со временем губки деформируются | нажим только до устойчивого контакта, на мягких деталях — легче обычного |
| Перекос на цилиндре | губки не по диаметру, показание меньше, иногда на 0,02-0,05 мм | покачать прибор, взять наибольшее показание |
| Деталь на кончиках губок | влияние зазора рамки растет с вылетом | мерить в глубине губок, ближе к штанге |
| Не проверен ноль | весь ряд результатов сдвинут | ноль до и после серии измерений |
| Стружка, масло, грязь на рейке | заедание рамки, уход нуля, у ШЦК — повреждение зубчатой передачи | протирать губки и штангу перед работой и после |
| Деталь или прибор не остыли | тепловое расширение: стальная деталь 100 мм при нагреве на 10 °C длиннее примерно на 0,01 мм | выдержать прибор и деталь при одной температуре, держать прибор за изолированные части |
| Взгляд сбоку на нониус | параллакс, ошибка на деление | смотреть перпендикулярно шкале |
| Обычный цифровой прибор в СОЖ | жидкость попадает в электронику, сбой дисплея и датчика | при работе с СОЖ брать модели с защитой IP67 |
| Штангенциркуль вместо инструмента | им размечают по металлу, поддевают, стучат — изгиб штанги и губок | только для измерений; для разметки — ШЦ-II или штангенрейсмас |
| Затянут стопорный винт | рамка не ходит свободно, измерение с натягом | перед измерением винт ослабить |
Как проверить точность штангенциркуля в цехе
Это не поверка, но за 10 минут видно, можно ли верить прибору.
- Ноль и просвет. Сведите чистые губки и посмотрите против света или белого листа. Просвет или клин у кончиков губок означает износ или изгиб.
- Концевые меры. Возьмите 3–4 меры по ГОСТ 9038, размеры которых приходятся примерно на четверть, половину, три четверти и конец диапазона, например 40, 75, 110 и 150 мм для прибора 0–150 мм; нужный размер собирают в блок из нескольких мер. Зажмите каждую в глубине губок с обычным усилием и сравните показание с размером меры. Разница не должна превышать предел погрешности из таблицы ниже.
- Параллельность губок. Зажмите одну и ту же меру сначала у штанги, потом у кончиков губок. Если показания расходятся больше чем на деление, губки разошлись клином.
- Внутренние губки. Измерьте установочное кольцо или блок из концевых мер с боковиками. Расхождение с размером кольца говорит об износе ножевидных губок.
- Глубиномер. Поставьте прибор на поверочную плиту, обнулите, затем поставьте торец штанги на концевую меру, а линейку опустите на плиту: показание должно совпасть с размером меры.
Меры и прибор перед проверкой выдерживают рядом не меньше часа, чтобы выровнялась температура. ГОСТ 166 нормирует погрешность при (20 ± 5) °C.
Предел допускаемой погрешности по ГОСТ 166-89, ± мм, для самых распространенных исполнений:
| Измеряемая длина, мм | Нониус 0,05 мм | Цифровой, шаг 0,01 мм |
|---|---|---|
| до 100 | 0,05 | 0,03 |
| свыше 100 до 200 | 0,05 | 0,03 |
| свыше 200 до 300 | 0,05 | 0,04 |
| свыше 300 до 400 | 0,05 | 0,04 |
| свыше 400 до 600 | 0,10 | 0,05 |
| свыше 600 до 800 | 0,10 | 0,06 |
| свыше 800 до 1000 | 0,10 | 0,07 |
Погрешность зависит от измеряемой длины, а не от диапазона прибора: цифровой ШЦЦ-I-300 на мере 50 мм должен уложиться в ±0,03 мм, на мере 250 мм — в ±0,04 мм.
Уход и хранение
- После работы протрите прибор, не бросайте его на верстак среди другого инструмента.
- Храните в футляре, губки чуть разведены, стопорный винт отпущен. Перед долгим хранением нанесите тонкий слой масла на губки — от коррозии. У цифрового прибора при долгом хранении батарейку лучше вынуть.
- Регулярно осматривайте губки на износ, забоины и царапины. Простой способ — провести гладкий калибр-пробку или установочный диск вдоль губок: если показание меняется по длине, губки изношены или разошлись клином.
- Поверка. Штангенциркуль в сфере государственного регулирования поверяют по методике и с интервалом из описания типа в Госреестре; ГОСТ 166 для этого отсылает к ГОСТ 8.113-85. Для внутренней калибровки хватает того же набора, что и для цеховой проверки выше. При интенсивной работе и нескольких пользователях на один прибор проверять его стоит чаще.
Когда нужен микрометр
Дискретность 0,01 мм на экране не означает точности 0,01 мм. ГОСТ 166 допускает для цифрового штангенциркуля ±0,03 мм на длинах до 200 мм, многие производители заявляют для моделей 0–150 мм ±0,02 мм; у нониусного с отсчетом 0,05 мм предел ±0,05 мм. Погрешность измерения должна занимать лишь часть допуска: ГОСТ 8.051 задает допускаемую погрешность измерения линейных размеров таблицей по квалитету и интервалу размеров. Например, для вала 100 мм с допуском 0,022 мм (квалитет 6) она 0,006 мм — около четверти допуска.
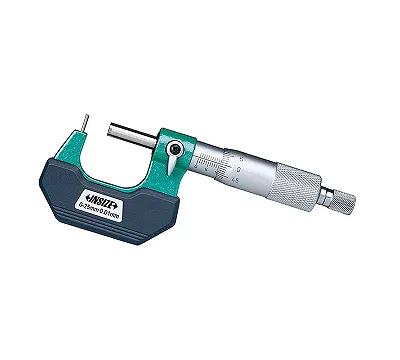
Практический ориентир: при допуске ±0,05 мм и точнее штангенциркуль не годится, его собственная погрешность съедает больше половины допуска. Нужен микрометр по ГОСТ 6507 с ценой деления 0,01 мм или цифровой с дискретностью 0,001 мм. Штангенциркуль не годится и тогда, когда важна форма, а не размер: овальность и конусность он покажет только грубо.
| Задача | Штангенциркуль | Микрометр |
|---|---|---|
| Заготовка, черновая и получистовая обработка, допуск шире ±0,05 мм | да | избыточен |
| Чистовой диаметр, допуск ±0,05 мм и уже | нет | да |
| Внутренний размер, глубина, уступ одним прибором | да | нужны нутромер, глубиномер |
| Большие размеры, сотни миллиметров | ШЦ-III | набор микрометров с установочными мерами |
Сколько стоит штангенциркуль
В нашем каталоге большинство штангенциркулей ШЦ-1 стоит от 3 до 40 тыс. ₽, половина из них дешевле 12 тыс. ₽. Цену задают способ отсчета (нониусный дешевле цифрового, цифровой с защитой IP67 и выходом данных дороже обычного), диапазон, производитель и комплектация. Крупные ШЦ-II и ШЦ-III на сотни миллиметров стоят кратно дороже: по разделу штангенциркулей в целом медиана около 44 тыс. ₽.
Подобрать прибор по типу, диапазону и способу отсчета можно в разделе штангенциркулей; для ежедневных измерений небольших деталей — штангенциркули ШЦ-1, для точных размеров — микрометры.
Частые вопросы
Почему штангенциркуль врет?
Чаще всего виноват не прибор, а прием: перекос рамки, деталь на кончиках губок, сбитый ноль или грязь. Если ошибка повторяется при правильном приеме, проверьте прибор концевыми мерами: износ губок и изгиб штанги дают стабильный сдвиг, а севшая батарейка у цифрового — скачущие показания.
Как быстро проверить, что штангенциркуль точный?
Сведите губки и проверьте ноль и просвет, затем зажмите две-три концевые меры из разных частей диапазона. Отклонение в пределах таблицы ГОСТ 166 — прибор годен до плановой поверки.
Что лучше — цифровой или нониусный штангенциркуль?
Цифровой быстрее читается, умеет обнулять в любой точке и передавать данные, его выбирают для серийного контроля. Нониусный не зависит от батарейки и не боится СОЖ, но читается медленнее, требует навыка, а по ГОСТ 166 его предел ±0,05 мм против ±0,03 мм у цифрового на длинах до 200 мм.
Какой класс точности штангенциркуля нужен?
Классы 1 и 2 ГОСТ 166 задает только для нониуса 0,1 мм и круговой шкалы 0,1 мм; для них годится разметка и черновой размер. Для токарных и фрезерных размеров с допуском от ±0,1 мм берут нониус 0,05 мм или цифровой 0,01 мм, при допуске ±0,05 мм и точнее — микрометр.