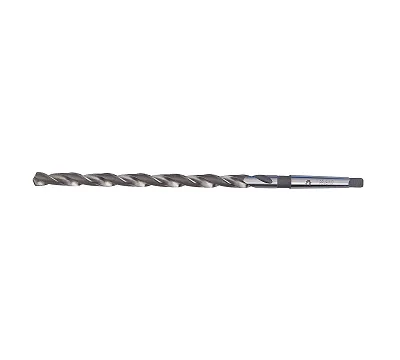
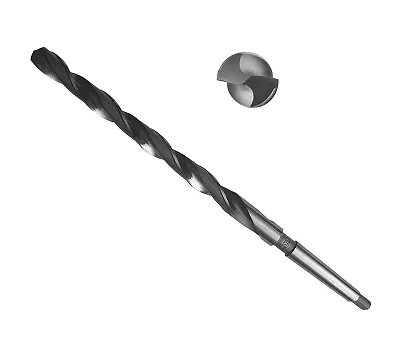
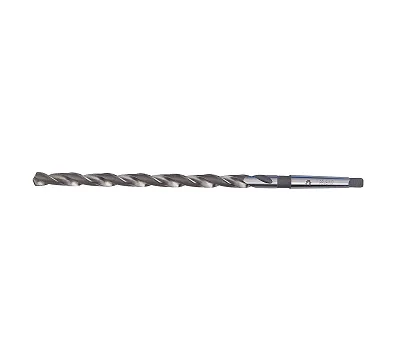
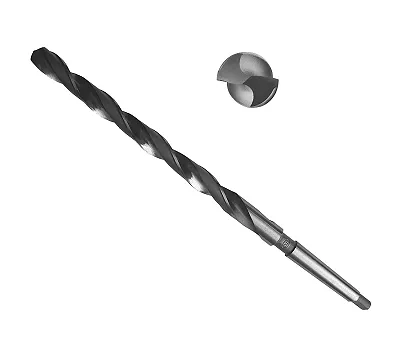
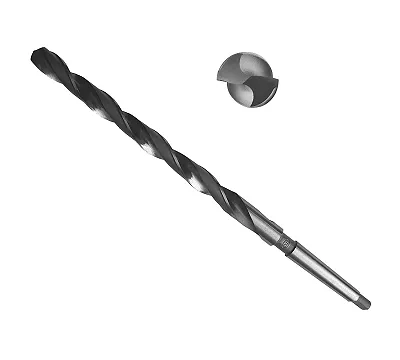
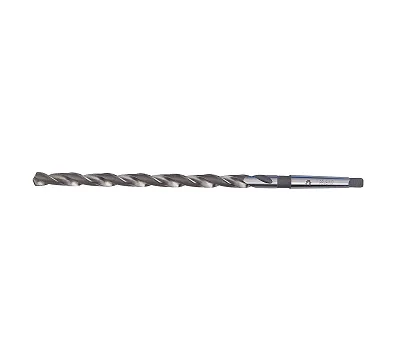
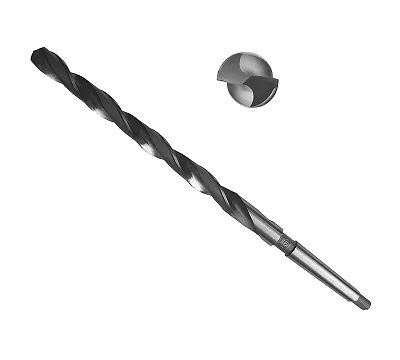
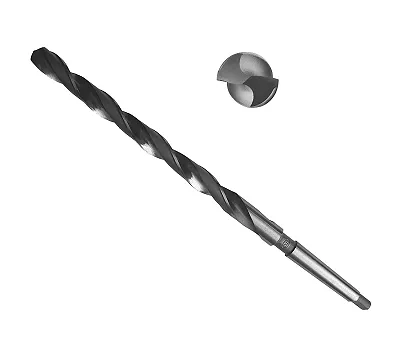
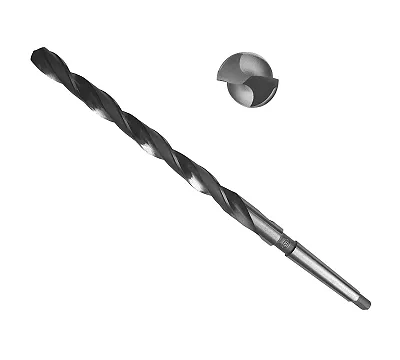
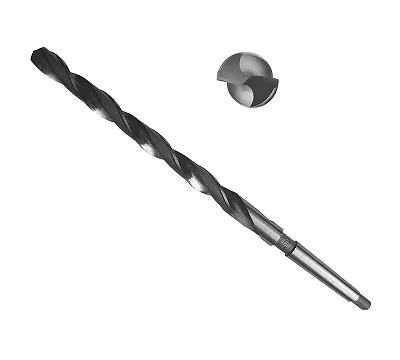
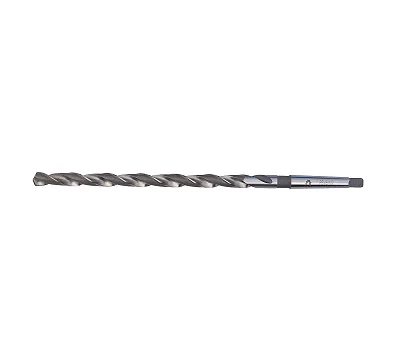
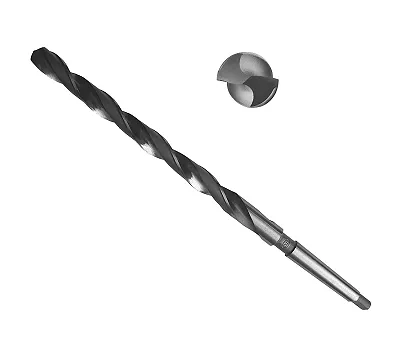
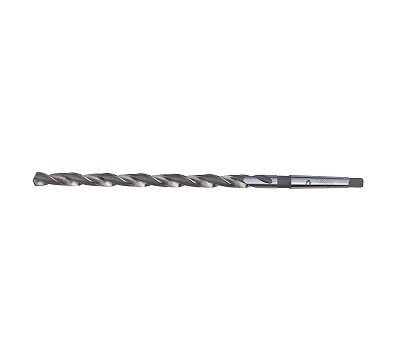
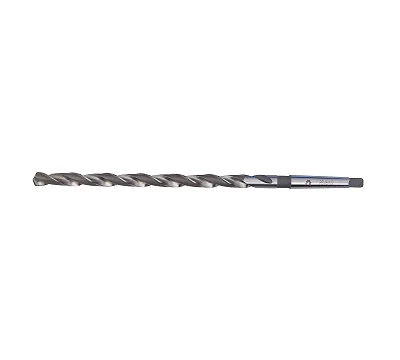
Сверла с коническим хвостовиком длинной серии используют для глубокого сверления отверстий в металле на станках. Благодаря конусу Морзе инструмент жестко фиксируется в шпинделе, что исключает проворачивание при высоких нагрузках.
Как выбрать сверло под задачу
При подборе ориентируйтесь на три параметра: диаметр отверстия, глубину сверления и тип конуса Морзе (КМ). Длинная серия нужна, когда стандартного инструмента не хватает для прохода детали насквозь или сверления глубоких каналов. Учитывайте, что чем длиннее сверло, тем выше риск его увода в сторону, поэтому для точных работ выбирайте модели со шлифованной режущей частью. Проверьте соответствие конуса хвостовика вашему станку — от КМ1 и выше, чтобы обеспечить надежную посадку.
Материалы и исполнение
Инструмент изготавливают из быстрорежущих сталей: Р6М5, Р18, Р9, ЭП682 и Р6М5К5. Выбор марки стали зависит от твердости заготовки: для обычных сталей подойдет Р6М5, а для жаропрочных или высоколегированных сплавов лучше брать Р6М5К5 с кобальтом. Шлифованная поверхность рабочей части лучше отводит стружку, что критично при работе на большую глубину.
Нормативы и стандарты
Производство длинных сверл опирается на ГОСТ 12121-77, который определяет основные размеры и допуски для длинной серии. Также в работе часто встречаются сверла по ГОСТ 2092-77, регламентирующему удлиненные исполнения. Эти стандарты — ориентир для подбора оснастки под конкретные посадочные места и глубину обработки. В каталоге представлены сверла, изготовленные по ГОСТ 12121-77 и ГОСТ 2092-77, в диапазоне диаметров и длин, соответствующих этим нормативам.
Типовые ошибки в работе
Главная ошибка — попытка сверлить глубокое отверстие за один проход. При работе длинным сверлом обязательно выводите его из отверстия каждые 2–3 диаметра для очистки канавок от стружки. Иначе стружка забьется, сверло заклинит и сломает. Также не забывайте про подачу СОЖ: при глубоком сверлении она должна поступать непосредственно в зону резания, чтобы избежать перегрева и отпуска стали.