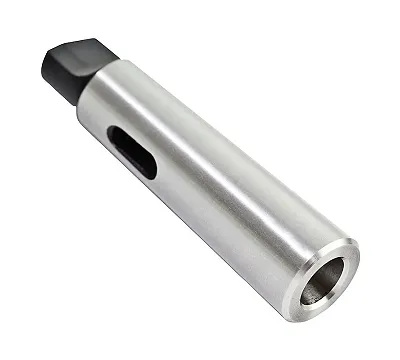
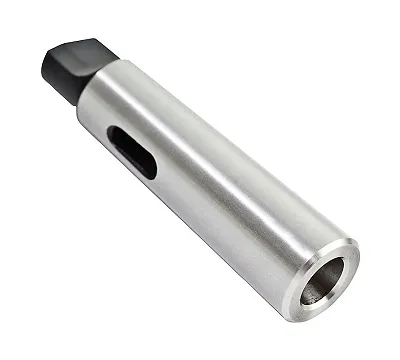
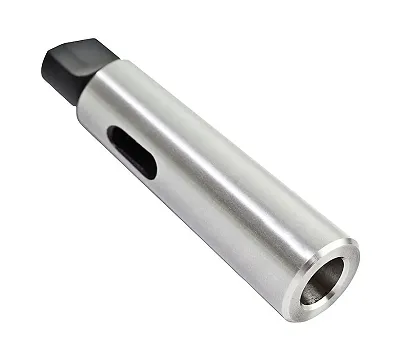
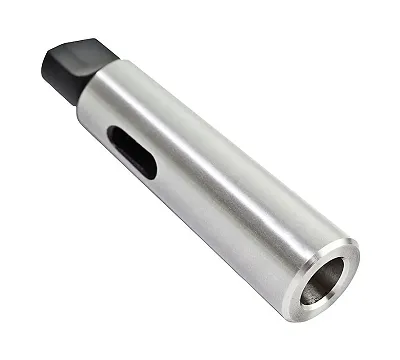
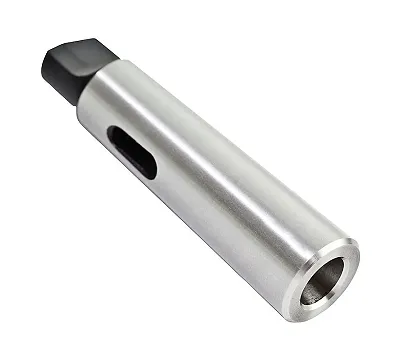
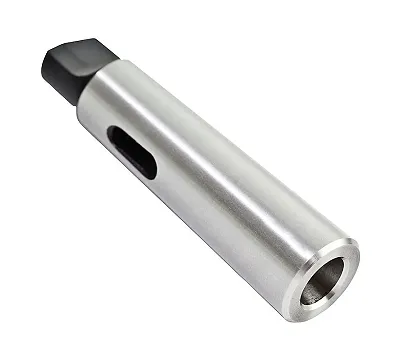
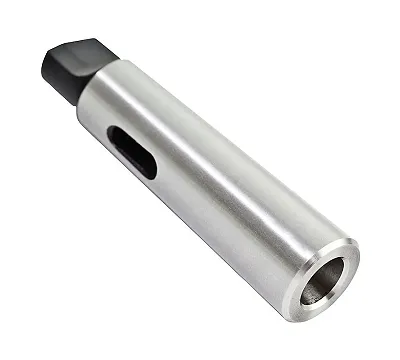
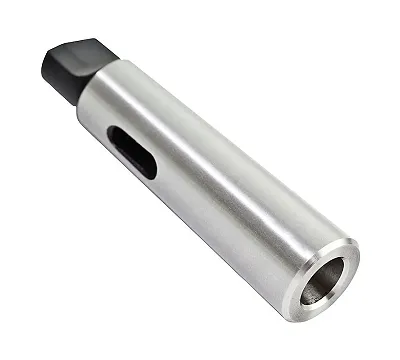
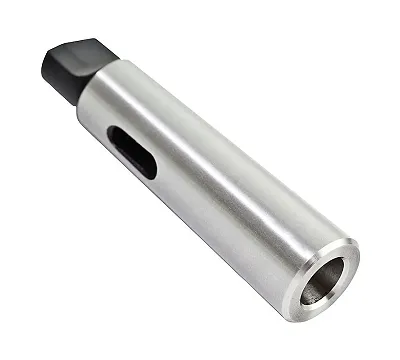
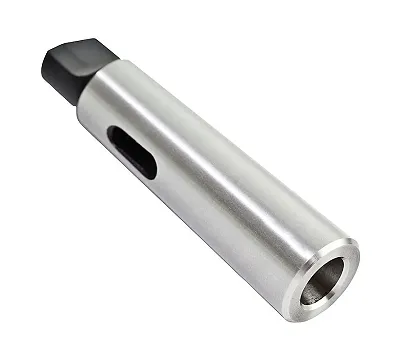
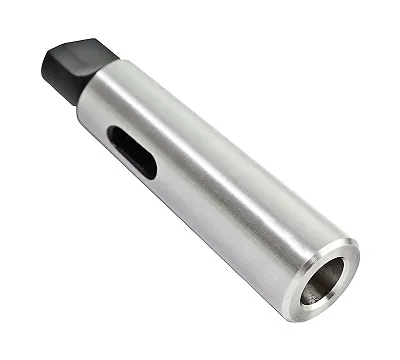
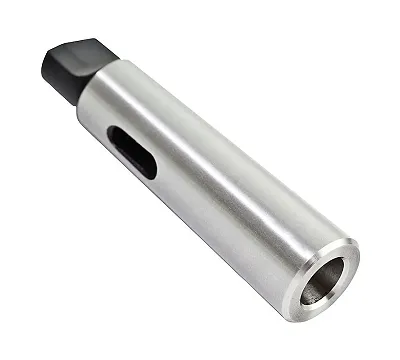
Переходная втулка — это станочная оснастка, которая помогает закрепить инструмент с коническим хвостовиком в шпинделе станка. Она компенсирует разницу между конусом инструмента и конусом посадочного гнезда, позволяя использовать сверла, зенкеры или развертки с конусом Морзе на различном оборудовании.
Как подобрать втулку под задачу
Сначала определите конус Морзе вашего инструмента и конус шпинделя станка. Втулка должна точно соответствовать этим параметрам. Если нужно увеличить вылет инструмента, берите длинную модификацию, для стандартных работ в условиях ограниченного пространства выбирайте короткую. Проверяйте соответствие размеров чертежам и таблицам стандарта, чтобы исключить биение при вращении.
Типы и исполнения
Втулки делят на короткие и длинные модификации. Конструктивно они выпускаются в двух исполнениях: первое — с лапкой, второе — с резьбовым отверстием для закрепления инструмента. Использование втулок с лапкой удобно на станках без ЧПУ, где требуется быстрая смена оснастки с помощью клина. Втулки с резьбой чаще применяют там, где инструмент фиксируется затяжным винтом.
Нормативы и стандарты
Основной документ для выбора — ГОСТ 13598-85, который является действующим стандартом для переходных втулок. Технические требования к ним регламентируются ГОСТ 17166-71, а сам стандарт соответствует СТ СЭВ 4633-84. При выборе ориентируйтесь на группу Г27, определяющую точность изготовления. В каталоге представлены втулки по ГОСТ 13598-85 от производителей Griff и CNIC.
Типовые ошибки при работе
Главная ошибка — установка втулки в загрязненный шпиндель. Очищайте конусные поверхности от стружки и масла перед каждой сменой инструмента, иначе возникнет перекос и биение. Не используйте втулки с забоинами или задирами на конусе: это приводит к проворачиванию инструмента и повреждению посадочного гнезда шпинделя. При выбивании инструмента клином всегда подкладывайте под него защитную пластину, чтобы не повредить стол станка.
Втулки выпускают в двух исполнениях: первое — с лапкой для выбивания клином, второе — с резьбовым отверстием для фиксации винтом.
Разница заключается в длине корпуса. Короткие втулки применяют для компактного размещения инструмента, длинные — когда требуется увеличить вылет для обработки глубоких отверстий.
Они подходят для большинства сверлильных, токарных и фрезерных станков, имеющих посадочные конусы Морзе или метрические конусы, соответствующие стандартам.
Подбирайте втулку по двум параметрам: внутреннему конусу (под хвостовик инструмента) и внешнему конусу (под шпиндель станка), сверяясь с таблицами размеров ГОСТ 13598-85.