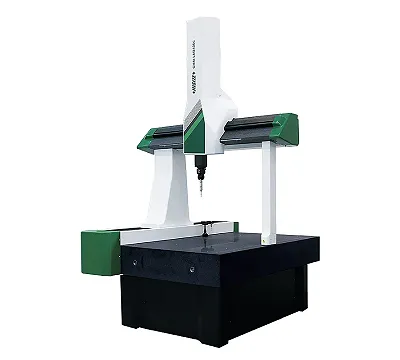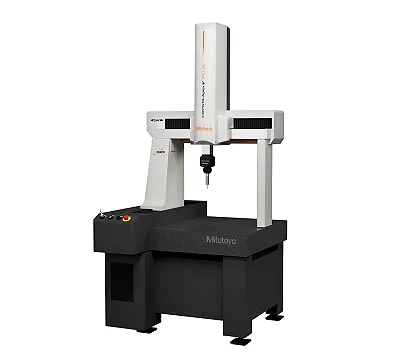
Чертеж корпуса: позиционный допуск на шесть отверстий от двух баз, плоскостность привалочной поверхности, перпендикулярность оси расточки к торцу. Штангенциркуль и индикатор на плите дают отдельные размеры, но не отвечают на главный вопрос: где находятся элементы детали относительно баз чертежа. Для этого и нужна координатно-измерительная машина — КИМ, или КММ, как ее тоже называют (в англоязычных материалах CMM).
Что измеряет КИМ, она же КММ
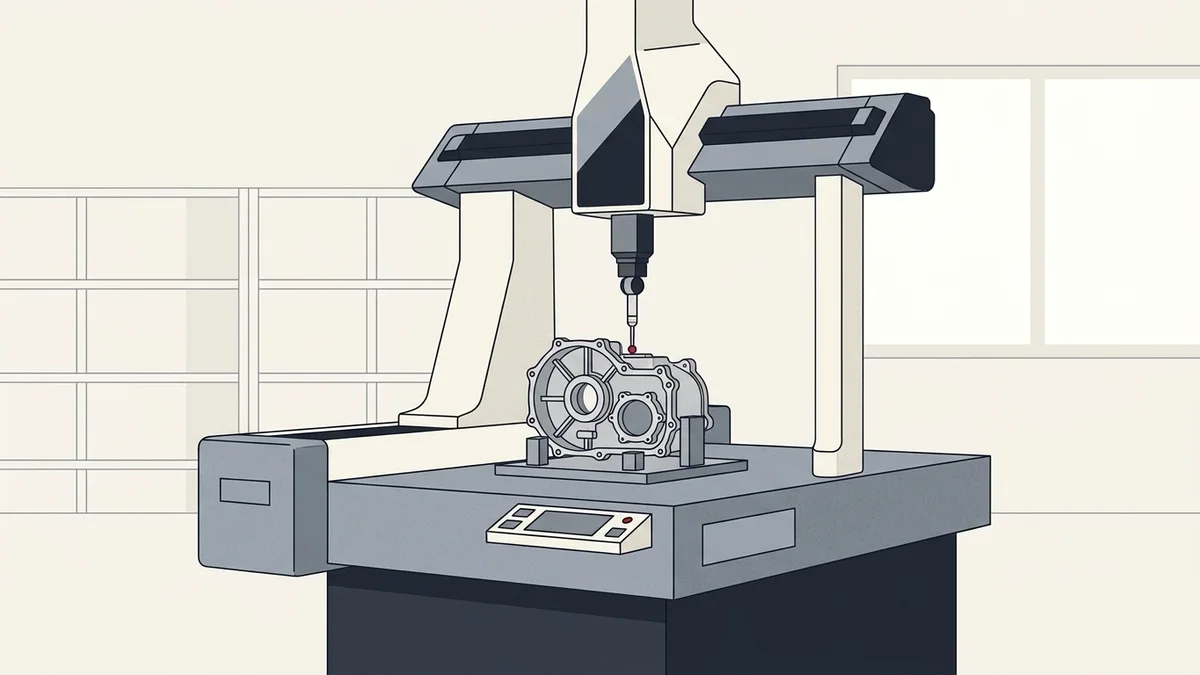
КИМ определяет положение точек на поверхности детали в трех взаимно перпендикулярных осях X, Y и Z. Щуп касается детали, машина записывает координаты точки, программа по набору точек строит геометрические элементы: прямые, плоскости, окружности, цилиндры, конусы, сферы. Дальше считаются размеры и отклонения:
- размеры: длины, диаметры, расстояния и углы;
- форма: плоскостность, круглость, прямолинейность;
- ориентация: параллельность, перпендикулярность;
- расположение: позиционный допуск, соосность, симметричность, а также радиальное и полное биение;
- сложные поверхности: измеренные точки сравниваются с конструкторской моделью, отклонения показывают, где поправить обработку.
Ключевое слово здесь — система координат детали. Сначала машина работает в собственной системе координат, привязанной к ее конструкции. Затем оператор измеряет базовые элементы, указанные на чертеже, и строит от них систему координат детали. С этого момента все размеры считаются от баз чертежа, а не от того, как деталь легла на стол. Распространенные способы базирования: 3-2-1 (плоскость, линия, точка), RPS по опорным точкам (типично для кузовных деталей и приспособлений в автопроме) и наилучшее совмещение (best-fit) — для поверхностей сложной формы.
КИМ впервые появилась в Великобритании в 1956 году. В 1960-х пришли аэростатические направляющие и программы обработки результатов, в 1970-1980-х — управление с ЧПУ и щупы касания.
Чем КИМ отличается от ручного инструмента и видеоизмерительной системы
| Средство | Что отвечает | Где сильно | Где слабо |
|---|---|---|---|
| Штангенциркуль, микрометр, индикатор | отдельный размер | быстро, у станка, дешево | нет связи между элементами и базами, результат зависит от оператора |
| Калибр | годен или нет | скорость в потоке | не показывает, сколько осталось до границы допуска |
| Видеоизмерительная система | размеры по изображению в плоскости | плоские и тонкие детали, мелкие контуры, без касания | высота, боковые стенки и объемная геометрия — ограниченно |
| КИМ | размеры, форма и расположение в пространстве | корпуса, пространственные допуски, серийный контроль по программе | дороже, требует программирования и условий среды |
Видеоизмерительная система находит кромки детали на снимке камеры и меряет без касания: так не прогибаются тонкие пластины и не царапаются мягкие детали. Часть деталей, которые стоят в очереди на КИМ, на деле плоские — их выгодно увести на видеоизмерительную систему, а КИМ оставить под объемную геометрию. Обратная граница тоже есть: элемент меньше шарика наконечника КИМ не видит, тут нужен контурограф — этот случай разобран в статье "Когда контурограф измеряет то, что не видит КИМ".
Из чего состоит машина
- Механическая часть: гранитный стол, направляющие, подвижный мост или траверса, у машин на аэростатических опорах — узел подготовки сжатого воздуха.
- Измерительная система: линейные шкалы по каждой оси в реальном времени сообщают положение узлов.
- Щуповая система: головка (задает ориентацию щупа) и сам щуп с наконечником.
- Контроллер: ведет движение по трем осям и обрабатывает сигнал щупа.
- Программа: расчет элементов, допусков, отчеты, управление машиной.
Управляют машиной вручную джойстиком — когда точки выбирает оператор, или программой, в которой заданы точки, траектории и скорости, — для повторяющегося контроля одинаковых деталей.
Конструкции КИМ
Названия "мостовая" и "портальная" в каталогах разных производителей иногда меняются местами, поэтому надежнее смотреть на устройство. Ниже мостовой названа машина, у которой мост со стойками ездит по гранитному столу или стоит над подвижным столом, портальной — машина, у которой портал опирается на колонны с направляющими на уровне пола, а деталь ставят прямо на пол или фундамент.
| Конструкция | Для каких деталей | Плюсы | Минусы |
|---|---|---|---|
| Мостовая с подвижным мостом над гранитным столом | малые и средние детали | самая распространенная, жесткая, точная, большой выбор размеров | доступ к детали ограничен стойками моста |
| Мостовая с неподвижным мостом и подвижным столом | мелкие и средние точные детали: зубчатые колеса, подшипники, линзы, штампы | наивысшая точность | нужны лаборатория и стабильная температура |
| Портальная на колоннах над полом | крупные и тяжелые детали | большой объем, оси в несколько метров | точность ниже, чем у мостовых машин средних размеров |
| Консольная (подвижная часть опирается на стол с одной стороны) | небольшие детали, частая загрузка | свободный доступ к столу с трех сторон | консоль приходится делать короткой, иначе падает жесткость, поэтому объем измерения невелик |
| Горизонтальная (горизонтальная рука, одна или две) | кузова автомобилей, длинные и крупные изделия | диапазон до 8 м, доступ к детали сбоку | точность ниже, чем у мостовых |
| Переносная измерительная рука | крупные детали и сборки на месте, у станка | машину несут к детали, а не наоборот | точность ниже стационарной КИМ; руку ведет оператор, поэтому важны его навык и жесткое крепление основания |
Как это ложится на реальные детали (цифры точности — примеры серийных машин, у конкретной модели смотрите паспорт):
| Деталь | Конструкция | Объем измерения | Точность E0,MPE, мкм |
|---|---|---|---|
| Зубчатые колеса, подшипники, штампы с допусками в единицы микрометров | мостовая с неподвижным мостом, лаборатория | небольшой, ось Z до 600 мм | доли микрометра, например 0,23 + 0,7L/1000 |
| Корпуса, крышки, кронштейны до полуметра, лаборатория | мостовая с подвижным мостом | сотни миллиметров по осям | около 1,7 + 3L/1000 |
| Те же детали потоком у станков | цеховая мостовая или консольная с кожухом и термокомпенсацией | сотни миллиметров по осям | зависит от температуры в цехе: при 10-40 °C, например, 3,8 + 8L/1000 |
| Плиты оснований, рамы, станины 1,5-2,5 м | крупная мостовая или портальная | оси в метры | от 3,5 + 4L/1000 |
| Кузова, длинные сварные конструкции | горизонтальная | до 8 м | ниже мостовых |
| Крупная деталь, которую не снять со станка | измерительная рука | по месту | ниже стационарной КИМ |
Щупы: касание, сканирование, оптика
| Щуп | Как работает | Когда брать |
|---|---|---|
| Контактный триггерный (касания) | при касании дает сигнал, машина записывает одну точку | размеры и положение отверстий, плоскостей, базовый контроль; Renishaw TP20, TP200 |
| Сканирующий | ведет наконечник по поверхности, не отрываясь, сотни точек в секунду | форма: профиль, круглость, плоскостность, сложные поверхности; Renishaw SP25M |
| Оптический (камера) | находит кромки по изображению | мягкие, тонкие и мелкие элементы, которые нельзя трогать |
| Лазерный | снимает поверхность лазером без касания, большим числом точек | оцифровка поверхности, сравнение с моделью |
Головка бывает с ручной или моторизованной индексацией. Моторизованная (Renishaw PH10T, PH10M из семейства PH10) поворачивает щуп по программе, ручная (Renishaw MH20i) годится, когда оператор выставляет положение до запуска цикла. Глубокие отверстия, узкие пазы и элементы на разных гранях требуют длинных наконечников и поворотов головки — их учитывают при оценке объема измерения.
Перед работой каждый наконечник калибруют по эталонной сфере, диаметр которой известен и введен в программу. Машина ощупывает сферу и по разнице с ее известным диаметром находит действительный диаметр наконечника и положение его центра — без этого все размеры будут смещены на прогиб стержня и износ шарика. Калибровку повторяют после смены наконечника, удара и для каждого нового положения головки. Щупы и головки под разные задачи — в разделе щупов для КИМ.
Среда: лаборатория или цех
Номинальные размеры чертежа заданы для 20 °C. Чем жестче допуск, тем строже требования к помещению: у машин высшей точности допустимый диапазон 19-21 °C с ограничением скорости изменения температуры — подробно в статье "Как читать точность КИМ по формуле E0,MPE".
Цеховые КИМ рассчитаны на работу рядом со станками без термоконстантного помещения. Пример: у цеховой серии INSIZE CMM-WM с объемами 300 × 400 × 200 и 500 × 600 × 500 мм рабочая температура 10-40 °C при изменении не более 1 °C в час и 4 °C за сутки, есть термокомпенсация в реальном времени, защитный кожух, демпфирование и работа без сжатого воздуха. Но даже такой машине вредят:
- открытые ворота, прямое солнце, печь или моечная машина рядом — быстрые перепады при средней температуре в норме;
- теплая деталь сразу после станка: термокомпенсация не делает любую горячую деталь готовой к измерению, разные сечения остывают с разной скоростью;
- прессы, соседние станки, погрузчики — вибрацию оценивают во время работы цеха, а не в выходной;
- стружка и СОЖ на базовых поверхностях: деталь ложится неправильно, щуп касается грязи.
В цехе деталь обычно ставят в приспособление с упорами: оно задает положение одинаково от детали к детали, а машине остается короткое выравнивание по базам чертежа перед измерением. Опорные поверхности приспособления чистят так же, как саму деталь. Если КИМ встраивают в линию, заранее распишите всю последовательность: как машина узнает деталь, как ее загружают и базируют, как выбирается программа, как линия видит состояние машины и куда уходит результат. Уточните, что из этого входит в поставку, а что потребует отдельной интеграции.
| Ошибка | Причина | Как избежать |
|---|---|---|
| Размеры "плывут" в течение смены | перепад температуры, теплая деталь | выдержка детали по материалу и допуску, проверка на пробном прогоне |
| Разброс при повторной установке | деталь не закреплена или стоит на стружке | зажим, чистка базовых поверхностей и приспособления перед загрузкой |
| Удар щупа | наезд при возврате в исходное положение после включения, путь щупа вокруг сложной детали | ставить деталь после возврата в ноль, проверять траекторию |
| Деталь "в допуске", а узел не собирается | неверно построена система координат | базирование строго по базам чертежа |
| Перегрузка стола | тяжелая деталь сверх допустимой нагрузки | сверять массу детали с паспортом |
Перед выключением стол чистят, а щуп отводят в середину задней части рабочей зоны — так меньше риск случайного удара.
Точность по ISO 10360: какие цифры смотреть
Точность КИМ задают по серии ISO 10360. В России действуют ГОСТ Р ИСО 10360-2-2017, ГОСТ Р ИСО 10360-4-2017 и ГОСТ Р ИСО 10360-5-2017, идентичные ISO 10360-2:2009, ISO 10360-4:2000 и ISO 10360-5:2010. В 2020 году вышла новая редакция ISO 10360-5: она включила испытания сканированием из части 4, которая отменена, и сменила обозначения — вместо PFTU,MPE пишут PForm.Sph.1×25:SS:Tact,MPE, вместо MPE_THP — PForm.Sph.Scan:PP:Tact,MPE. В паспортах встречаются обе записи. Обычно в паспорте три-четыре характеристики, и каждая отвечает за свой тип допуска:
| Что на чертеже | Какая характеристика | Что она значит |
|---|---|---|
| Расстояния, межосевые, позиционный допуск на длине | E0,MPE (часть 2) | предел погрешности измерения длины, растет с длиной L |
| Повторный контроль одной и той же детали | R0,MPL (часть 2) | предел размаха трех повторных измерений |
| Малые отверстия, круглость и форма по точкам касания | PFTU,MPE (часть 5) | погрешность формы при ощупывании эталонной сферы одним наконечником |
| Профиль, круглость, плоскостность сканированием | MPE_THP (часть 4) | погрешность сканирования сферы, указывается вместе со временем сканирования |
При допусках в десятые доли миллиметра хватает почти любой исправной машины. При допусках в сотые на длинных размерах решает E0,MPE на этой длине, на малых диаметрах и форме — PFTU,MPE. Если форму контролируете сканированием, сравнивайте MPE_THP при одинаковом времени: быстрое сканирование дает большую погрешность.
MPE — не неопределенность измерения. Это граница, которую машина должна выдержать в испытании на эталонах — концевых мерах и сфере — в оговоренных условиях. У реального размера детали к ней добавляются стратегия ощупывания, число точек, отклонения формы самой детали, ее температура и базирование, поэтому неопределенность конкретного размера обычно больше паспортной цифры. Как подставлять длину в формулу E0,MPE и проверять правило пятой части допуска — в статье о точности КИМ.
Если измерения на КИМ относятся к сфере государственного регулирования обеспечения единства измерений, машина должна быть утвержденного типа — внесена в Госреестр средств измерений с описанием типа — и проходить поверку по методике, утвержденной вместе с типом. Вне этой сферы КИМ калибруют, и это добровольно.
Как выбрать КИМ: порядок
- Размер детали — объем измерения. Объем должен вмещать деталь, приспособление и движения щупа с поворотами головки. Габарит детали недостаточен: деталь может лечь на стол, а до утопленной поверхности или отверстия с нужной стороны щуп не дотянется.
- Допуск — точность. Найдите на чертеже самый жесткий допуск вместе с длиной, к которой он относится, и подберите характеристику из таблицы выше. Погрешность машины на этой длине должна укладываться в пятую часть допуска.
- Где будет стоять. Лаборатория с кондиционированием или цех: сверьте диапазон и скорость изменения температуры, вибрацию на месте установки, нужен ли сжатый воздух и электропитание, место для оператора, погрузки и обслуживания. Нужна ли поверка — проверьте, есть ли модель в Госреестре.
- Сколько деталей. Наибольшая скорость перемещения не равна числу деталей в час. Цикл включает чистку, загрузку, базирование, ощупывание, повороты щупа, отчет и выгрузку. У простой детали большую часть времени занимает обслуживание, у сложной — число точек и доступ к элементам. При потоке смотрят на загрузку с четырех сторон, выбор программы по штрихкоду или RFID и обмен данными с линией.
- Программа и программирование. Проверьте, какие элементы и допуски считает программа, какие способы базирования поддерживает, есть ли права пользователей. Запуск готовой программы и написание новой — разные задачи: решите, кто будет программировать, и заложите обучение.
- Пробный прогон. До покупки прогоните типовую деталь по полному процессу и заранее договоритесь, как оцениваете доступ к элементам, результат и время цикла. Это надежнее сравнения каталожных цифр.
КИМ разных конструкций и размеров — в разделе координатно-измерительные машины: от компактных машин для небольших деталей до машин для крупных.
Частые вопросы
Что такое КИМ простыми словами?
Это стол с подвижной "рукой", на конце которой щуп. Щуп касается детали в разных точках, машина записывает их координаты и по ним считает размеры, форму и взаимное положение элементов — так, как они заданы на чертеже.
Чем КИМ отличается от видеоизмерительной системы?
Видеоизмерительная система смотрит на деталь сверху и меряет то, что видно на снимке. КИМ добирается щупом до любой грани, отверстия сбоку и высоты. Если все допуски детали лежат в одной плоскости, обычно хватает видеоизмерительной системы, если есть пространственные — нужна КИМ.
Нужна ли КИМ термоконстантная комната?
Лабораторным машинам высокой точности — да, точность в паспорте задана для узкого диапазона температуры. Цеховые КИМ работают у станков в широком диапазоне, но их погрешность растет с температурой, поэтому решение принимают по самым жестким допускам деталей.
Сколько учиться оператору КИМ?
Оператору, который запускает готовые программы, достаточно освоить загрузку детали, выбор программы и чтение отчета. Программисту КИМ нужны курс по программе машины, понимание баз и допусков чертежа и практика на своих деталях; сроки зависят от программы и сложности деталей, их стоит обсудить с поставщиком до покупки.