Задача
При сборке коробки передач нового типа на британском заводе Xtrac (трансмиссии для автоспорта, авиации, судостроения и оборонной техники) возникла неожиданная проблема. Расследование показало причину: один из элементов детали был сформирован неправильно. При этом обнаружить дефект теми методами измерения, что были на заводе, оказалось невозможно.
Такой случай знаком многим цехам: деталь проходит контроль, а узел ведет себя не так. Иногда причина в том, что нужный элемент просто нечем измерить.
Как искали причину
Завод собрал межфункциональную группу из четырех человек — от производства, конструкторского отдела и службы качества. Группа оценивала и измерительные, и технологические решения. Когда стало ясно, что проблема именно в возможностях измерения, служба контроля обратилась в местное отделение Mitutoyo, и решение было предложено сразу.
Почему здесь нужна не КИМ
Координатно-измерительная машина — универсальный прибор, но у нее есть физический предел: размер наконечника. Щуп касается детали шариком, и все, что меньше этого шарика, он не "видит". Канавку уже диаметра шарика он не достанет до дна, внутренний радиус меньше радиуса шарика не прощупает, а внутренний угол между двумя поверхностями покажется скругленным по радиусу самого наконечника.
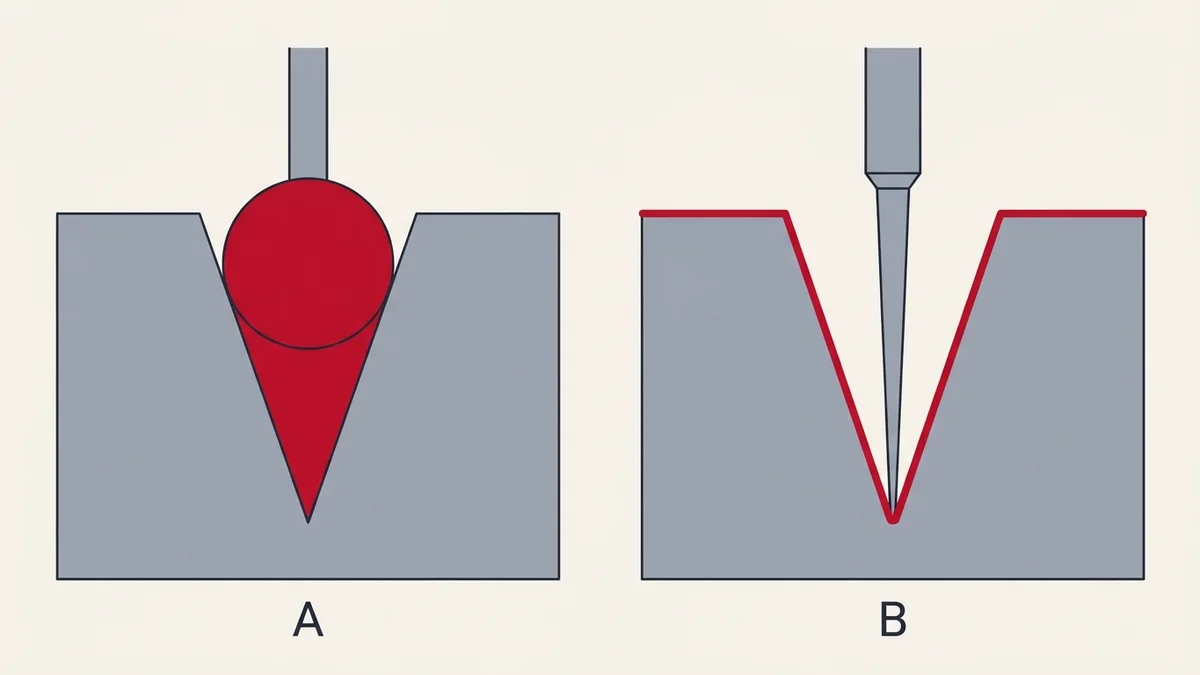
Контурограф устроен иначе. Он ведет по поверхности тонкую иглу и непрерывно записывает профиль сечения. Ключевая разница — радиус острия иглы: у выбранного Xtrac прибора он 25 мкм, намного меньше, чем у наконечника КИМ общего назначения. Поэтому мелкие детали контура измеряются гораздо точнее.
Метод контурографа особенно хорош там, где на чертеже стоят жесткие допуски на:
- углы;
- длины;
- радиусы.
Как сделали
Первый прибор под конкретную задачу
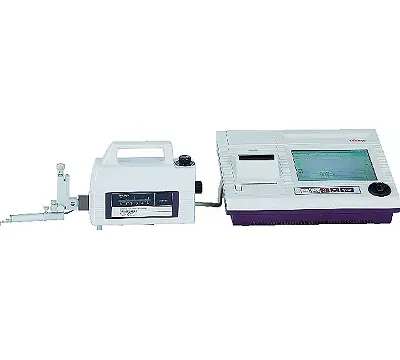
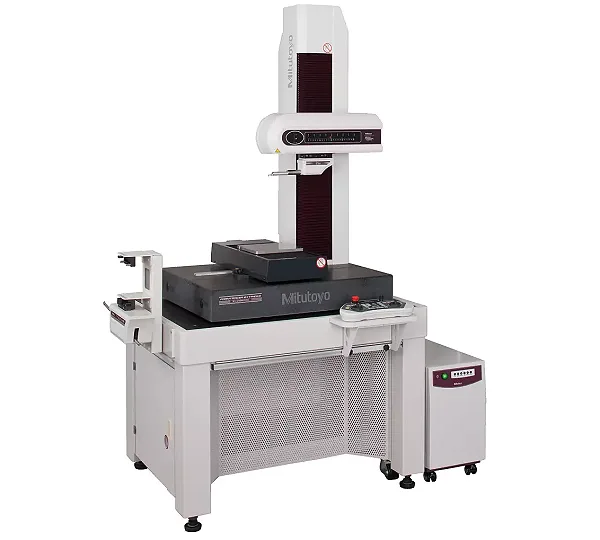
Первым Xtrac выбрал контурограф-профилометр Formtracer SV-C3100. Это прибор двойного назначения: кроме контура, он измеряет и шероховатость поверхности. Для конкретной задачи он дал быстрое, точное и простое в работе измерение контура, а вторая функция стала запасом на будущее.
Перед покупкой Xtrac оценил метод на оборудовании в демонстрационном зале Mitutoyo в Андовере. Поскольку прибор не заменял существующий, плавного перехода не было: пока новая машина шла из Японии, Xtrac через Mitutoyo нашел местную компанию, которая позволила временно работать на аналогичном оборудовании.
Прибор — к производству, а не в лабораторию
У Formtracer небольшой настольный габарит, поэтому его поставили так, чтобы он был доступен по требованию любому, кому нужно проверить сложный элемент. Это соответствовало подходу завода: дать производственному персоналу как можно больше свободы самому поддерживать и улучшать качество, до того как изделие попадет на операцию контроля.
Отказ от слепков
Раньше многие внутренние элементы деталей приходилось контролировать через слепки: снимали оттиск, а затем измеряли его обычными методами. Контурограф позволил измерять внутренние элементы непосредственно, и от большей части этой практики завод отказался.
Что получили
| Показатель | Было | Стало |
|---|---|---|
| Время на ряд измерений | около часа | несколько минут |
| Точность | ниже | значительно выше (без численной оценки в оригинале) |
| Внутренние элементы | через слепки и обычные методы | непосредственно контурографом, слепки в основном не нужны |
| Кто измеряет | данных нет | в том числе производственный персонал после короткого обучения |
| Число приборов | 1 Formtracer SV-C3100 под одну задачу | 4 прибора в цехах, почти постоянно в работе |
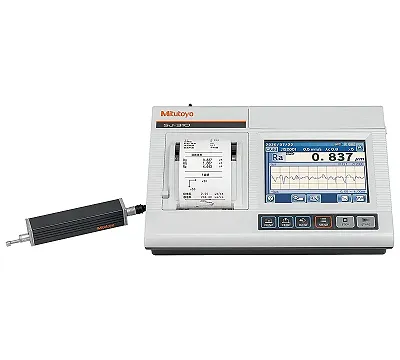
Спрос на прибор оказался таким, что завод докупил еще машины — на этот раз чистые контурографы серий Contracer CV-3100 и CV-3200. Новый прибор нашел много применений сверх исходной задачи: там, где он давал выигрыш в точности или в скорости по сравнению с прежними методами. Короткого обучения хватает, чтобы производственный персонал выполнял измерения сам, почти не прерывая выпуск.
Что взять для своего производства
- Если узел не собирается, а все размеры "в допуске", проверьте, есть ли вообще средство, которое видит проблемный элемент. Возможно, дефект меньше наконечника КИМ.
- Углы, радиусы и длины мелких элементов контура, особенно внутренних, — задача контурографа. КИМ остается для пространственной геометрии корпуса.
- Слепок внутреннего элемента — лишняя операция между деталью и результатом. Там, где игла контурографа достает до элемента, от слепка можно отказаться.
- Прибор двойного назначения (контур плюс шероховатость) хорош как первый: одна покупка закрывает две задачи.
Контурографы и профилометры — в разделе профилометров, иглы и щупы к ним — в разделе щупов для профилометров, координатные машины — в разделе КИМ.