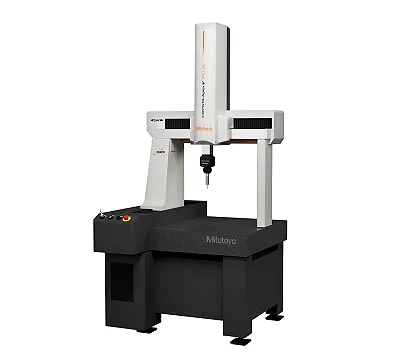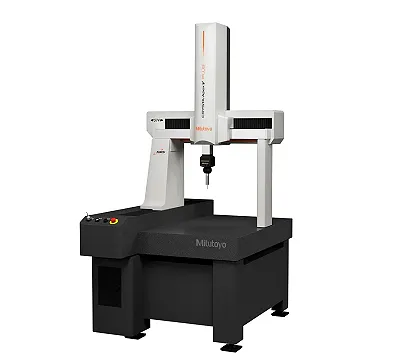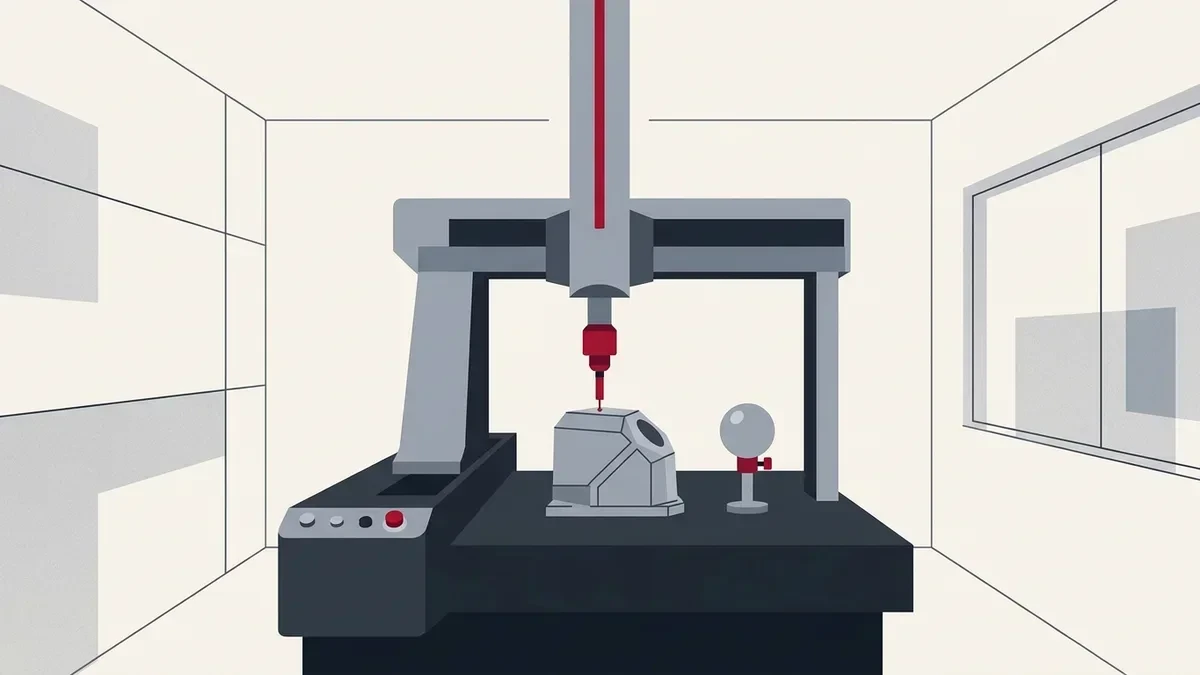
Технолог получает чертеж с допуском ±0,02 мм на размер 600 мм и должен понять, годится ли для контроля КИМ, которая стоит в лаборатории. В паспорте машины точность записана формулой вида E0,MPE = 1,7 + 3L/1000 мкм, и одной этой строки достаточно, чтобы ответить на вопрос, если знать, как ее читать.
Что означает формула E0,MPE
E0,MPE — предел допускаемой погрешности измерения длины по ISO 10360-2:2009. Формула состоит из двух слагаемых: постоянной части в микрометрах и части, растущей с измеряемой длиной L, где L подставляется в миллиметрах. Для машины с E0,MPE = 1,7 + 3L/1000 мкм на длине 100 мм получаем 1,7 + 0,3 = 2,0 мкм, на 500 мм — 1,7 + 1,5 = 3,2 мкм.
Рядом в характеристиках обычно стоит R0,MPL — предельное значение размаха повторяемости по тому же стандарту. У серии CRYSTA-Apex S, например, E0,MPE от 1,7 + 3L/1000 мкм и R0,MPL от 1,3 мкм. Слово "от" важно: цифра относится к самому точному исполнению серии, у других размеров и конфигураций она может быть хуже. Mitutoyo прямо оговаривает, что значения зависят от конфигурации, размера машины и температурных условий.
Правило 1/5 допуска
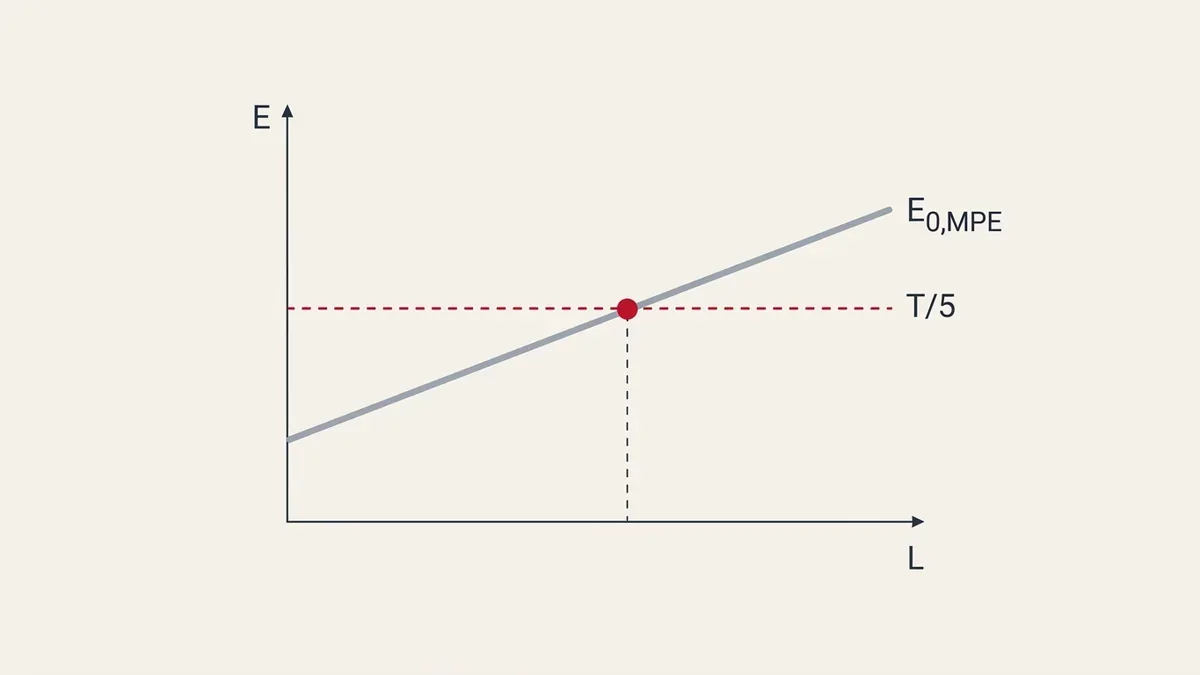
Распространенное правило выбора средства измерения: погрешность машины не должна превышать одной пятой допуска, то есть отношение допуска к точности измерения — не меньше 5:1. Это допущение использует и Mitutoyo в разборе ниже.
Пример из брошюры CRYSTA-Apex V. Допуск ±0,02 мм, его пятая часть — ±0,004 мм, то есть 4 мкм. Сравниваются две машины:
- КИМ с E0,MPE = 2,5 + 4L/1000 мкм, что принято считать высокой точностью. Условие 2,5 + 4L/1000 ≤ 4 выполняется до L = 375 мм.
- CRYSTA-Apex V с E0,MPE = 1,7 + 3L/1000 мкм. Условие 1,7 + 3L/1000 ≤ 4 выполняется до L = 766,7 мм, в брошюре округлено до 766 мм.
Арифметика сходится. Разница в первом слагаемом всего 0,8 мкм, но длина, на которой машина укладывается в правило 1/5, больше в два с лишним раза. Поэтому сравнивать КИМ нужно по обоим слагаемым на той длине, которую реально придется мерить, а не по первой цифре формулы.
Тот же расчет для допуска ±0,02 мм по другим машинам из материалов Mitutoyo (расчет наш, формулы из характеристик производителя):
| Машина | E0,MPE, мкм | Длина, до которой погрешность ≤ 4 мкм |
|---|---|---|
| CRYSTA-KM 565, ручная | 3,2 + 5L/1000 | 160 мм |
| FALCIO-Apex G | от 3,5 + 4L/1000 | 125 мм |
| CRYSTA-Apex V | 1,7 + 3L/1000 | 766 мм |
| STRATO-Active | 1,2 + 3L/1000 | 933 мм |
| STRATO-Apex | от 0,7 + 2,5L/1000 | 1 320 мм |
| LEGEX Takumi | 0,23 + 0,7L/1000 | весь диапазон машины |
FALCIO-Apex G рассчитана на крупные детали с осями в несколько метров, CRYSTA-KM 565 — на ручной входной контроль, поэтому таблица показывает принцип расчета, а не рейтинг машин.
В брошюре CRYSTA-Apex V предел погрешности назван неопределенностью измерения ("2 мкм неопределенности на длине 100 мм"). Это упрощение: фактическая неопределенность конкретного размера зависит еще от стратегии ощупывания, щупа и условий в помещении.
Как оценить неопределенность конкретного размера
Для этого в программном обеспечении MCOSMOS есть модуль Virtual CMM. Он учитывает реальную стратегию ощупывания, калибровочные данные машины и фактические условия среды и выдает возможный диапазон неопределенности для каждого измеренного элемента. Это ответ на вопрос "можно ли доверять этому размеру", а не "насколько точна машина вообще".
Термокомпенсация: почему 20 °C
Все размеры на чертеже относятся к 20 °C. Раньше точность КИМ гарантировалась только в термоконстантном помещении. Система компенсации CRYSTA-Apex V работает в реальном времени: датчики измеряют температуру шкал машины и детали, контроллер пересчитывает, каким был бы результат при 20 °C, и выдает уже приведенное значение. Точность при этом гарантируется в диапазоне от 16 до 26 °C. На графике производителя пределы E0,MPE для 20±2 °C и для 16-26 °C показаны раздельно: компенсация расширяет рабочий диапазон, но допуск при отклонении от 20 °C может быть шире.
Допустимые диапазоны температуры по линейке Mitutoyo заметно различаются:
| Машина | Допустимая температура |
|---|---|
| CRYSTA-Apex S, EX/T, EX/R | 16-26 °C |
| STRATO-Apex, FALCIO-Apex G | 18-22 °C |
| LEGEX (брошюра серии) | 18-22 °C |
| LEGEX Takumi (требования к установке) | 19-21 °C |
| MACH-V | 5-35 °C |
| MACH-3A | 5-40 °C, компенсация 5-35 °C |
| MiSTAR 555 | 10-40 °C |
Помещение для КИМ высокой точности
Самые жесткие требования — у LEGEX Takumi с E0,MPE = 0,23 + 0,7L/1000 мкм (менее 0,58 мкм на 500 мм, менее 0,93 мкм на 1 000 мм). Для установки производитель задает:
- диапазон температуры 19-21 °C;
- изменение температуры не более 0,5 °C в час и 1,0 °C в сутки;
- градиент не более 1,0 °C/м по вертикали и по горизонтали.
Требование к градиенту легко пропустить: при высоте объема измерения 600 мм (наибольшая ось Z в таблице LEGEX Takumi) оно означает разницу не более 0,6 °C между нижней и верхней точкой объема измерения, даже если средняя температура в норме.
КИМ в цехе: как падает точность с температурой
Цеховая MiSTAR 555 — пример обратного подхода: машину рассчитывали под работу рядом со станками, без измерительной комнаты. Ее предел погрешности задан отдельно для трех температурных диапазонов:
| Температура | E0,MPE, мкм | Погрешность на 300 мм (расчет), мкм | Длина, до которой ≤ 4 мкм (расчет) |
|---|---|---|---|
| 18-22 °C | 2,2 + 3,0L/1000 | 3,1 | 600 мм |
| 10-30 °C | 2,9 + 4,5L/1000 | 4,25 | 244 мм |
| 10-40 °C | 3,8 + 8,0L/1000 | 6,2 | 25 мм |
Вывод для цеха: при 10-40 °C машина остается работоспособной и гарантирует точность, но для допуска ±0,02 мм этого хватает только на коротких размерах. Для допусков ±0,05 мм и шире (пятая часть — 10 мкм) MiSTAR при 10-40 °C укладывается до 775 мм, а наибольший ход по оси у машины — 570 мм. Значит, решение "КИМ в цех" принимают по допускам деталей, которые на ней будут мерить, а не по паспортной точности при 20 °C.
Порядок проверки перед выбором
- Выпишите самый жесткий допуск и длину, на которой он задан.
- Возьмите пятую часть допуска и подставьте длину в формулу E0,MPE машины.
- Проверьте, при какой температуре дана формула и какая температура будет на месте установки.
- Для ответственных размеров оцените неопределенность с учетом стратегии ощупывания — например, через Virtual CMM.
- Подберите щуп под задачу: точность машины указывается с конкретным щупом (у STRATO-Active — SP25M, у LEGEX Takumi — MPP-310Q).
Машины и щупы для них — в разделах координатно-измерительных машин и щупов для КИМ.