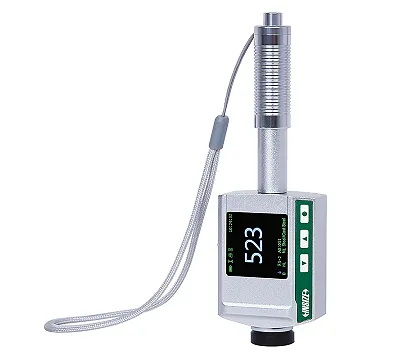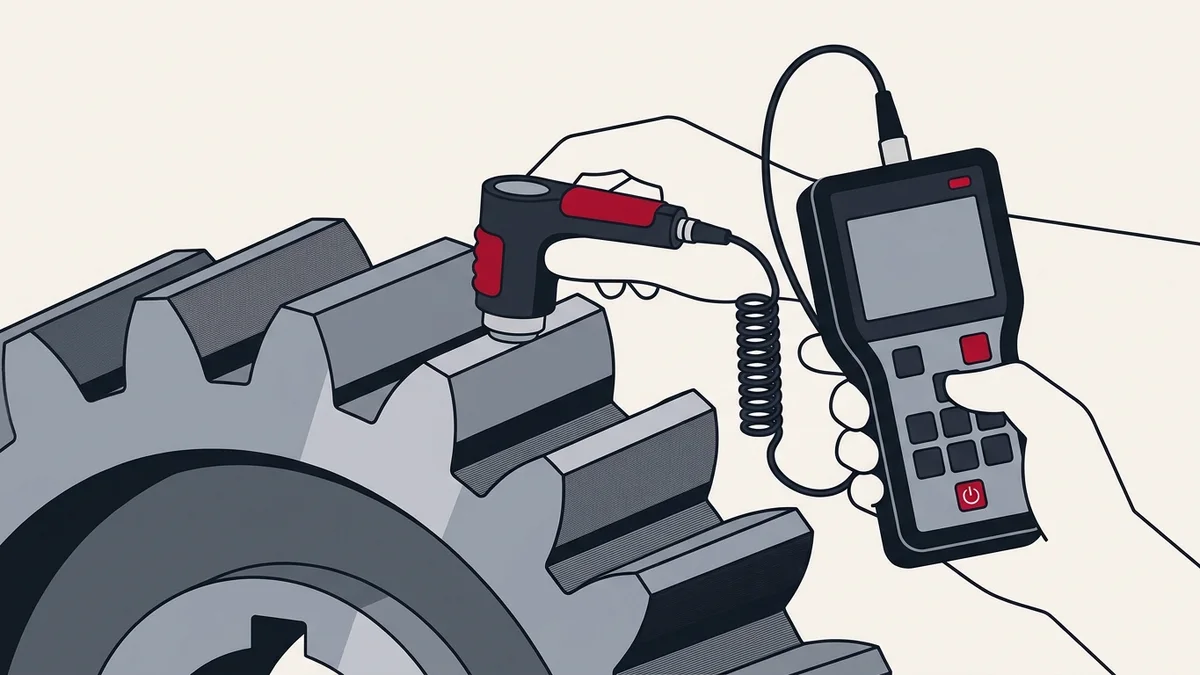
Твердость закаленного вала, шейки ротора или зоны сварного шва часто нужно проверить там, где деталь лежит: везти ее к стационарному твердомеру долго или невозможно, а вырезать образец из готового изделия нельзя. Для таких задач чаще всего берут переносные твердомеры двух типов — ультразвуковые и динамические. Они отвечают на разные вопросы, и путать их — частая причина спорных результатов. Ниже — как работает ультразвуковой метод, чем он отличается от динамического и стационарных, как готовить поверхность и калибровать прибор и когда без лабораторного твердомера не обойтись.
Как работает ультразвуковой твердомер
Ультразвуковой метод в литературе обозначают UCI (ultrasonic contact impedance — ультразвуковой контактный импеданс). Его описывают стандарты DIN 50159 и ASTM A1038.
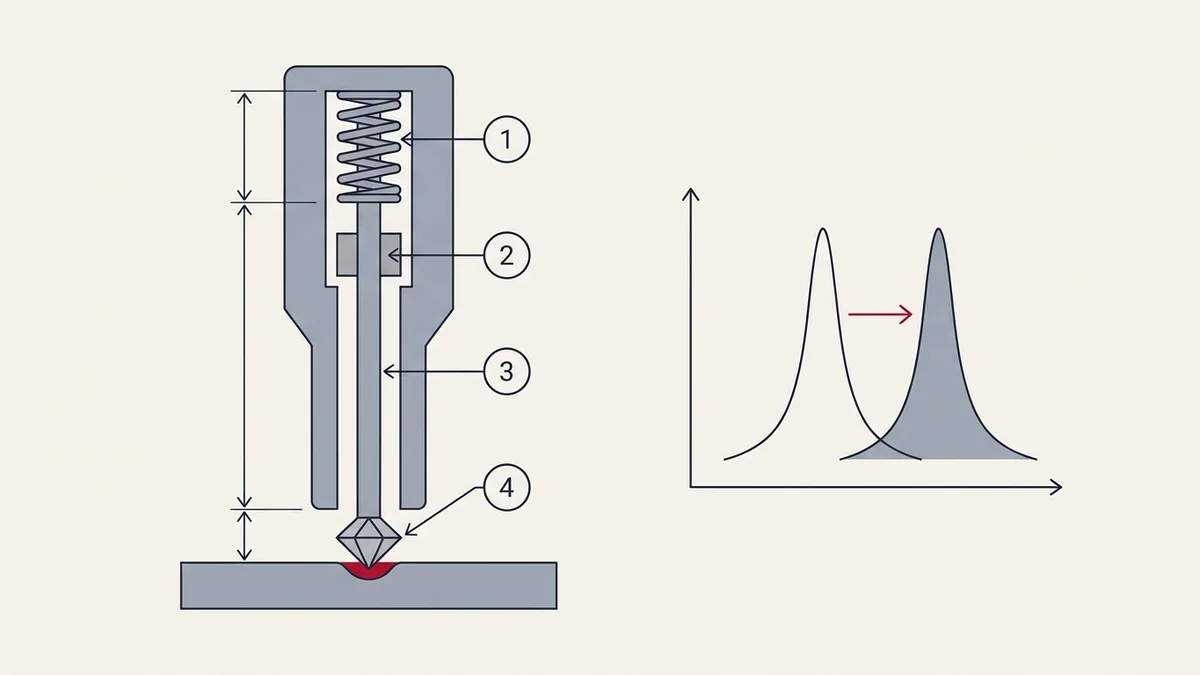
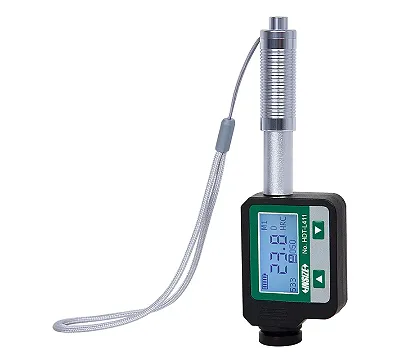
В датчике прибора стоит металлический стержень, который возбуждают на собственной резонансной частоте в ультразвуковом диапазоне. На конце стержня закреплен алмазный индентор Виккерса — четырехгранная пирамида, та же, что в стационарном методе по ГОСТ 2999. Оператор прижимает датчик к детали, пружина внутри доводит усилие до заданного значения, и алмаз вдавливается в металл.
Пока индентор свободен, стержень колеблется на своей частоте. Когда алмаз входит в материал, площадь контакта нагружает колебательную систему, и резонансная частота сдвигается. Чем мягче металл, тем глубже отпечаток, тем больше площадь контакта и тем сильнее сдвиг частоты. Прибор меряет этот сдвиг и пересчитывает его в твердость по Виккерсу.
Главное отличие от стационарного Виккерса: диагонали отпечатка никто не меряет под микроскопом. Размер отпечатка определяется электроникой под нагрузкой, поэтому измерение занимает секунды — у переносных моделей вроде INSIZE серии 9646 производитель называет время от одной секунды.
Из принципа следуют два практических вывода.
- Отпечаток маленький. Это микровдавливание пирамидой, а не след от шарика или конуса. Поэтому метод применяют на готовых, шлифованных, азотированных и хромированных поверхностях, где крупный отпечаток Роквелла или Бринелля недопустим.
- Результат зависит от упругих свойств материала. Сдвиг частоты определяется не только площадью отпечатка, но и модулем упругости металла. Прибор, откалиброванный на стали, на алюминии, титане или другом сплаве с иным модулем упругости покажет смещенное значение. Отсюда калибровка под материал — ниже.
Усилие датчика и толщина упрочненного слоя
У ультразвуковых твердомеров датчик выбирают по усилию. В серии 9646 стандартный датчик дает 19,6 Н, дополнительные — 9,8 Н, 29,4 Н, 49 Н и 98 Н.
Правило выбора простое: чем тоньше упрочненный слой, тем меньше усилие. Большое усилие продавит тонкий слой, и прибор покажет смесь твердости слоя и мягкой сердцевины. Малое усилие нужно для азотированных пресс-форм, тонкостенных колец подшипников, боковых поверхностей зубьев точных шестерен. Большое — для поковок, толстых деталей и крупнозернистого металла, где важно усреднить неоднородную структуру.
Ультразвуковой или динамический: сравнение методов
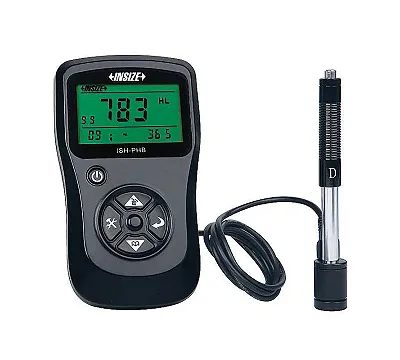
Динамический твердомер (метод Либа, Leeb) работает иначе. Из датчика выстреливает ударное тело с твердым наконечником, ударяет в поверхность и отскакивает. Прибор меряет скорость до удара и после отскока: чем тверже материал, тем больше энергии возвращается и тем выше скорость отскока. Отношение скоростей и дает число твердости по Либу, которое затем пересчитывают в привычные шкалы. В России метод описывает ГОСТ Р 8.969-2019 (часть 1, метод измерений) со шкалами HLD, HLS, HLE, HLDL, HLD+15, HLC и HLG, он идентичен международному ISO 16859-1. У ультразвукового метода отдельного ГОСТ нет: методику задают DIN 50159 и ASTM A1038.
Отсюда разные требования к детали. Удар передает импульс всей детали: легкая или тонкая деталь сама сдвигается или пружинит, и отскок искажается. Ультразвуковой датчик ничего не бьет, он вдавливает индентор статическим усилием пружины, поэтому к массе детали он менее требователен. Для сравнения: по ASTM A956 для самого распространенного датчика Либа типа D деталь без опоры должна весить от 5 кг, на жесткой опоре — от 2 кг, более легкие меряют только с притиркой к массивной плите.
| Метод | Что нужно от детали | Точность | Отпечаток | Где удобно |
|---|---|---|---|---|
| Ультразвуковой (UCI) | к массе менее требователен, чем динамический; минимальная толщина у серии 9646 — 2 мм, тоньше — на жесткой опоре; гладкая чистая площадка | высокая на материале, под который откалиброван, без калибровки — смещение | малый, пирамида Виккерса | готовые и покрытые детали, тонкие упрочненные слои, впадины зубьев, отверстия, швы, крупные детали на месте |
| Динамический (Leeb) | массивная деталь или жесткое закрепление; подготовленная площадка | зависит от массы и закрепления детали, тоже нужен пересчет под материал | заметная вмятина от удара | крупные отливки и поковки, валы, прокат, где след допустим и нужен быстрый обход |
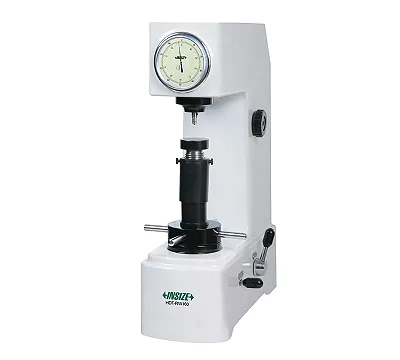
| Стационарный: Роквелл, Бринелль, Виккерс | образец помещается на столик, опорная поверхность, толщина под выбранную шкалу | наивысшая: условия испытания задает прибор, а не оператор | у Роквелла и Бринелля крупный, у Виккерса малый | лаборатория, арбитраж, входной контроль образцов, проверка переносных приборов |
Точность переносных методов по паспорту конкретного прибора сравнивать с лабораторным напрямую не стоит: у стационарного твердомера условия испытания задает сам прибор, у переносного — оператор, подготовка поверхности и калибровка. Поэтому стационарный прибор остается эталоном для спорных случаев.
Коротко: ультразвуковой — когда нельзя оставлять заметный след, слой тонкий или место труднодоступное; динамический — когда деталь массивная и важна скорость обхода. На многих производствах держат оба.
Что выбрать для тонкостенных и для массивных литых деталей
- Тонкостенные трубы, обечайки, кольца, листовые детали. Ультразвуковой: он не бьет и не раскачивает стенку. Под стенку тоньше паспортного минимума ставят жесткую опору, а усилие датчика берут меньше. Динамический здесь дает заниженные и скачущие значения, если деталь легче требований к массе.
- Массивные литые детали: корпуса, станины, крупные отливки. Динамический: масса как раз обеспечивает правильный отскок, а отпечаток крупнее и меньше зависит от отдельного зерна. Ультразвуковой на крупнозернистом литье и чугуне дает разброс, потому что маленькая пирамида попадает то в одну фазу, то в другую. Для приемки литья по чертежу, где задана твердость по Бринеллю, надежнее переносной твердомер Бринелля статического действия по ГОСТ 22761 или лабораторный прибор.
- Закаленный вал, шестерня, шлифованная поверхность. Обычно ультразвуковой: след почти не виден, а усилие подбирается под толщину слоя.
Подготовка поверхности
Отпечаток UCI маленький, поэтому неровности поверхности сравнимы с ним по размеру. Подготовка определяет результат сильнее, чем выбор модели.
- Снимите окалину, краску, ржавчину, гальваническое или лакокрасочное покрытие, если меряете основной металл. Через слой краски прибор меряет краску.
- Удалите обезуглероженный слой после термообработки, если нужна твердость металла под ним, — иначе получите заниженный результат.
- Зачистите площадку шлифованием. Чем меньше усилие датчика, тем глаже должна быть поверхность: малое усилие дает самый мелкий отпечаток, и риски от грубой зачистки его искажают.
- При зачистке не перегревайте металл: прижог на закаленной детали отпускает поверхность, и прибор честно покажет уже другую твердость.
- Обезжирьте площадку.
- Подберите опору: на плоскости — плоская насадка, на валу — насадка с V-образной базой, на крупном валу или плите — магнитная стойка, на мелкой детали — малая стойка. Для глубоких отверстий и расточек — удлиненный датчик.
Калибровка по мерам твердости
Перевод сдвига частоты в число твердости заложен в приборе для типового материала. Для обычной стали, по данным производителя серии 9646, достаточно калибровки по одной точке: меряют меру твердости и вводят поправку.
Для легированных и нестандартных сплавов, а также для материалов после особой термообработки готовой кривой перевода может не быть. Тогда делают многоточечную калибровку:
- Подберите образцовые меры твердости или эталонные образцы из того же материала и с той же термообработкой, что деталь, с разной твердостью в рабочем диапазоне.
- Измерьте каждую меру прибором и введите ее аттестованное значение.
- Сохраните калибровку под именем материала — прибор серии 9646 хранит 10 таких наборов и показывает на экране, какой материал выбран.
- После замены датчика калибровку проводят заново: производитель требует не меньше трех мер перед началом работы.
Меры твердости, нормативы и поверка
Меры твердости подбирают в разделе мер твердости. Значение меры должно быть установлено в той шкале, которой проверяют прибор: методы Виккерса, Роквелла и Бринелля описывают ГОСТ 2999, ГОСТ 9013 и ГОСТ 9012.
Что относится к переносным твердомерам в российской нормативной базе:
| Документ | Что регулирует |
|---|---|
| ГОСТ 9031 | меры твердости образцовые для Бринелля (МТБ), Роквелла (МТР), Супер-Роквелла (МТСР) и Виккерса (МТВ), 1-го и 2-го разрядов; меры Виккерса — 450 ± 75 HV и 800 ± 50 HV |
| ГОСТ Р 8.977-2019 | методика поверки эталонных мер твердости: сами меры тоже поверяют |
| ГОСТ Р 8.695-2009 | поверка и калибровка твердомеров Виккерса, модифицирован по отношению к ISO 6507-2 |
| ГОСТ Р 8.969-2019 | метод измерений твердости по шкалам Либа, идентичен ISO 16859-1 |
| ГОСТ 22761 | измерение твердости по Бринеллю переносными твердомерами статического действия |
Для ультразвукового прибора важнее всего не ГОСТ на метод, а описание типа: ультразвуковые и динамические твердомеры вносят в Госреестр как средства измерений, и поверяют их по методике поверки, указанной в описании типа; какие меры нужны для поверки, определяет эта методика, во многих из них это эталонные меры твердости 2-го разряда. Если прибор применяют в сфере государственного регулирования, поверка обязательна, а интервал задает то же описание типа. Мера, по которой калибруют прибор, должна иметь действующее свидетельство о поверке: калибровка по мере с неподтвержденным значением переносит ее ошибку на все измерения.
Перевод в другие шкалы
Прибор меряет твердость по Виккерсу и пересчитывает ее в HRC, HRB, HRA, HBW, HS или предел прочности в МПа. На экране серии 9646 исходное значение HV показано рядом с пересчитанным. Пересчет — это таблица, а не новое измерение: он корректен для того материала, для которого таблица составлена. В приборах и протоколах обычно ссылаются на таблицы пересчета ISO 18265 или ASTM E140. Оба стандарта оговаривают, что пересчитанное значение приблизительное и строго применимо только к материалу, для которого таблица составлена. Какими таблицами пользуются и почему в протоколе стоит указывать таблицу, разобрано в статье "Шкалы твердости Роквелла и Бринелля". Если на чертеже твердость задана по Роквеллу, а замер переносной, в протоколе пишут, что значение получено пересчетом из HV.
Ошибки при измерении
| Ошибка | Причина | Как избежать |
|---|---|---|
| Значения на легированной стали "уходят" | калибровка сделана на другом материале | многоточечная калибровка на мерах из своего материала |
| Заниженная твердость азотированного или цементованного слоя | усилие датчика продавливает слой | датчик меньшего усилия |
| Большой разброс между точками | грубая зачистка, остатки окалины, масло | подготовка площадки по шагам выше |
| Заниженная твердость после зачистки | прижог при шлифовании | шлифовать без перегрева, с охлаждением |
| Нестабильные показания на тонкой стенке | деталь прогибается или вибрирует | жесткая опора под деталь, проверить минимальную толщину по паспорту |
| Неповторяемый результат на валу | датчик стоит не по нормали к поверхности | V-образная насадка или магнитная стойка |
| Замер с новым датчиком на старой калибровке | калибровка привязана к датчику | после замены датчика — калибровка по трем и более мерам |
| Пересчитанное HRC принимают за прямое измерение | пересчет по таблице для другого материала | указывать в протоколе исходное HV и таблицу пересчета |
| Одно измерение на точку | случайный выброс принимают за результат | серия измерений, по среднему; прибор показывает максимум, минимум, среднее и число замеров |
Когда нужен стационарный твердомер
Переносной прибор удобен для контроля на месте, но не заменяет лабораторный во всех случаях.
- Спор с заказчиком или поставщиком. Если твердость задана на чертеже по Роквеллу или Бринеллю, арбитражное значение получают тем методом, который указан, — на стационарном приборе по ГОСТ 9013 или ГОСТ 9012.
- Материал без своей калибровки. Нет мер из этого сплава — пересчет по стальной кривой даст непроверяемую цифру.
- Неоднородная структура. Чугун, крупнозернистые отливки, металл с включениями: маленький отпечаток попадает то в одну фазу, то в другую. Здесь нужен крупный отпечаток Бринелля, который усредняет структуру.
- Измерение по глубине. Кривая твердости по глубине слоя или прокаливаемость по Джомини — это поперечный шлиф и микротвердомер или стационарный прибор с программой точек.
- Тонкий образец ниже допустимой толщины, который нельзя надежно закрепить.
Типовая схема на производстве: стационарный твердомер в лаборатории — для арбитража, проверки образцов и контроля самих переносных приборов на мерах; ультразвуковой и динамический — для цеха, склада, сварочного поста и выездной приемки. Подобрать переносной ультразвуковой твердомер или стационарный прибор можно в разделе твердомеров.
Сколько стоит твердомер
В разделе твердомеров нашего каталога цены большинства позиций лежат от 42 до 293 тыс. руб., чаще всего около 89 тыс. руб. В раздел входят и переносные, и стационарные приборы, поэтому разброс широкий. Цена зависит от метода и класса прибора, комплекта датчиков разного усилия, набора шкал пересчета, памяти и вывода протоколов, а также от того, внесен ли прибор в Госреестр и поставляется ли с поверкой.
Частые вопросы
Какой твердомер лучше, ультразвуковой или динамический?
Универсально лучшего нет. Ультразвуковой выигрывает на тонких, легких, готовых и упрочненных деталях, динамический — на массивных отливках, поковках и прокате, где нужен быстрый обход и след допустим.
Можно ли ультразвуковым твердомером мерить сварной шов?
Да, метод для этого часто и берут: маленький отпечаток позволяет пройти по линии основной металл — зона термического влияния — шов — зона термического влияния — основной металл и поймать узкие участки подкалки. Площадку на шве зачищают заподлицо. Структура в зоне термического влияния меняется на долях миллиметра, поэтому при аттестации технологии сварки и в спорных случаях твердость меряют по Виккерсу на поперечном шлифе сварного соединения, а самые узкие участки — микротвердомером.
Какая минимальная толщина детали нужна?
У серии INSIZE 9646 производитель указывает 2 мм, тоньше — только на жесткой опоре; у других моделей значение свое и стоит в паспорте. Для упрочненного слоя ограничение другое: усилие датчика выбирают так, чтобы отпечаток не продавливал слой до сердцевины.
Нужна ли поверка ультразвукового твердомера?
Если измерения относятся к сфере государственного регулирования обеспечения единства измерений, прибор должен быть утвержденного типа и поверен. Для внутреннего контроля достаточно калибровки, но регулярная проверка на поверенных мерах твердости нужна в любом случае.